



Squeeze Casting erklärt: direktes, indirektes und lokales Squeezen im Vergleich zum Druckguss
Der Druckguss füllt die Form in Millisekunden und nimmt dafür eingeschlossene Luft in Kauf. Squeeze Casting dreht die Prioritäten um: Die Schmelze strömt langsam und ruhig ein, der Druck bleibt stehen, bis das Gussteil erstarrt ist. Das Ergebnis ist ein dichtes, gasarmes Teil – auf Kosten der Zykluszeit.
Was ist Squeeze Casting?
Squeeze Casting, deutsch auch Pressgießen, ist ein Dauerformverfahren, bei dem flüssiges Metall eine vorgewärmte Stahlform turbulenzarm füllt und anschließend unter hohem Druck erstarrt. Total Materia beschreibt es als „liquid-metal forging“; der Druck wird bis zur vollständigen Erstarrung gehalten und unterdrückt so Gas- und Schwindungsporosität.
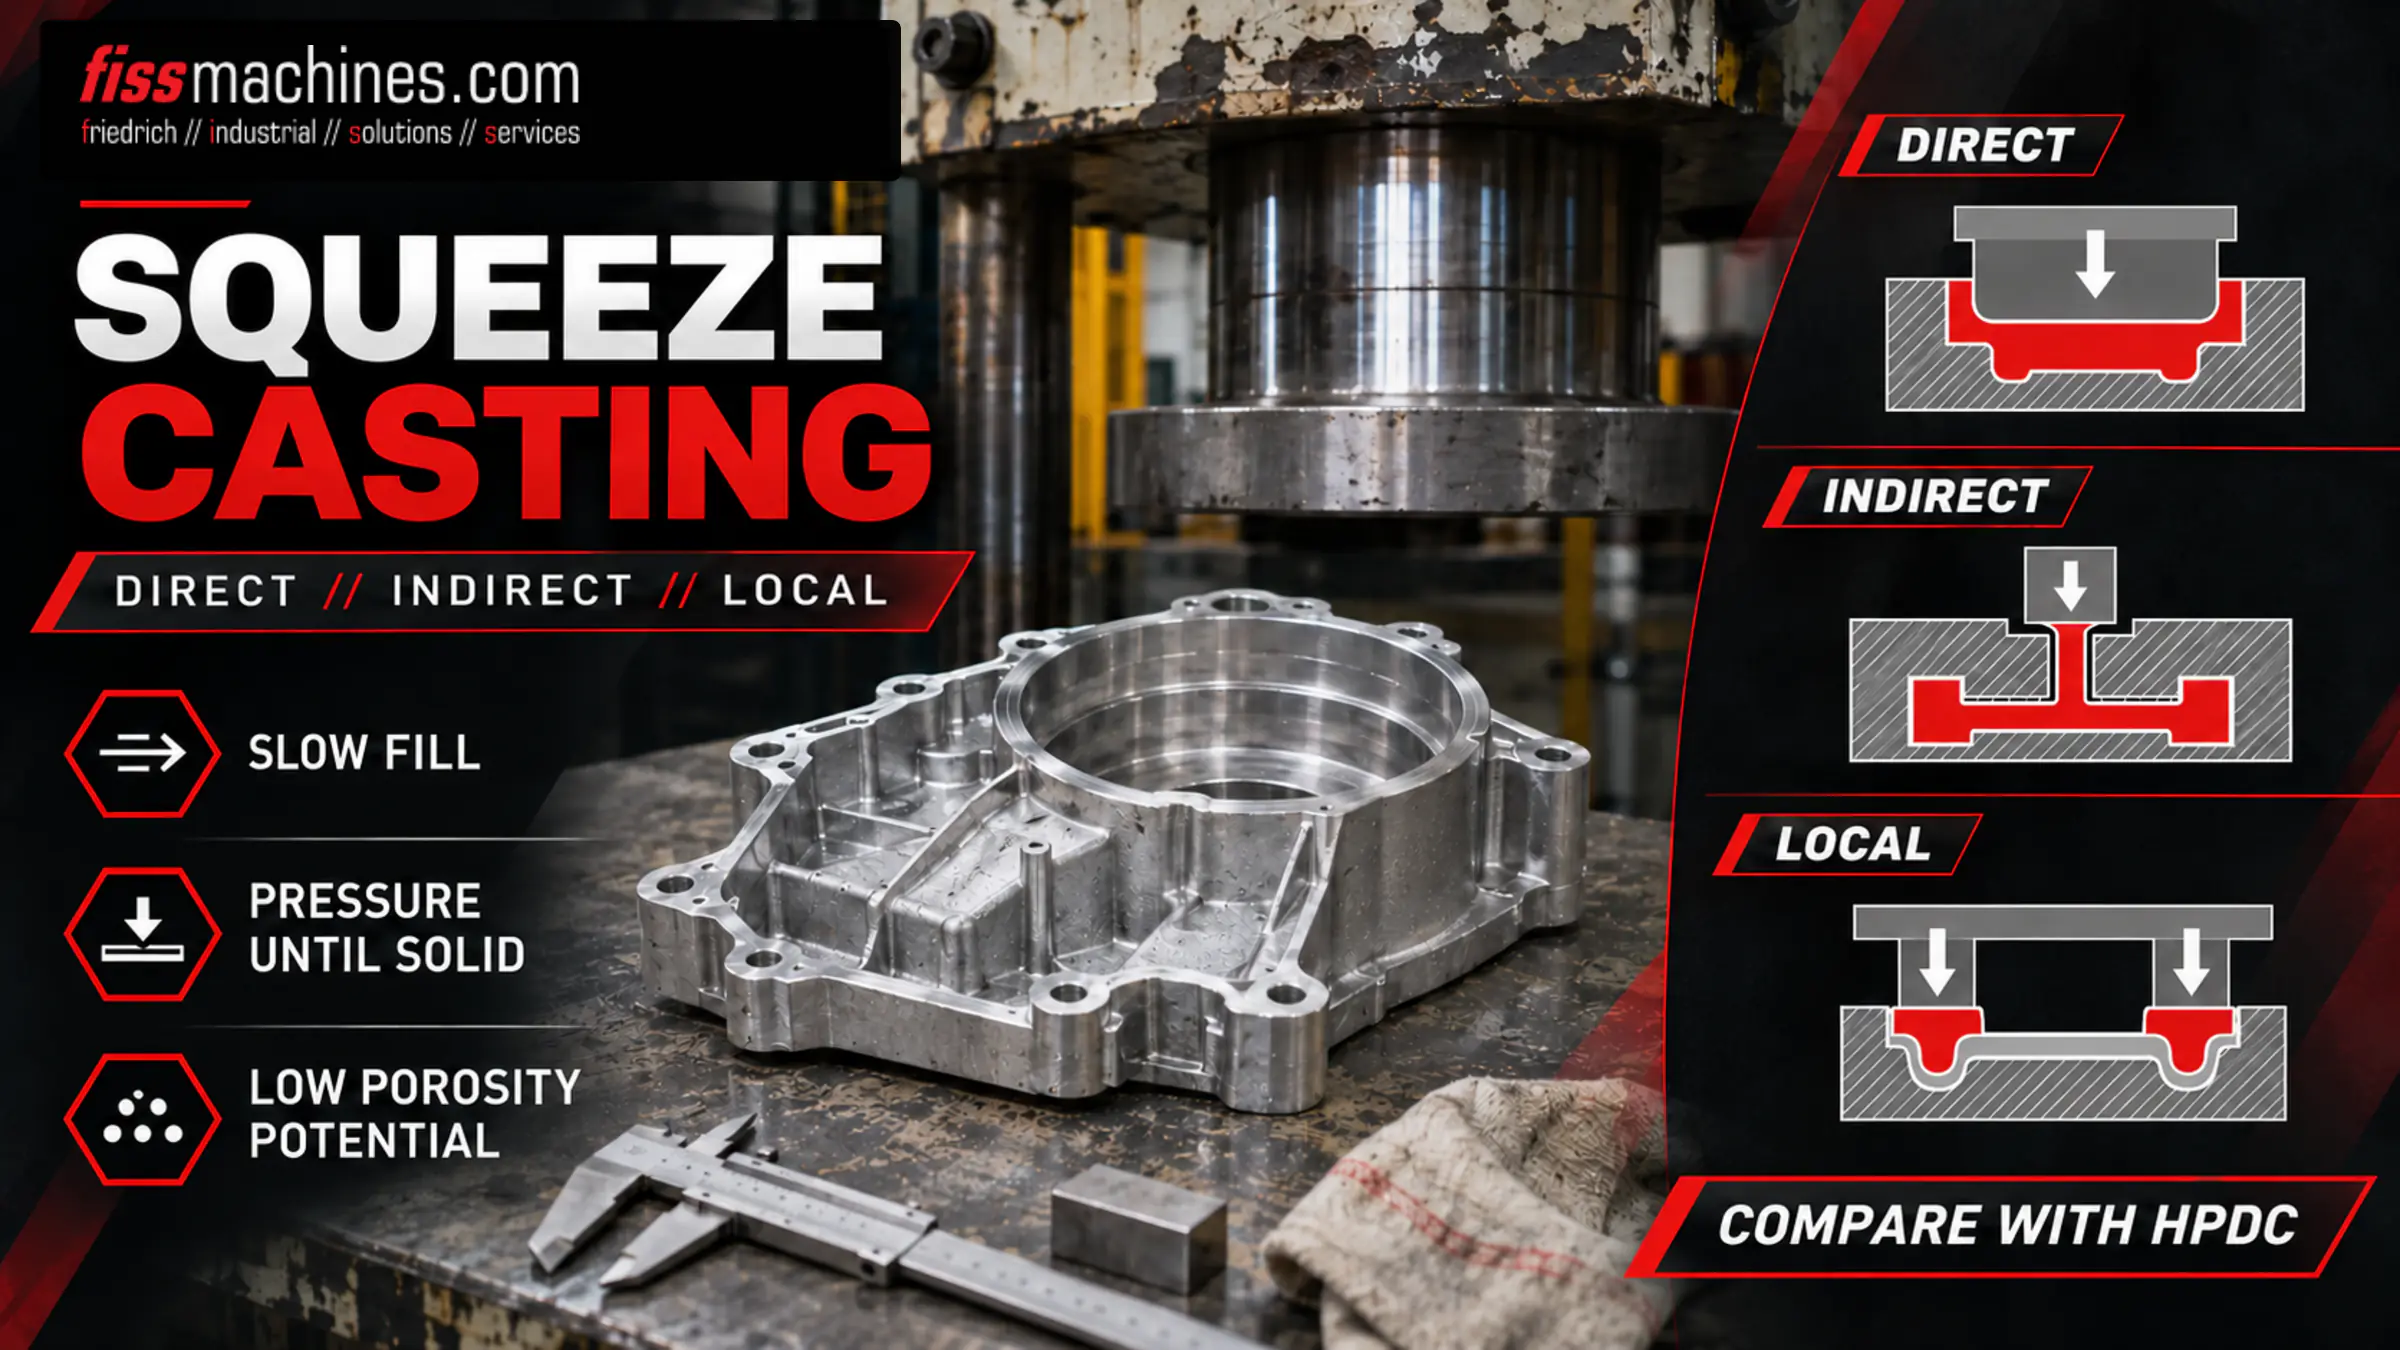
Beim direkten Squeeze Casting drückt ein Stempel auf die Schmelze, beim indirekten füllt ein Kolben die geschlossene Form über breite Anschnitte. Lokales Squeezen überträgt das Prinzip auf einzelne Masseanhäufungen im Druckgießwerkzeug.
Wie funktioniert Squeeze Casting?
Squeeze Casting trennt Formfüllung und Druckaufbau: Die langsame Füllung lässt die Luft vor der Schmelzefront entweichen, der Druck wirkt danach auf Metall, das noch nachspeist. Total Materia nennt Formtemperaturen von 190–315 °C und Drücke von 50–140 MPa als übliche Werte, die Open University 30–110 MPa „je nach Bauteilgeometrie und Werkstoff“. Das sind Literaturwerte, keine Einstellwerte.
Form vorbereiten
Die Form wird vorgewärmt und mit Trennmittel beschichtet; die Formtemperatur steuert, wie schnell die Randschale entsteht.
Langsam füllen
Die Schmelze strömt turbulenzarm ein. Ein Beitrag zum Indian Foundry Congress 2013 nennt für die Legierung 356 typisch etwa 0,3–0,35 m/s Anschnittgeschwindigkeit, gegenüber rund 20–45 m/s im konventionellen Druckguss.
Druck aufbringen
Stempel oder Kolben bauen kurz nach der Füllung Druck auf und halten ihn bis zur vollständigen Erstarrung; die Schwindung wird laufend nachgespeist.
Öffnen und auswerfen
Die Form öffnet, das Teil wird ausgeworfen und bei Bedarf wärmebehandelt und bearbeitet.
Da Squeeze Casting mit vollständig flüssiger Schmelze arbeitet, ist es kein teilflüssiges Verfahren. Teilflüssige Routen wie Thixo- und Rheocasting gehen von einer teilerstarrten Suspension aus; sie vergleicht der Beitrag Thixomolding erklärt.
Direktes oder indirektes Squeeze Casting: Wo wirkt der Druck?
Ein Patent von Papervision (US 5,908,065) fasst die beiden Varianten des Squeeze Casting und ihre Schwächen zusammen. Der Unterschied liegt darin, wo der Druck in das Gussteil eingeleitet wird.
Stempel auf dem Gussteil
Die Schmelze wird in die Unterform geschöpft; die Oberform schließt und drückt auf den größten Teil der Oberfläche. Ohne Anschnitt und Speiser, hohe Metallausbringung, meist in einer vertikalen Hydraulikpresse. Das Eingießen ist turbulent, die Dosierung bestimmt das Teilegewicht.
Kolben über den Anschnitt
Ein Kolben füllt die geschlossene Form über breite Anschnitte und hält den Druck über das Gießsystem. Näher am Druckguss und produktiver, aber fern vom Kolben kann Porosität bleiben, und das Gießsystem erhöht den Kreislaufanteil.
Laut demselben Patent kann das direkte Verfahren auch schlecht fließende Legierungen verarbeiten, während sich das indirekte für übliche Gusslegierungen eignet. Beim indirekten Squeeze Casting können Gießsystem und Pressrest mehr als die Hälfte des Schussgewichts ausmachen – Metall, das zurück in den Ofen geht.
Vertikale Squeeze-Casting-Maschinen
Indirektes Squeeze Casting läuft industriell meist auf Maschinen mit vertikaler Gießeinheit: Die Schmelze steigt von unten auf und schiebt die Luft nach oben. UBE Machinery bietet zwei Baureihen an (Herstellerangabe, Produktseite archiviert April 2025): VSC mit vertikaler Formschließung und vertikalem Schuss, 200–800 t Schließkraft, und HVSC mit horizontaler Kniehebel-Schließeinheit und vertikalem Schuss, 350–1.200 t.
- Schwenkbare Andockeinheit: Die Gießkammer wird schräg befüllt, schwenkt in die Senkrechte und dockt an die Form an; laut UBE hält das die Schmelze warm und ermöglicht einen „ultra-low-speed shot“.
- Zweistufige Schließkraft (VSC): Die Zuhaltekraft wird während des Gießens von niedrig auf hoch umgeschaltet, um die Entgasung der Form zu unterstützen.
- Für die HVSC ist eine Gießeinheit ohne Grube erhältlich (Herstellerangabe).
An einer gebrauchten Squeeze-Casting-Maschine sind vor allem Andock- und Schwenkmechanik, Gießkammer und Kolben zu prüfen – und wie stabil die Steuerung sehr niedrige Schussgeschwindigkeiten und den Nachdruck hält.
Lokales Squeezen: Squeeze-Pins im Druckgießwerkzeug
Viele Druckgussteile haben einzelne dicke Dome, die zuletzt erstarren und nicht mehr nachgespeist werden, sobald der Anschnitt eingefroren ist. Ein Squeeze-Pin setzt genau dort an. Ein Patent von Toshiba Machine (US 5,787,963) beschreibt, wie der Pin „unmittelbar vor“ der Erstarrung in die Schmelze gedrückt wird, angetrieben von einem eigenen Squeeze-Zylinder.
Fracchia et al. (TMS 2022) untersuchten lokales Squeezen an dicken Querschnitten komplexer Aluminium-Fahrzeugteile, bei denen Konstruktionsänderungen nicht möglich waren und weder Nachverdichtung noch Kühlung die Schwindungsporosität beseitigten; Ziel war Dichtheit. Wo Masseanhäufungen liegen, zeigt am besten die Simulation – siehe Gießsimulation im Druckguss.
Squeeze Casting im Vergleich mit Druckguss, Niederdruck- und Kokillenguss
Die Tabelle ordnet Squeeze Casting zwischen den Dauerformverfahren ein (qualitativer Vergleich).
| Kriterium | Squeeze Casting | Druckguss | Niederdruck | Kokillenguss |
|---|---|---|---|---|
| Formfüllung | Langsam, turbulenzarm | Sehr schnell, turbulent | Langsam, von unten über Steigrohr | Gegossen, oft mit Kippen |
| Druck während der Erstarrung | Hoch, bis zur Erstarrung gehalten | Nachverdichtung nach der Füllung | Geringer Gasdruck | Nur metallostatisch |
| Lufteinschluss beim Füllen | Gering (langsame Füllung) | Höher, außer mit Vakuum | Gering (ruhige Füllung) | Abhängig vom Gießen |
| Lösungsglühen | Möglich | Nur mit gasarmem Verfahren | Üblich | In der Regel möglich |
| Wanddicke | Mittel bis dick | Dünnwandig möglich | Mittel bis dick | Meist dicker |
| Zykluszeit | Lang | Sehr kurz | Länger als Druckguss | Länger als Druckguss |
Die beiden Nachbarverfahren behandeln Niederdruckgießen erklärt und Kokillenguss oder Druckguss?
Typische Anwendungen von Squeeze Casting und Wärmebehandlung
Squeeze Casting wird für sicherheitsrelevante, kompakte Aluminiumteile gewählt, die hohe Festigkeit, Duktilität oder Druckdichtheit brauchen. Die Open University nennt Räder, Naben und Kolben; ein SAE-Paper (1999) von Delphi und Casting Technology Company beschreibt die Umstellung von Achsschenkeln aus Gusseisen auf squeezegegossenes Aluminium. UBE gibt an, dass seine Squeeze-Gussteile schweißbar sind, weil sie weniger Gas enthalten als konventioneller Druckguss (Herstellerangabe).
Der geringe Gasgehalt ist auch der Schlüssel zur Wärmebehandlung. Der Kongressbeitrag von 2013 nennt Gasgehalte bis hinab zu 1 cm³ je 100 g Aluminium und folgert, dass T6 und Schweißen möglich sind. Warum konventioneller Druckguss beim Lösungsglühen Blasen bildet, erklärt Wärmebehandlung von Aluminium-Druckguss. Die Open University rät zu weiteren Toleranzen, um Verzug bei der Wärmebehandlung aufzufangen.
Grenzen von Squeeze Casting und wann es sich lohnt
Squeeze Casting ist kein genereller Ersatz für den Druckguss. Die Open University nennt 5–30 Schuss pro Stunde und bezeichnet die Prozessführung als anspruchsvoll. Der Beitrag von 2013 berichtet längere Zyklen und ein gröberes Gefüge als im Druckguss; Total Materia weist auf Makroseigerungen hin. Dünnwandige, großflächige Teile bleiben die Domäne des Vakuum-Druckgusses.
- Das Teil ist kompakt oder dickwandig und sicherheitsrelevant
- Lösungsglühen (T6) oder Schweißen ist gefordert
- Die Grenzwerte für Porosität oder Dichtheit sind streng
- Die Stückzahl rechtfertigt eine eigene Maschine, aber nicht die Kosten des Schmiedens
- Verursachen nur wenige Masseanhäufungen Ausschuss: zuerst lokales Squeezen im bestehenden Druckgießwerkzeug testen
Porositätsarten und ihre Ursachen erklärt Druckgussfehler erkennen.
Squeeze Casting tauscht Geschwindigkeit gegen Gefügequalität
Squeeze Casting verbindet langsame, ruhige Formfüllung mit hohem Druck während der Erstarrung und liefert dichte, wärmebehandelbare und schweißbare Aluminiumteile. Indirektes Squeeze Casting auf vertikalen Maschinen bringt das Verfahren näher an die Serienfertigung. Sind nur einzelne Stellen eines Druckgussteils porös, ist der Squeeze-Pin oft der günstigere erste Schritt – vorausgesetzt, Zeitpunkt und Position werden im Versuch ermittelt.
Fragen zu Squeeze Casting
Ist Squeeze Casting dasselbe wie teilflüssiges Gießen?
Nein. Squeeze Casting füllt die Form mit vollständig flüssiger Schmelze und lässt sie unter Druck erstarren. Teilflüssige Verfahren wie Thixo- oder Rheocasting verarbeiten eine teilerstarrte Suspension. Beide zielen auf geringe Porosität, Vormaterial und Anlagen unterscheiden sich aber.
Was unterscheidet direktes und indirektes Squeeze Casting?
Beim direkten Squeeze Casting drückt ein Stempel unmittelbar auf die Schmelze in der Form, ohne Gießsystem. Beim indirekten füllt ein Kolben die geschlossene Form über Anschnitte und hält den Druck über das Gießsystem. Indirekt ist näher am Druckguss und produktiver, direkt bietet die höhere Metallausbringung.
Kann eine normale Druckgießmaschine Squeeze Casting?
Nicht im vollen Sinn: Squeeze Casting braucht sehr niedrige, geregelte Schussgeschwindigkeiten, breite Anschnitte und eine lange Nachdruckphase, wie sie eigene Maschinen mit vertikaler Gießeinheit bieten. Eine Standard-Druckgießmaschine kann Squeeze-Pins betreiben, wenn Hydraulik und Steuerung die zusätzlichen Zylinder unterstützen.
Sind Squeeze-Gussteile wärmebehandelbar?
In der Regel ja, weil ihr Gasgehalt gering ist. Die Quellen beschreiben T6-Wärmebehandlung und Schweißen als möglich. Die Legierung muss aushärtbar sein, und der Verzug beim Abschrecken sollte in den Toleranzen berücksichtigt werden.
Gebrauchte Druckgießmaschinen von FISS.
FISS bietet gebrauchte Druckgießmaschinen an und recherchiert auf Wunsch gezielt am Markt. Nennen Sie uns Verfahren und benötigte Schließkraft.
Quellen
Total Materia: Squeeze Casting Process: Part One, Juni 2007, totalmateria.com, abgerufen am 19. November 2026.
The Open University (OpenLearn): Squeeze casting and squeeze forming, open.edu, abgerufen am 19. November 2026.
M. Thirugnanam: Modern High Pressure Die-casting Processes for Aluminium Castings, Transactions of the 61st Indian Foundry Congress, 2013.
Papervision Ltd: Apparatus and method for squeeze casting, US-Patent 5,908,065, 1999.
Toshiba Machine Co.: Squeeze pin control system in die casting machine, US-Patent 5,787,963, 1998; Q. Han: Method for reducing local defects in a casting, US-Patent 11,597,008 B2, 2023.
E. Fracchia, F. S. Gobber, C. Mus, R. Pirovano, M. Rosso: The Local Squeeze Technology for Challenging Aluminium HPDC Automotive Components, TMS 2022 Annual Meeting, Abstract.
D. T. Gerken, R. Neal: Squeeze Cast (SCPM) Light Weight Aluminum Front Knuckle Case Study, SAE Technical Paper 1999-01-0344, Abstract.
UBE Machinery Corporation: HVSC Series / VSC Series – Squeeze Casting Machines, Produktseite (archiviert am 24. April 2025), abgerufen am 19. November 2026.
