



Druckgussfehler erkennen: Porosität, Lunker, Kaltläufe und Blasenbildung
Ein optisch unauffälliges Druckgussteil kann im Inneren Poren oder Schwindungshohlräume enthalten. Andere Fehler zeigen sich erst nach der CNC-Bearbeitung, bei Wärmeeinwirkung oder in der Dichtheitsprüfung. Eine stabile Gussteilqualität erfordert deshalb mehr als eine Sichtkontrolle: Schmelzevorbereitung, Gießprofil, Formbelüftung, Werkzeugtemperatur und der Zustand der gesamten Druckgussanlage müssen zusammen betrachtet werden.
Welche Druckgussfehler treten besonders häufig auf?
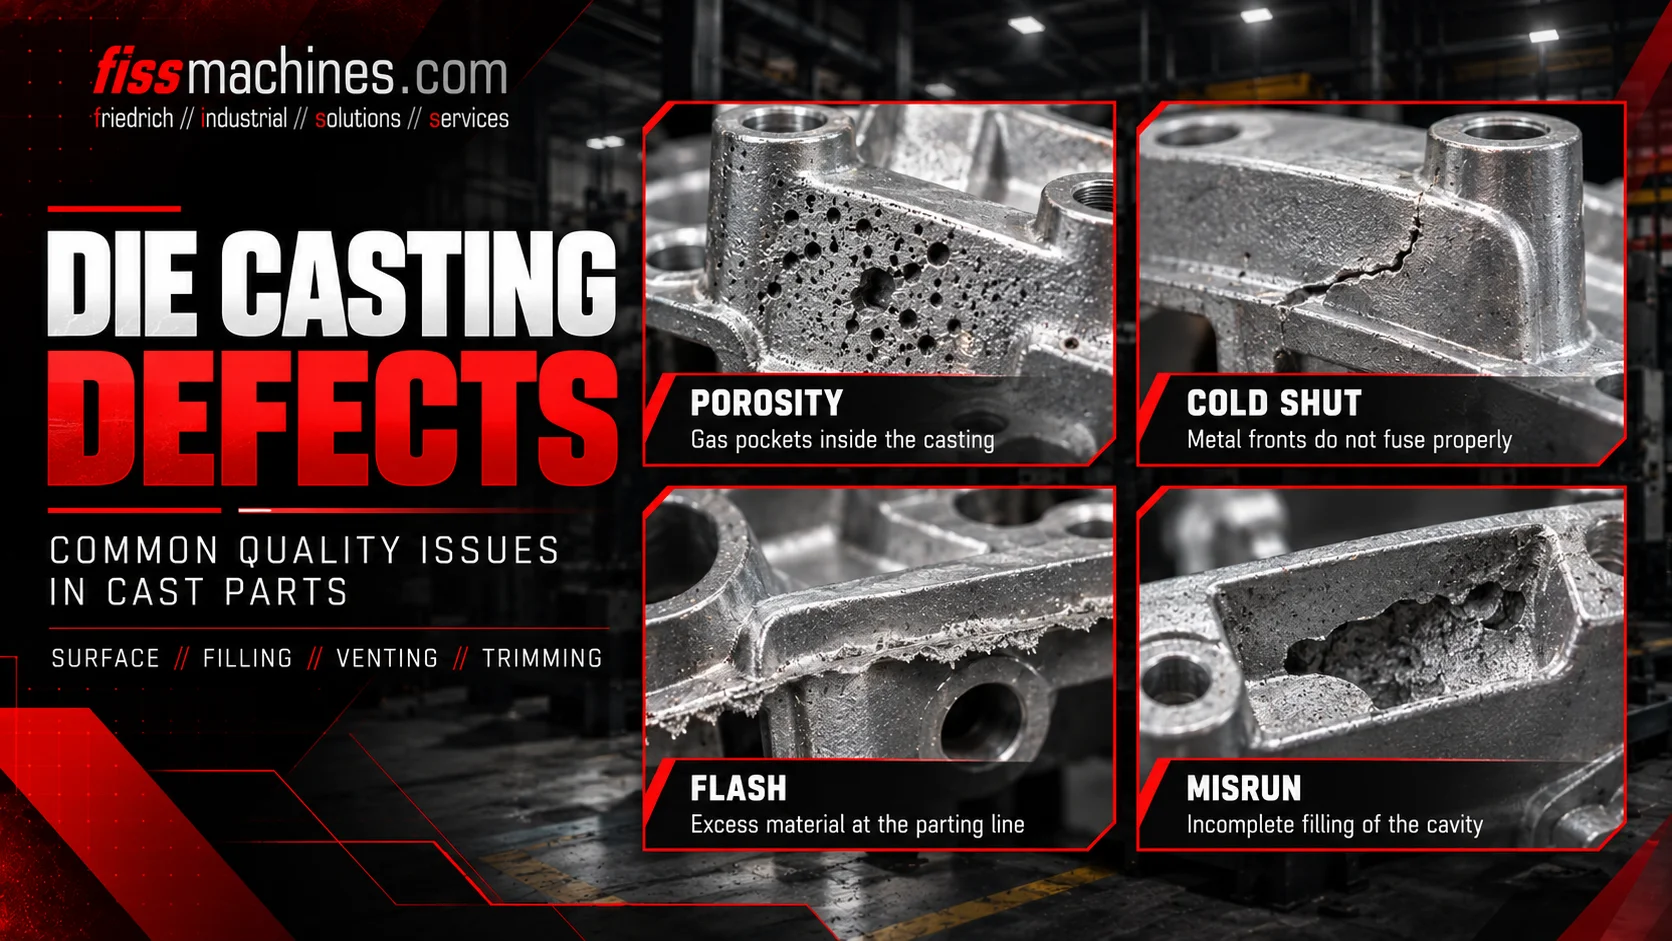
Wichtige Fehlerarten sind Gasporosität durch eingeschlossene oder entstehende Gase, Schwindungs- und Lunkerporosität infolge der Erstarrung, Kaltläufe beziehungsweise Kaltverbindungen an ungenügend verbundenen Fließfronten, unvollständige Formfüllung sowie Blasenbildung, die beispielsweise bei späterer Wärmeeinwirkung sichtbar werden kann. Aus dem Erscheinungsbild allein lässt sich die Ursache nicht immer sicher bestimmen.
Warum die Fehlerbezeichnung noch keine Ursachenanalyse ist
Ein ähnlicher sichtbarer Fehler kann ganz unterschiedliche Ursachen haben. Eine Pore kann durch eingeschlossene Luft, Prozessgase aus Rückständen, den Zustand der Schmelze oder durch Volumenschwindung bei der Erstarrung entstehen. Mehrere Mechanismen können sich im selben Gussteil überlagern.
Eine belastbare Analyse verbindet Lage und Form des Fehlers mit der Gießkurve, Anschnitt- und Entlüftungsgestaltung, Schmelzequalität, Werkzeugtemperatur, Sprührezept und nachgelagerten Bearbeitungsschritten. Einzelne Druck- oder Temperaturwerte ohne Zusammenhang zu verändern, ist selten eine verlässliche Strategie.
| Fehlerbild | Typisches Merkmal | Mögliche Einflussfaktoren |
|---|---|---|
| Gasporosität | Gasgefüllte Hohlräume, teilweise rundlich | Lufteinschlüsse, Prozessgase, unzureichende Entlüftung, Schmelze |
| Lunker / Schwindungsporosität | Erstarrungsbedingte Hohlräume | Wärmenester, Druckübertragung und Erstarrungsablauf |
| Kaltlauf / Kaltverbindung | Naht oder Linie am Zusammentreffen von Schmelzefronten | Abkühlung, Oxidschichten und ungünstiger Füllverlauf |
| Unvollständige Füllung | Fehlende Konturteile | Zu geringe Fließfähigkeit oder ungeeignete Formfüllbedingungen |
| Blasenbildung | Erhabene Oberflächenstelle, teils erst nach Erwärmung | Ausdehnung eingeschlossener Gase nahe der Oberfläche |
Woher kommt Gasporosität im Druckguss?
Beim Kaltkammerverfahren kann eine ungeeignete Vorlaufbewegung des Gießkolbens umschlagende Schmelzewellen erzeugen und dabei Luft schon in der Gießkammer einschließen. Hinzu kommt die Luft in Laufsystem und Formhohlraum, die während der kurzen Füllzeit entweichen muss.
Zusätzliche Gase können beim Erhitzen von Rückständen aus Trenn- und Schmiermitteln entstehen. Zugesetzte Entlüftungswege verschlechtern die Gasabfuhr. Abhängig von der Legierung sind auch Schmelzequalität und gelöste Gase zu berücksichtigen.
Entlüftungskanäle, Überläufe und gegebenenfalls eine Vakuumunterstützung sollen den Gaseinschluss reduzieren. Sie gleichen jedoch nicht automatisch ein ungeeignetes Füllprofil oder übermäßige Sprührückstände aus.
Kontrollierter Vorlauf
Ungünstige Schmelzewellen und damit verbundene Lufteinschlüsse begrenzen.
Freie Gaswege
Entlüftungen, Überläufe und vorhandene Vakuumanschlüsse prüfen.
Definierter Auftrag
Übermäßige Rückstände und unkontrollierte Gasbildung vermeiden.
Wie unterscheiden sich Lunker von Gasporen?
Flüssiges Metall verändert beim Abkühlen und Erstarren sein Volumen. Wenn Erstarrungsfolge und Druckübertragung diese Änderung örtlich nicht ausreichend ausgleichen, können Schwindungshohlräume oder Mikroporosität entstehen.
In der Praxis ist die Unterscheidung zwischen Gas- und Schwindungsporosität nicht immer eindeutig. Form und Lage liefern Hinweise, beweisen die Ursache aber nicht zwangsläufig. Metallografische Untersuchungen, Röntgenaufnahmen oder Computertomografie können zusammen mit Prozessdaten erforderlich sein.
Wichtige Einflussgrößen sind Werkzeugtemperatur, Wanddicken, Wärmenester, Anschnitt-Erstarrung, Zeitpunkt des Nachdrucks und Füllkonzept. Ein höherer Nachdruck allein hilft nicht sicher, wenn die betroffene Zone nicht mehr ausreichend mit Druck beaufschlagt werden kann.
Kaltläufe und unvollständige Formfüllung unterscheiden
Eine Kaltverbindung entsteht, wenn zusammentreffende Schmelzefronten keine tragfähige metallische Verbindung mehr bilden. Sichtbar kann dies als Linie oder Naht auf der Oberfläche sein. Oxidschichten, örtliche Abkühlung und ungünstige Strömungsverhältnisse können dazu beitragen.
Bei einer unvollständigen Formfüllung wird ein Bereich der Kavität gar nicht vollständig ausgeformt. Eine Ecke, dünne Rippe oder Kontur fehlt dann. Als Einflussfaktoren kommen beispielsweise ungeeignete Schmelze- und Werkzeugtemperaturen, Anschnittgestaltung, Strömungswiderstand oder eine unpassende Füllgeschwindigkeit infrage.
Welche Korrektur sinnvoll ist, hängt vom tatsächlichen Füllmechanismus ab. Füllsimulation, Werkzeugtemperaturen und Gießkurven sollten möglichst gemeinsam betrachtet werden.
Fehlende Verschweißung
Zwei Schmelzefronten treffen aufeinander, verbinden sich jedoch unzureichend.
Fehlende Geometrie
Die Schmelze erreicht oder füllt einen Teil der Form nicht vollständig.
Messwerte vergleichen
Fehlerort mit Füllrichtung, Temperatur und Gießkurve abgleichen.
Warum Blasen oft erst nach dem Erwärmen sichtbar werden
Nahe unter der Oberfläche eingeschlossene Gase können sich bei späterer Erwärmung ausdehnen und die Oberfläche örtlich aufwölben. Gerade wenn thermische Nachbehandlung vorgesehen ist, spielt der Gasgehalt des Druckgussteils eine wichtige Rolle.
Das Risiko hängt von Legierung, Gussqualität, Lage der Einschlüsse, Temperatur und Prozesshistorie ab. Nicht jede sichtbare Blase hat zwangsläufig dieselbe Ursache. Schliffbilder und dokumentierte Prozessbedingungen helfen bei der Einordnung.
Vorbeugend beginnt die Arbeit im Gießprozess selbst: kontrollierte Formfüllung, funktionierende Entlüftung, geeigneter Trennmittelauftrag und stabile Werkzeugtemperaturen.
Mit welchen Verfahren lassen sich Druckgussfehler untersuchen?
Sicht- und Maßprüfung eignen sich für viele äußere Merkmale. Innere Porosität erfordert gegebenenfalls zusätzliche Methoden. Je nach Bauteil und Abnahmekriterium können Röntgenprüfung, industrielle Computertomografie, Schliffuntersuchung, Dichtheitsprüfung oder weitere geeignete Verfahren eingesetzt werden.
Entscheidend ist die spätere Funktion. Eine Dichtfläche, ein hoch belasteter Bauteilbereich und eine rein optische Fläche können unterschiedliche Qualitätsanforderungen haben. Nicht jede kleine Pore ist unabhängig von Lage und Funktion gleich kritisch.
Bei wiederkehrenden Problemen sollten Fehlerposition, Werkzeugkavität, Schussnummer, Temperaturzustand und Maschinenkurven dokumentiert werden. Solche Zusammenhänge sind meist aussagekräftiger als einzelne Ausschussteile.
- Fehlerposition eindeutig am Bauteil dokumentieren
- Oberflächenfehler und Innenfehler unterscheiden
- Schmelzebehandlung, Dosierung und Gießprofil prüfen
- Entlüftung, Überläufe und vorhandenes Vakuumsystem kontrollieren
- Sprührezept und Wärmehaushalt berücksichtigen
- Prüfverfahren an die Bauteilfunktion anpassen
- Maßnahmen dokumentieren und gemessene Ergebnisse vergleichen
Wie beeinflusst der Anlagenzustand die Prozessstabilität?
Bei langen Serien sind wiederholbare Druck- und Geschwindigkeitsverläufe wichtig. Verschlissene Gießkomponenten, unstetige Hydraulik, fehlerhafte Werkzeugtemperierung oder unsichere Schnittstellen zwischen Dosierung, Sprühen und Entnahme können Prozessschwankungen begünstigen.
Beim Kauf einer gebrauchten Maschine oder Gießzelle sollten neben Schließkraft und Schusskapazität auch die Gießeinheit und verfügbare Prozessnachweise beurteilt werden. FISS unterstützt den internationalen Handel mit gebrauchten Druckgussmaschinen und der erforderlichen Automation.
Häufige Fragen zu Druckgussfehlern
Sind Gasporen und Lunker dasselbe?
Nein. Gasporen hängen mit eingeschlossenen oder entstehenden Gasen zusammen. Lunker und Schwindungsporosität entstehen durch Erstarrungsschwund und unzureichenden örtlichen Ausgleich. Mischformen sind möglich.
Kann man mit Röntgen alle Gussfehler erkennen?
Kein Prüfverfahren erfasst jeden Fehler unter allen Bedingungen. Nachweisgrenzen hängen beispielsweise von Fehlergröße, Lage, Bauteildicke und Prüfverfahren ab.
Wie entstehen Kaltläufe?
Kaltverbindungen können entstehen, wenn sich verschiedene Schmelzefronten nicht ausreichend verbinden, etwa durch Abkühlung, Oxidschichten oder ungünstige Strömung.
Verhindert höherer Nachdruck alle Lunker?
Nein. Die Wirkung hängt unter anderem von Druckzeitpunkt, Anschnitterstarrung, Druckübertragung und lokalen Temperaturbedingungen ab.
Kann nach dem Wärmebehandeln Blasenbildung auftreten?
Ja. Eingeschlossene Gase nahe der Gussteiloberfläche können sich beim Erwärmen ausdehnen und abhängig von Legierung und Prozessbedingungen sichtbare Blasen bilden.
Druckgussmaschine und Prozessanforderungen richtig bewerten
FISS bietet gebrauchte Druckgussmaschinen, Peripherie und komplette Gießzellen. Für eine fundierte Auswahl sollten Prozesseignung, Gießeinheit und vorhandene Automation gemeinsam betrachtet werden.
Gebrauchte Druckgussmaschinen entdeckenFachliche Grundlagen und Quellen
Technische Grundlage: Handbuch Urformen, Abschnitte 1.6.4.1.2 (Formfüllung), 1.6.4.1.4 (Entlüftung) und 1.8 (Qualität/Simulation). Ergänzende Prüfhinweise sind allgemeine technische Einordnung, keine ungeprüfte Fehlerdiagnose. Eigenständig formuliert.
