



Wärmebehandlung von Aluminium-Druckguss: T5, T6, T7 und die Voraussetzungen
Ein Druckgussteil erreicht schon im Gusszustand gute Festigkeiten. Für crashrelevante Strukturbauteile verlangen Konstrukteure aber oft mehr: höhere Dehngrenze, mehr Bruchdehnung oder beides. Eine Wärmebehandlung liefert das – allerdings nur, wenn Gussteil, Legierung und Prozess darauf ausgelegt sind. Sonst macht der Ofen aus verborgener Gasporosität sichtbare Blasen.
Lässt sich Aluminium-Druckguss wärmebehandeln?
Ja, aber nicht jedes Teil. T5 (Warmauslagern nach dem Abschrecken aus der Form) ist bei vielen aushärtbaren Legierungen möglich. T6 und T7 enthalten ein Lösungsglühen bei hoher Temperatur – dabei dehnt sich eingeschlossenes Gas in konventionellem Druckguss aus und erzeugt Blasen und Verzug durch Aufblähen.
Eine Wärmebehandlung von Aluminium-Druckguss mit Lösungsglühen setzt deshalb einen gasarmen Prozess wie Hochvakuum-Druckguss voraus, dazu eine saubere Schmelze, eine aushärtbare Legierung mit Magnesium und einen Plan für Verzug, Richten und Prüfung.
Was F, T5, T6 und T7 bedeuten
Für Aluminiumgussstücke enthält die EN 1706 (aktuelle Ausgabe DIN EN 1706:2021-10 einschließlich Änderung A1) einen eigenen Abschnitt zu den Werkstoffzuständen. Legierungshersteller verwenden dieselben Kurzzeichen in ihren Datenblättern. Für Druckguss sind vor allem diese Zustände relevant:
| Zustand | Prozessweg | Typisches Ziel |
|---|---|---|
| F | Gusszustand, keine Wärmebehandlung | Standard für die meisten Druckgussteile |
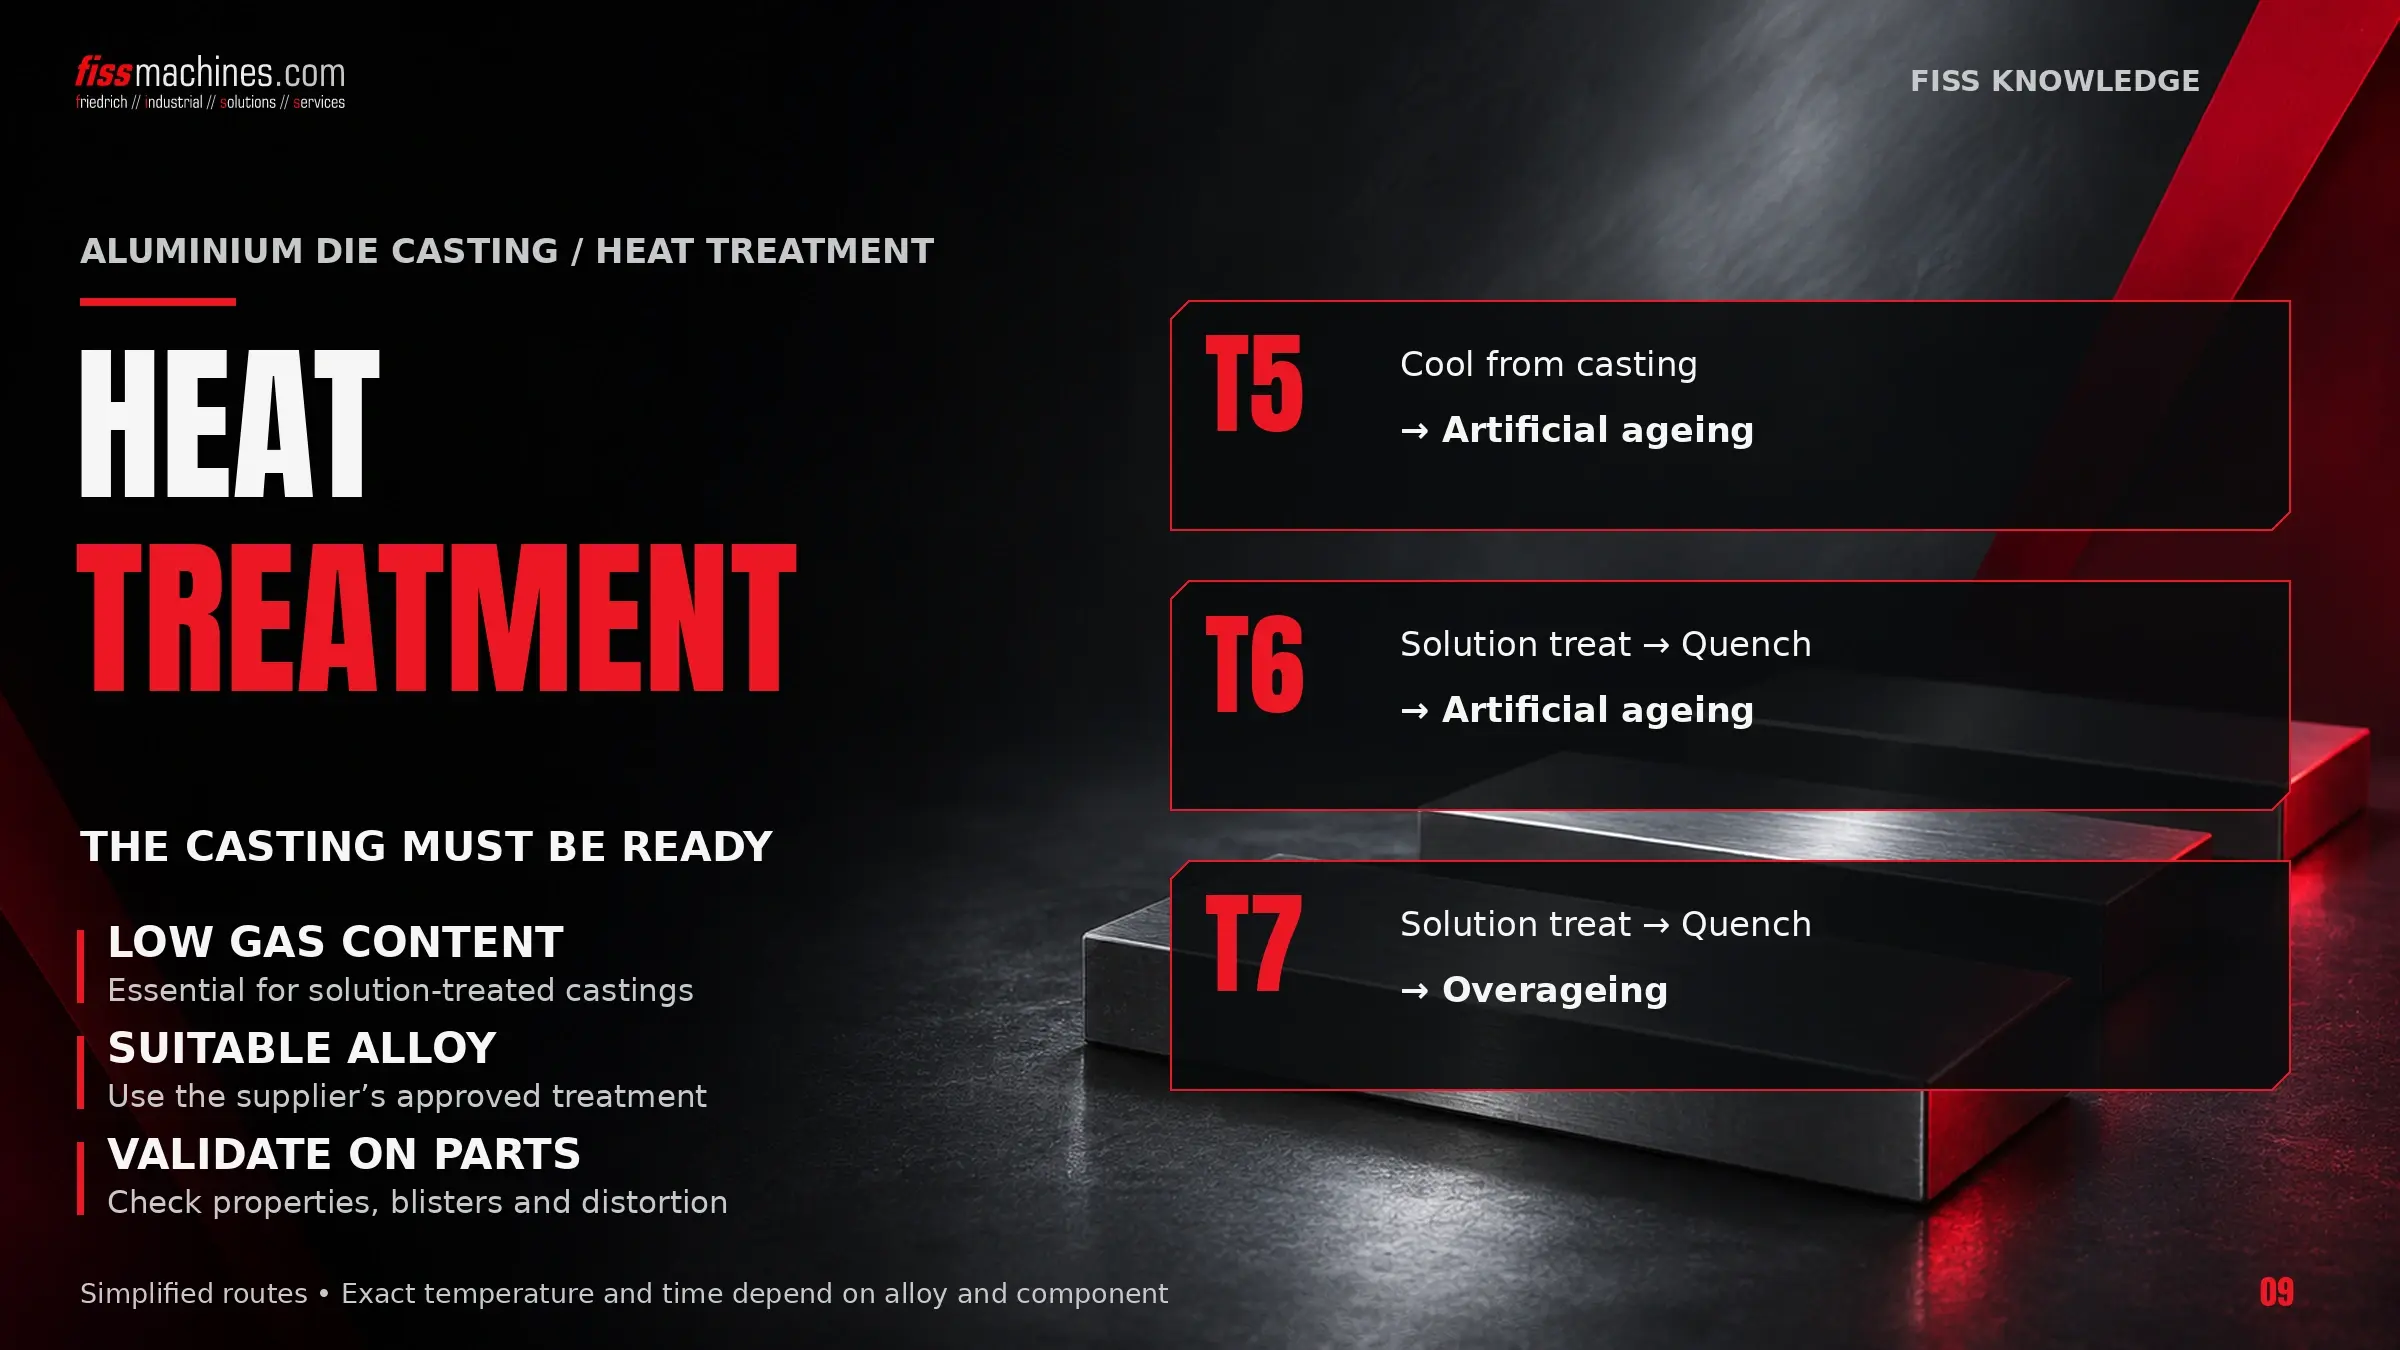
| T5 | Schnelles Abkühlen aus der Gießhitze, anschließend Warmauslagern – ohne Lösungsglühen | Moderate Festigkeitssteigerung bei geringem Aufwand |
| T6 | Lösungsglühen, Abschrecken, Warmauslagern | Hohe Dehngrenze bei guter Bruchdehnung |
| T7 | Lösungsglühen, Abschrecken, Überaltern | Hohe Bruchdehnung und Energieaufnahme, stabilisierter Zustand |
In Herstellerdaten finden sich außerdem T4 (Lösungsglühen und Kaltauslagern), T64 (Teilaushärtung) und O (weichgeglüht). Die genauen Definitionen stehen in der Norm; Zeichnung und Bestellung sollten Legierung, Gießverfahren und Zustand gemeinsam angeben.
Warum konventioneller Druckguss beim Lösungsglühen Blasen bildet
Beim Druckgießen können Luft und Prozessgase innerhalb von Millisekunden im Gussteil eingeschlossen werden. Bei Raumtemperatur sind diese Poren oft unkritisch. Bei Lösungsglühtemperatur wird das Metall jedoch weich, während sich das Gas in den Poren ausdehnt. Nahe der Oberfläche drückt die Pore die Gusshaut nach außen – eine Blase entsteht. Lumley et al. (CSIRO) beschreiben genau das: Innere Porosität und eingeschlossene Gase führen zu Oberflächenblasen, und Teile können durch Aufblähen ihre Maßhaltigkeit verlieren. Konventionelle Druckgussteile werden deshalb normalerweise nicht bei hohen Temperaturen lösungsgeglüht.
Was vor einer T6- oder T7-Behandlung stimmen muss
- Geringer Gasgehalt im Gussteil: Vakuum- oder Hochvakuum-Druckguss, dichte Druckgießwerkzeuge und ein kontrolliertes Gießprofil. Die Grundlagen erklärt Formfüllung und Vakuum im Druckguss.
- Saubere, entgaste Schmelze: gelöster Wasserstoff und Oxide verstärken die Porosität – siehe Schmelzequalität im Aluminiumguss.
- Aushärtbare Legierung: Legierungen vom Typ AlSiMg härten über Magnesium aus. Für Silafont-36 (AlSi10MnMg) nennt Rheinfelden einen einstellbaren Magnesiumgehalt von 0,1 bis 0,5 %: mehr Magnesium für Festigkeit, weniger für Dehnung.
- Konstruktion und Auflage: Wanddicken, Verrippung und Ofengestelle entscheiden, wie stark sich das Teil beim Abschrecken verzieht.
- Qualifizierung: Musterteile durchlaufen vor der Serienfreigabe den kompletten Wärmebehandlungszyklus.
Die Werkstoffwahl allgemein behandelt Aluminium, Zink oder Magnesium? Ist eine Wärmebehandlung zwingend und Vakuum-Druckguss keine Option, kann Kokillenguss das passendere Verfahren sein – siehe den Vergleich von Kokillenguss und Druckguss.
Vom Gussteil zum ausgelagerten Bauteil: die Abfolge
Die folgenden Beispielwerte stammen aus dem Verarbeitungsmerkblatt von Rheinfelden Alloys für Silafont-36. Es handelt sich um Herstellerempfehlungen für den Standardprozess; sie gelten ohne Aufheizdauer und können variiert werden, etwa um Verzug zu minimieren.
Gießen und Entnehmen
Für T5: unmittelbar nach der Entnahme aus der Form bei möglichst hoher Temperatur in Wasser abschrecken, danach auslagern wie bei T6.
Lösungsglühen
Beispiel laut Quelle: 480–490 °C für 2–3 Stunden; für Sonderbauteile wird eine Absenkung auf 400 °C für 0,5 Stunden als möglich genannt.
Abschrecken
Möglichst ohne Verzögerung in Wasser von 10–60 °C. Laut Quelle ergibt Abkühlung an Luft eine erheblich geringere Dehngrenze.
Zwischenlagern und Richten
Eine Zwischenlagerzeit vor dem Warmauslagern nur, wenn Richtarbeit notwendig ist, üblicherweise maximal 12 Stunden.
Warmauslagern oder Überaltern
Beispiel laut Quelle: T6 bei 155–170 °C für 2–3 Stunden; T7 (Überalterung) bei 190–230 °C für 2–3 Stunden.
Wasser oder Luft? Der Zielkonflikt zwischen Festigkeit und Verzug
Schnelles Abschrecken hält die Legierungselemente in Lösung und ist die Basis für hohe Festigkeit nach dem Auslagern. Gleichzeitig erzeugt eine Wasserabschreckung in dünnwandigen, großen Strukturgussteilen starke Temperaturunterschiede – die typische Ursache für Verzug. Verzogene Teile müssen gerichtet werden. Das Merkblatt sieht diesen Schritt zwischen Abschrecken und Auslagern vor und begrenzt die Zwischenlagerzeit entsprechend.
Maximale Festigkeit
Höchste Dehngrenze nach dem Auslagern, aber höheres Verzugsrisiko und mehr Richtarbeit bei großen, dünnwandigen Teilen.
Weniger Verzug
Geringere Abkühlgeschwindigkeit und weniger Verzug. Legierungen wie Silafont-38 wurden entwickelt, um auch bei Luftabschreckung hohe Dehngrenzen zu erreichen.
Was die Wärmebehandlung bringt – Herstellerangaben
Rheinfelden Alloys veröffentlicht für Silafont-36 im Druckguss die folgenden Bereiche. Es sind Herstellerangaben, keine zugesicherten Werte; die tatsächlichen Eigenschaften hängen von Bauteil, Prozess und Entnahmestelle ab.
| Zustand | Dehngrenze Rp0,2 [MPa] | Zugfestigkeit Rm [MPa] | Bruchdehnung A [%] |
|---|---|---|---|
| F | 120–150 | 250–290 | 5–11 |
| T5 | 155–245 | 275–340 | 4–9 |
| T6 | 210–280 | 290–340 | 7–12 |
| T7 | 120–170 | 200–240 | 15–20 |
Das Muster ist eindeutig: T6 steigert die Festigkeit, T7 tauscht Festigkeit gegen Dehnung. Für Silafont-38 nennt der Hersteller 230–270 MPa Dehngrenze nach T6 mit Wasserabschreckung und 180–200 MPa mit Luftabschreckung. Es gibt auch nicht aushärtbare Alternativen: Laut Rheinfelden erreicht Castasil-37 (AlSi9MnMoZr) bereits im Gusszustand hohe Dehnung und vermeidet so Blasen und Verzug aus dem Lösungsglühen; TRIMET beschreibt trimal-37 (AlSi9Mn) als wärmebehandlungsfreie Legierung für duktile Druckgussteile.
Öfen, Abschreckanlagen und Qualitätsprüfung
Durchlauföfen
Rollenherd- oder Kettenförderöfen zum Lösungsglühen mit integrierter Wasser- oder Luftabschreckung – geeignet für große Stückzahlen von Strukturgussteilen.
Kammeröfen
Umluft-Kammeröfen zum Lösungsglühen kleinerer Chargen, kombiniert mit einem separaten Abschreckbecken.
Auslagerungsöfen
Umluftöfen zum Warmauslagern und Überaltern bei niedrigeren Temperaturen; für T5 auch allein im Einsatz.
Temperaturgleichmäßigkeit, kurze Transferzeiten zwischen Ofen und Abschreckung sowie Körbe oder Gestelle, die die Teile abstützen, sind wichtiger als die Nennkapazität. Die EN 1706 enthält Festlegungen zu Zugversuchen, zu aus Gussstücken entnommenen Proben und zur Härteprüfung. In der Praxis sind folgende Prüfungen üblich:
- Zugversuche an Proben aus definierten Bereichen des Gussteils
- Härteprüfung als schnelle Kontrolle des Auslagerungsergebnisses je Charge
- Sichtprüfung auf Blasen nach dem Lösungsglühen, besonders an Musterteilen
- Maßkontrolle nach Abschrecken und Richten
- Aufzeichnung der Ofentemperaturen je Charge
Die Wärmebehandlung beginnt an der Druckgießmaschine
T5 ist für viele Druckgussteile eine risikoarme Option. T6 und T7 liefern die Eigenschaften, die Strukturbauteile brauchen – aber nur, wenn das Gussteil gasarm hergestellt wird, die Schmelze sauber ist und die Legierung dafür ausgelegt ist. Wer wärmebehandelten Druckguss plant, sollte Druckgusszelle, Vakuumanlage, Öfen und Prüfung als eine Prozesskette betrachten – und prüfen, ob eine nicht aushärtbare Legierung die Anforderungen bereits im Gusszustand erfüllt.
Fragen zur Wärmebehandlung von Druckguss
Was ist der Unterschied zwischen T5 und T6?
T5 bedeutet Warmauslagern nach dem Abkühlen aus der Gießhitze, ohne Lösungsglühen. T6 ergänzt Lösungsglühen und Abschrecken vor dem Auslagern und erreicht dadurch höhere Festigkeiten – setzt aber ein gasarmes Gussteil voraus.
Warum bilden Druckgussteile im Ofen Blasen?
Eingeschlossene Luft und Prozessgase dehnen sich bei Lösungsglühtemperatur aus, während das Metall weich wird. Oberflächennahe Poren drücken die Gusshaut nach außen und bilden Blasen.
Ist Vakuum-Druckguss für T6 zwingend?
Für lösungsgeglühte Teile ist ein geringer Gasgehalt die zentrale Voraussetzung. In der Praxis wird er meist durch Vakuum- oder Hochvakuum-Druckguss in Verbindung mit guter Schmelzequalität erreicht; Musterteile sollten das bestätigen.
Wann wird T7 statt T6 eingesetzt?
Wenn Dehnung und Energieaufnahme wichtiger sind als maximale Festigkeit, etwa bei crashrelevanten Strukturbauteilen. Das Überaltern senkt die Festigkeit, erhöht aber die Bruchdehnung.
Gebrauchte Öfen und Gießereitechnik von FISS.
Von Schmelz- und Warmhalteöfen bis zur kompletten Gießzelle: FISS bietet gebrauchte Öfen und Druckgusstechnik an und hilft Ihnen, Maschinen zu finden, die zu Ihrem Prozess passen.
Quellen
DIN EN 1706:2021-10 – Aluminium und Aluminiumlegierungen – Gussstücke – Chemische Zusammensetzung und mechanische Eigenschaften (enthält Änderung A1:2021); Inhaltsverzeichnis, din.de, abgerufen am 5. November 2026.
RHEINFELDEN ALLOYS: Silafont-36 [AlSi10MnMg] – Arbeitsfolge bei der Herstellung von Druckgussstücken, Verarbeitungsmerkblatt, Version 8 – 06/2015.
RHEINFELDEN ALLOYS: Legierungsseiten Silafont und Castasil sowie Merkmalsblätter Silafont-36 und Castasil-37 (Version 2016-01), rheinfelden-alloys.eu, abgerufen am 5. November 2026.
RHEINFELDEN ALLOYS: Silafont-38 [AlSi9MnMgZn], Kapitel aus dem Legierungshandbuch, 2015.
R. N. Lumley u. a.: The role of alloy composition in the heat treatment of aluminium high pressure die castings, Metallurgical Science and Technology 26 (2008), Nr. 2.
TRIMET: Produktseite trimal-37, trimet.eu, abgerufen am 5. November 2026.
Nabertherm: Warmauslagern, Anlassen, Abschrecken, Glühen und Härten, nabertherm.com, abgerufen am 5. November 2026.
