



Kokillenguss oder Druckguss? Das passende Gießverfahren auswählen
Beide Verfahren gießen Metall in eine wiederverwendbare metallische Form. Damit endet die Gemeinsamkeit aber schon fast. Beim Kokillenguss fließt die Schmelze durch ihr Eigengewicht in die Form; beim Druckguss presst ein Kolben sie mit hoher Geschwindigkeit und hohem Druck hinein. Die Wahl zwischen beiden prägt Bauteilgestaltung, Werkzeuginvestition, erreichbare Qualität und den benötigten Maschinentyp. Dieser Beitrag vergleicht die Verfahren und zeigt, wann welches sinnvoll ist.
Was ist der wesentliche Unterschied?
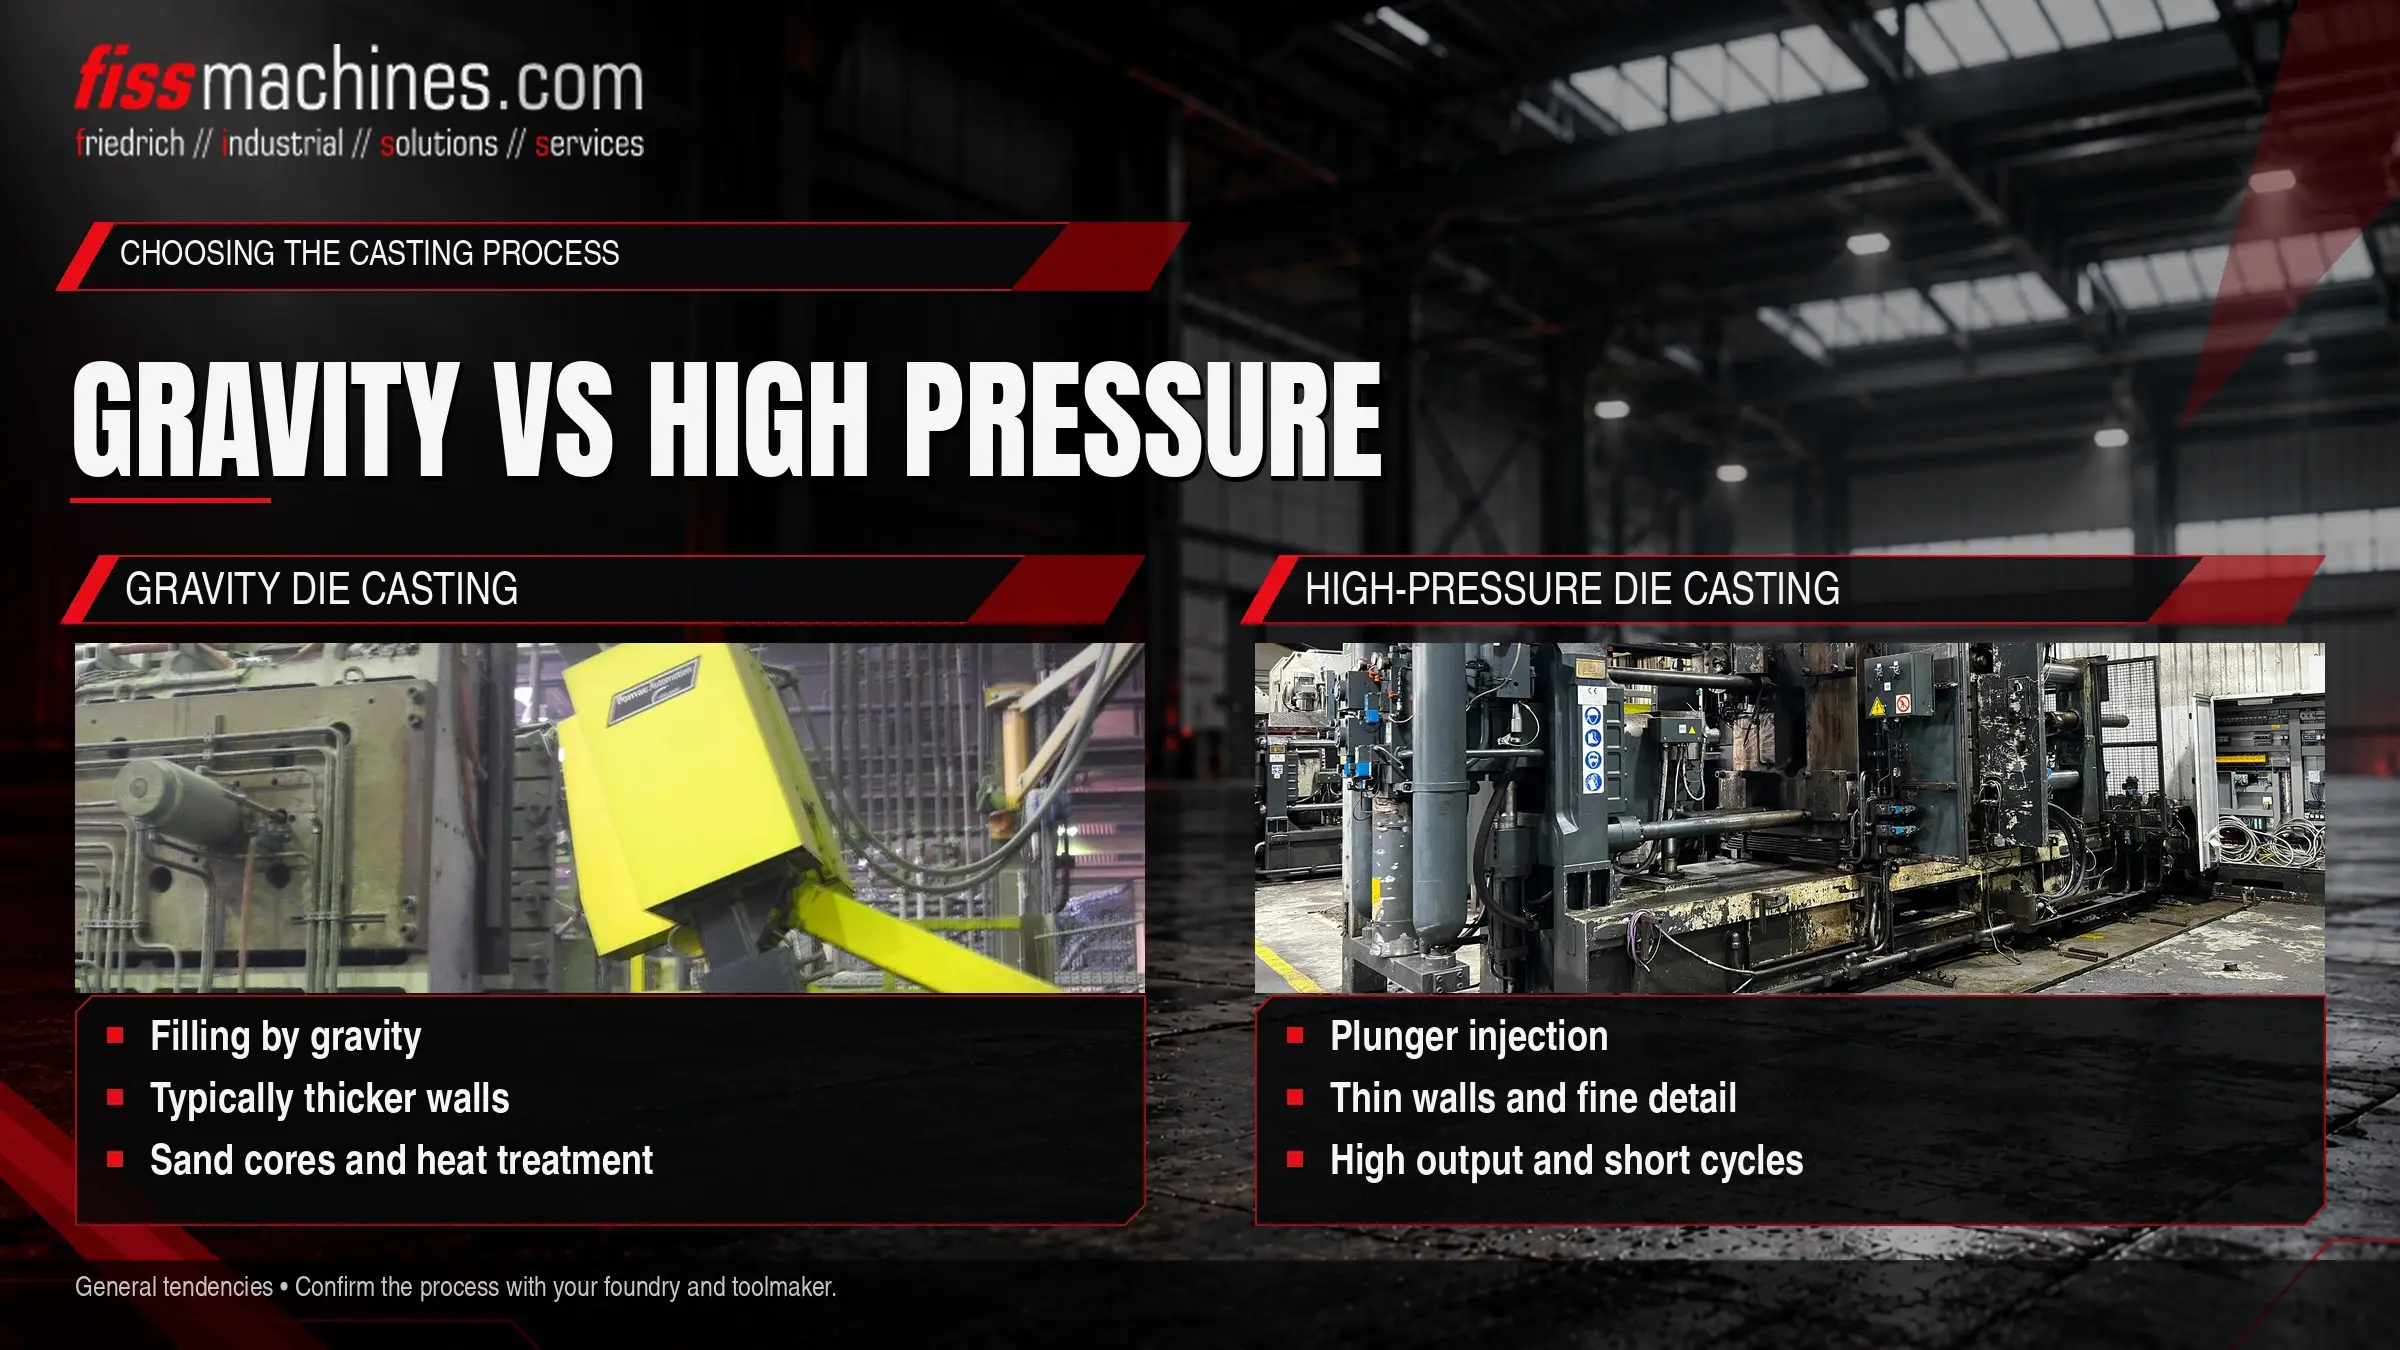
Beim Kokillenguss (Schwerkraft-Kokillenguss) wird eine geschlichtete metallische Dauerform durch Eingießen gefüllt, häufig mit Kippbewegung zur Steuerung des Flusses. Die Füllung ist langsam, die Wände sind meist dicker, Sandkerne sind möglich, und die Teile sind in der Regel wärmebehandelbar. Beim Druckguss wird das Metall in sehr kurzer Zeit eingeschossen. Das erlaubt dünne Wände, feine Details und kurze Zyklen, erfordert aber größere Maschinen und teurere Werkzeuge.
Kokillenguss ist kein Sandguss: Die Kokille ist eine Dauerform und wird für viele Abgüsse verwendet, eine Sandform dagegen nach jedem Abguss zerstört.
Die Begriffe sauber trennen
Gerade in internationalen Anfragen sorgen Begriffe für Verwirrung. Im britischen Englisch meint „die casting“ ohne Zusatz meist den Druckguss, „gravity die casting“ dagegen den Kokillenguss. In Nordamerika heißt dasselbe Schwerkraftverfahren meist „permanent mold casting“. Wer Angebote vergleicht, sollte deshalb genau prüfen, welches Verfahren gemeint ist.
| Verfahren | Form | Wie das Metall eintritt |
|---|---|---|
| Sandguss | Verlorene Sandform, nach jedem Abguss zerstört | Eingegossen, Schwerkraft |
| Kokillenguss | Metallische Dauerform, optional mit Sandkernen | Eingegossen, Schwerkraft, oft mit Kippen |
| Druckguss | Stahl-Dauerform mit Schiebern und Auswerfern | Mit dem Kolben bei hoher Geschwindigkeit und hohem Druck eingeschossen |
Das Niederdruckgießen liegt dazwischen: Es nutzt ebenfalls eine Dauerform, füllt sie aber von unten mit Gasdruck. Es ist ein eigenes Verfahren mit eigenen Maschinen und wird hier nicht im Detail behandelt.
So funktioniert der Kokillenguss
Die Kokille wird vorgewärmt und mit einer feuerfesten Schlichte versehen. Die Schlichte isoliert die Schmelze von der Formoberfläche, beeinflusst die Abkühlgeschwindigkeit und erleichtert das Entformen. Die Schmelze wird in einen Eingusstrichter gegossen und fließt über Lauf und Speiser in den Hohlraum. Bei Kippgießmaschinen dreht sich die Kokille während des Gießens, sodass das Metall ruhiger und mit weniger Turbulenz einströmt. Nach der Erstarrung öffnet die Kokille, das Gussteil wird entnommen, und eventuelle Sandkerne werden anschließend entfernt.
Maschinen und Ausrüstung
Kokillenguss ist auch mit handbetätigten Kokillen möglich. In der Serienfertigung kommen jedoch meist Kokillengießmaschinen zum Einsatz, die die Formhälften öffnen und schließen, Kerne bewegen und in der Kippausführung die Kokille drehen. Die Maschinen sind vergleichsweise leicht, weil kein hoher Metalldruck abgestützt werden muss. Gegossen wird von Hand oder automatisiert, etwa mit einem Roboterlöffel.
Typische Bauteile
Zylinderköpfe, Krümmer, Pumpen- und Ventilgehäuse, Fahrwerksteile und Armaturen sind typische Beispiele. Aluminiumlegierungen dominieren, doch auch Kupferlegierungen wie Messing werden in Kokillen gegossen, etwa für Sanitärarmaturen.
Was den Druckguss unterscheidet
Im Druckguss drückt ein hydraulisch angetriebener Kolben das Metall in die Form – entweder aus einer Kaltkammer-Gießkammer oder über die Gießgarnitur einer Warmkammermaschine. Eine Schließeinheit, ausgelegt auf den hohen Metalldruck, hält die Form zu; deshalb sind Druckgießmaschinen deutlich schwerer. Statt einer feuerfesten Schlichte wird ein Trennmittel gesprüht. Die Unterschiede zwischen Kalt- und Warmkammermaschinen erklärt der Beitrag Kaltkammer oder Warmkammer?, die Physik der Formfüllung der Beitrag Formfüllung und Vakuum.
Kokillenguss und Druckguss im direkten Vergleich
| Kriterium | Kokillenguss | Druckguss |
|---|---|---|
| Formfüllung | Durch Schwerkraft, langsam, Kippen möglich | Einschießen mit dem Kolben in sehr kurzer Zeit |
| Wanddicke | Meist dickere Wände | Dünne Wände und feine Details möglich |
| Kerne | Metall- und Sandkerne, komplexe Hohlräume möglich | Metallkerne und Schieber; Hinterschnitte begrenzt |
| Formoberfläche | Feuerfeste Schlichte | Trennmittel, in jedem Zyklus gesprüht |
| Wärmebehandlung | In der Regel möglich | Bei konventionellen Teilen eingeschränkt |
| Oberfläche und Toleranzen | Gut, Schlichtestruktur kann sichtbar sein | Sehr gute Oberfläche, enge Toleranzen |
| Zykluszeit | Vergleichsweise lang | Kurz |
| Investition Maschine und Werkzeug | Niedriger | Höher |
| Wirtschaftliche Losgrößen | Kleine bis mittlere Serien | Mittlere bis sehr große Serien |
Welches Verfahren passt zu Ihrem Bauteil?
Kokillenguss passt eher, wenn
- die Wände mittel bis dick sind und Querschnitte wechseln
- innere Kanäle Sandkerne erfordern
- das Teil wärmebehandelt oder geschweißt werden muss
- die Jahresmengen kein Druckgusswerkzeug rechtfertigen
- Kupferlegierungen gefordert sind
Druckguss passt eher, wenn
- die Wände dünn und die Flächen groß sind
- hohe Stückzahlen und kurze Zyklen gefragt sind
- enge Toleranzen Bearbeitung einsparen
- Zink- oder Magnesiumlegierungen geplant sind
- keine Wärmebehandlung nötig ist oder Sonderverfahren genutzt werden
Das sind Tendenzen, keine Regeln. Eine Konstruktionsänderung kann ein Bauteil vom einen ins andere Verfahren verschieben, etwa durch angepasste Wanddicken oder einen Schieber statt eines Sandkerns. Eine frühe Abstimmung zwischen Konstruktion, Gießerei und Formenbau zahlt sich meist aus.
Häufige Fragen
Ist Kokillenguss dasselbe wie Sandguss?
Nein. Beide nutzen die Schwerkraft, aber Sandguss arbeitet mit einer verlorenen Sandform, Kokillenguss mit einer metallischen Dauerform. In Kokillen können Sandkerne eingesetzt werden, was manchmal zur Verwechslung führt.
Kann eine Druckgießmaschine für Kokillenguss genutzt werden?
Nein. Die Verfahren brauchen unterschiedliche Ausrüstung: Kokillengießmaschinen bewegen und kippen die Form, Druckgießmaschinen sind um Gießeinheit und eine schwere Schließeinheit herum gebaut.
Warum wird Messing häufig im Kokillenguss verarbeitet?
Kupferlegierungen haben hohe Schmelztemperaturen, die Gießkomponenten und Formen im Druckguss stark beanspruchen. Der Kokillenguss in Dauerformen ist für viele Messingteile ein etablierter Weg.
FISS bietet Gebrauchtmaschinen für beide Verfahren.
Ob Ihr Bauteil Richtung Kokillenguss oder Druckguss weist: FISS hilft Ihnen, passende Gebrauchtmaschinen zu prüfen und die Fragen vor dem Kauf zu klären.
