



Niederdruckgießen erklärt: Funktionsweise, Maschinen und Anwendungen
Beim Niederdruckgießen wird eine metallische Dauerform von unten gefüllt – angetrieben durch Gasdruck auf der Schmelzeoberfläche statt durch einen schnell bewegten Gießkolben. Das Ergebnis ist eine ruhige, gut steuerbare Formfüllung und ein Gussteil, das während der Erstarrung nachgespeist wird. Deshalb ist das Verfahren eine verbreitete Wahl für Aluminiumräder und andere sicherheitsrelevante oder druckdichte Bauteile. Trotz des ähnlichen Namens funktioniert es grundlegend anders als der Druckguss, und auch die Maschinen sind anders aufgebaut.
Wie funktioniert Niederdruckgießen?
Ein gasdicht verschlossener Ofen hält die Schmelze unterhalb der Form. Wird der Ofenraum mit getrockneter Luft oder Inertgas beaufschlagt, steigt die Schmelze durch ein Steigrohr in den Formhohlraum. Der Druck bleibt während der Erstarrung bestehen, die von oben nach unten verläuft, sodass das Steigrohr das Gussteil weiter speist. Danach wird der Druck abgebaut, das flüssige Metall im Rohr fließt in den Ofen zurück, und die Form öffnet.
Im Vergleich zum Druckguss ist die Füllung deutlich langsamer und der Druck deutlich niedriger. Niederdruckguss eignet sich daher für mittlere bis größere Wanddicken, Sandkerne und wärmebehandelte Teile; Druckguss für dünne Wände und sehr kurze Zyklen.
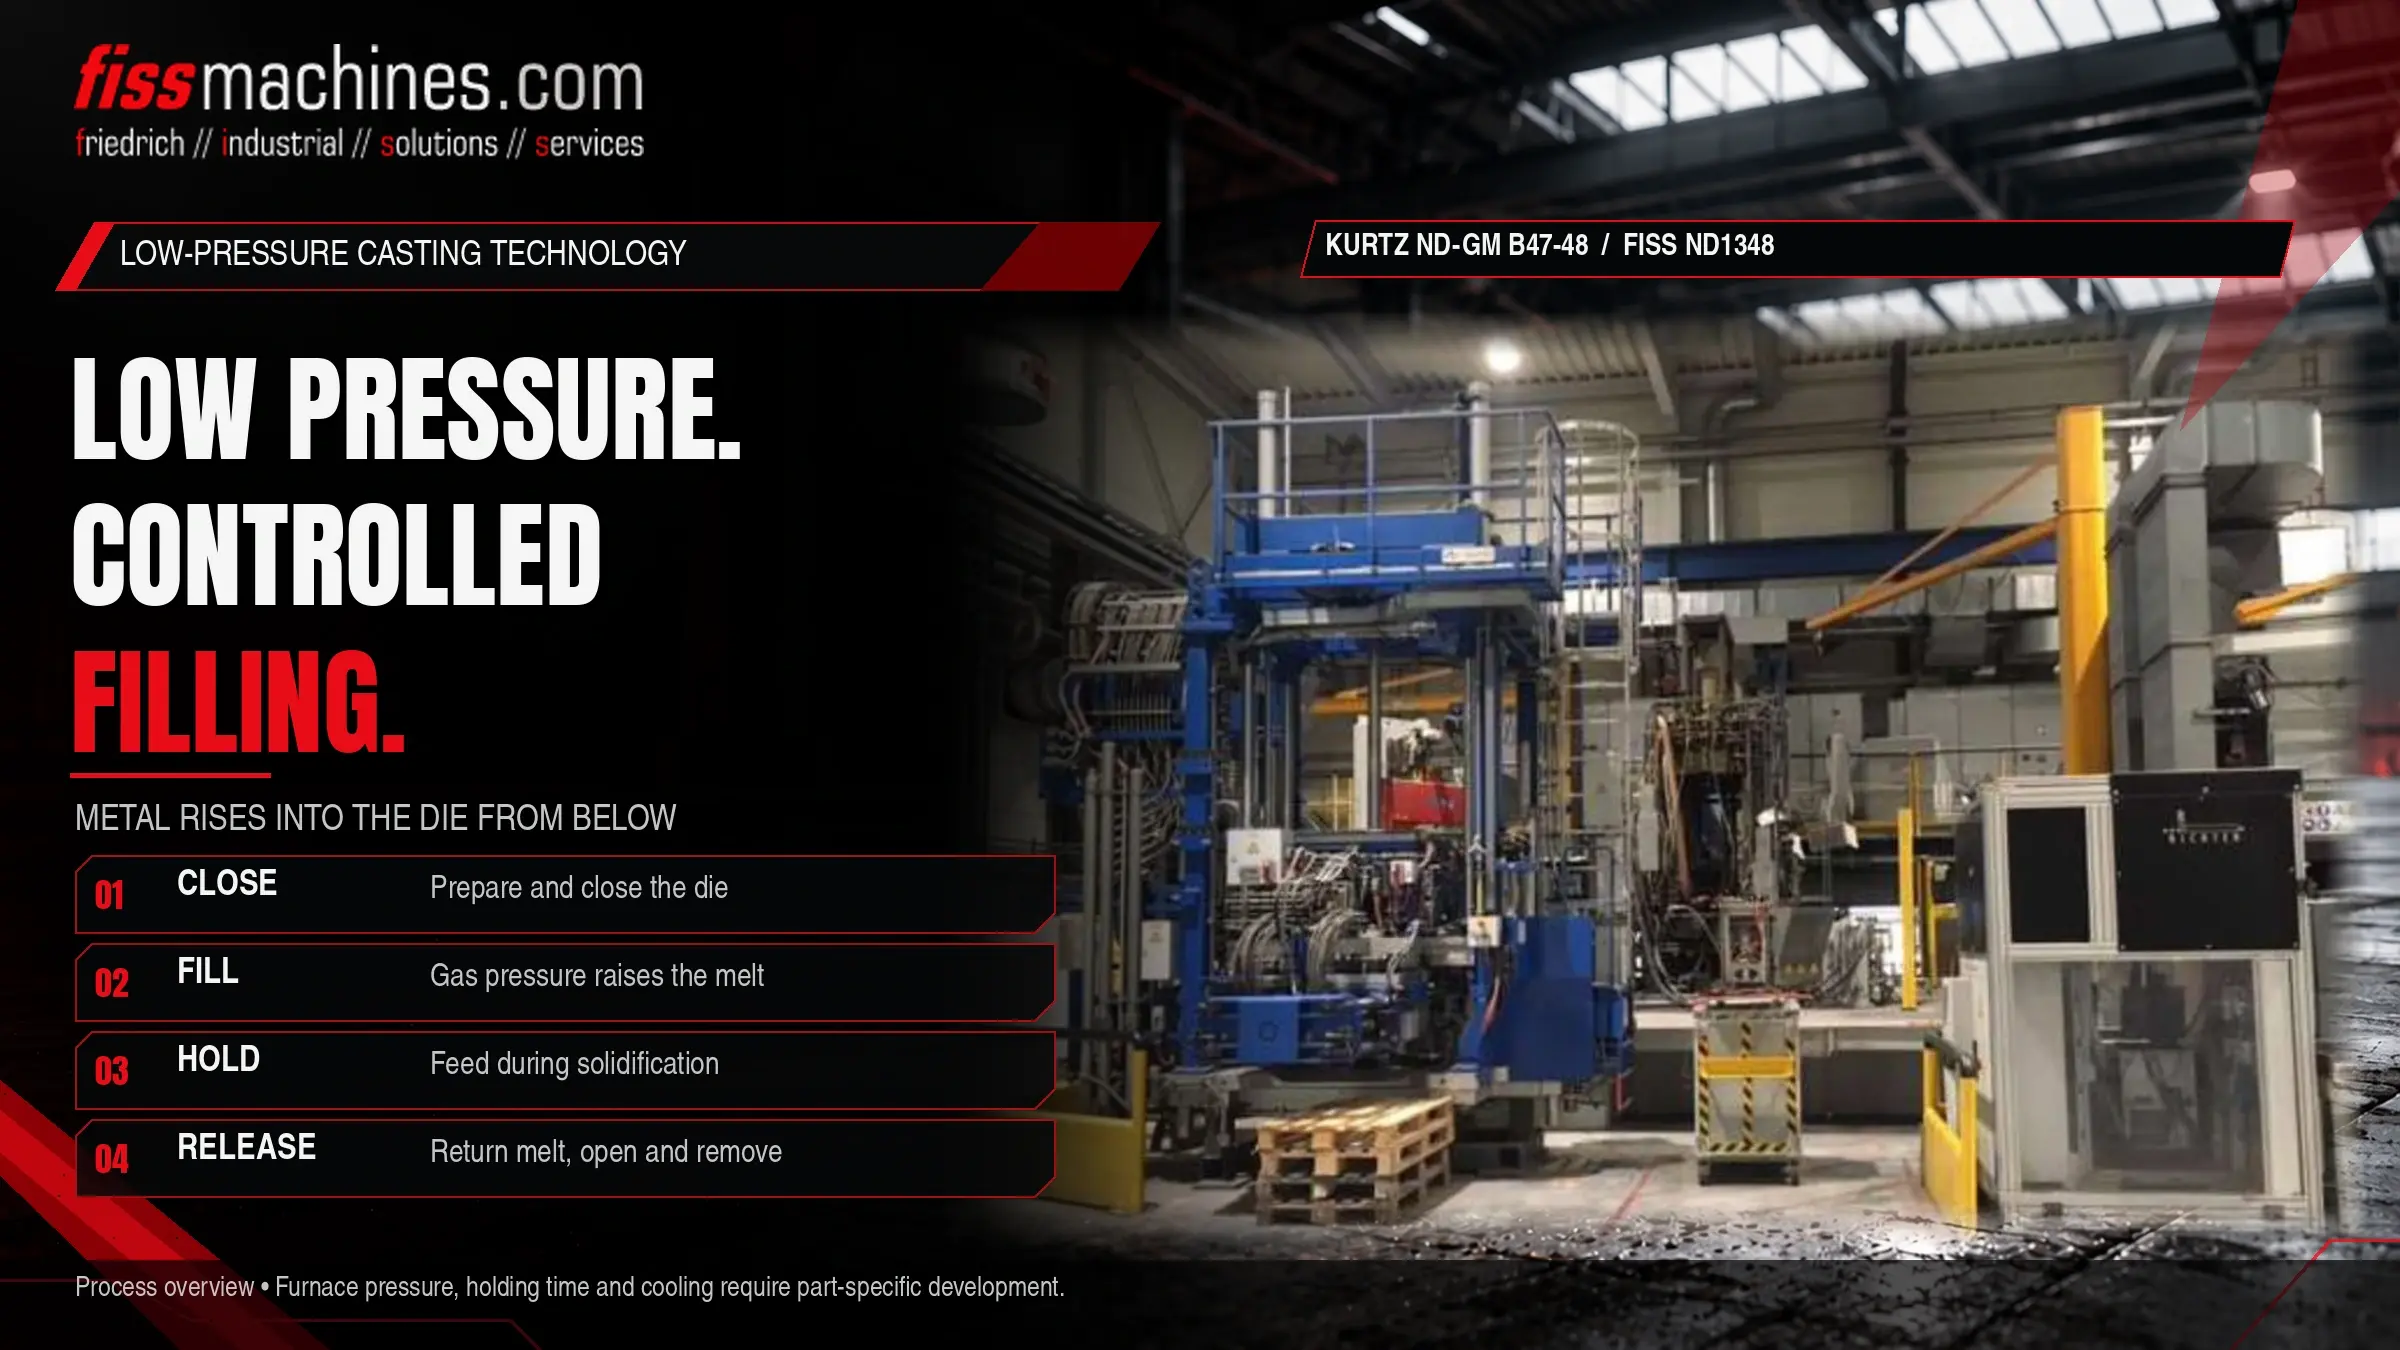
Der Niederdruckzyklus Schritt für Schritt
Form schließen
Die Kokille, meist mit metallischen Einsätzen und häufig mit Sandkernen für Innenkonturen, wird über dem Ofen geschlossen.
Steigen und Füllen
Der Gasdruck im Ofen steigt nach einer gesteuerten Kurve. Die Schmelze steigt durch das Steigrohr und füllt den Hohlraum von unten; die Luft wird mit vergleichsweise wenig Turbulenz zu den Entlüftungen verdrängt.
Nachdruck und Erstarrung
Der Druck wird erhöht und gehalten. Die Formkühlung ist so ausgelegt, dass das Gussteil von den anschnittfernen Bereichen in Richtung Anschnitt erstarrt, der vom flüssigen Metall im Steigrohr gespeist wird.
Druckabbau und Entnahme
Ist der Anschnittbereich erstarrt, wird der Druck abgebaut und die Restschmelze fließt in den Ofen zurück. Die Form öffnet, und das Gussteil wird – meist mit einer Entnahmeeinrichtung – entnommen.
Beim Niederdruckgießen wird die Qualität über die Zeit-Druck-Kurve des Ofens und über die Formkühlung gesteuert. Die tatsächlichen Druckwerte hängen von Bauteilhöhe, Legierung, Formauslegung und Maschine ab und werden in der Prozessentwicklung festgelegt.
Hauptbaugruppen einer Niederdruckgießmaschine
Gasdichter Warmhalteofen unter der Form, mit Deckel, Dichtungen und Nachfüllöffnung.
Verbindet Schmelze und Form; aus schmelzebeständigem Werkstoff und regelmäßig zu tauschen.
Formhälften und Seitenschieber, hydraulisch bewegt; Schließkräfte weit unter denen von Druckgießmaschinen.
Druckregelung sowie Luft- und/oder Wasserkühlkreise für die gerichtete Erstarrung.
Viele Anlagen sind als Zellen mit mehreren Maschinen, zentraler Schmelzerei und Metalltransport zu den Öfen aufgebaut. Der Warmhalteofen wird zwischen den Zyklen oder in Intervallen nachgefüllt; die vorgelagerte Schmelzebehandlung ist daher ebenso wichtig wie in jedem anderen Aluminiumgussverfahren. Einen Überblick über Gießereiöfen finden Sie in unserer Kategorie gebrauchte Öfen.
Niederdruckguss und Druckguss im Vergleich
Beide Verfahren arbeiten mit metallischen Dauerformen aus Stahl, füllen und speisen das Gussteil aber grundlegend unterschiedlich. Die Tabelle vergleicht qualitativ; konkrete Werte hängen von Bauteil und Anlage ab.
| Kriterium | Niederdruckguss | Druckguss |
|---|---|---|
| Formfüllung | Von unten über das Steigrohr, langsam und gesteuert | Mit dem Gießkolben bei hoher Geschwindigkeit über Anschnitte eingeschossen |
| Druck auf die Schmelze | Niedriger Gasdruck auf der Schmelzeoberfläche | Hoher hydraulischer Druck über den Kolben |
| Speisung bei der Erstarrung | Über das Steigrohr unter Haltedruck | Über den Nachdruck, begrenzt durch früh erstarrende Anschnitte |
| Wanddicke | Mittlere bis größere Wanddicken | Dünne Wände möglich |
| Kerne | Sandkerne für komplexe Innenkonturen möglich | Überwiegend Metallkerne und Schieber |
| Wärmebehandlung | Verbreitet | Bei konventionellem Druckguss durch eingeschlossenes Gas eingeschränkt |
| Zykluszeit | Vergleichsweise lang | Kurz |
| Typische Legierungen | Überwiegend Aluminium, auch Magnesium | Aluminium, Zink, Magnesium |
Eine bekannte Variante ist das Gegendruckgießen: Hier steht auch die Formkammer unter Druck, und die Füllung erfolgt über die Druckdifferenz. Es wird eingesetzt, wenn noch mehr Kontrolle über die Erstarrung gefragt ist.
Wo Niederdruckgießen eingesetzt wird
Die bekannteste Anwendung ist das Aluminium-Pkw-Rad: Die symmetrische Füllung aus der Mitte und die Möglichkeit zur Wärmebehandlung sind hier entscheidend. Weitere typische Teile sind Zylinderköpfe mit Sandkernen, Fahrwerks- und Achskomponenten sowie Gehäuse, die druckdicht sein müssen. Allgemein kommt das Verfahren infrage, wenn ein Bauteil mittlere Wanddicken, Anforderungen an Gefüge oder mechanische Eigenschaften und Seriengrößen verbindet, die Dauerformen rechtfertigen, aber nicht zwingend die Ausbringung des Druckgusses benötigen.
Wann Niederdruckguss meist nicht die erste Wahl ist
Sehr dünnwandige, großflächige Gehäuse in hohen Stückzahlen sind meist im Druckguss besser aufgehoben. Zinklegierungen werden überwiegend im Warmkammer-Druckguss verarbeitet. Den Vergleich der Druckguss-Maschinentypen finden Sie im Beitrag Kaltkammer oder Warmkammer?
Worauf Sie bei einer gebrauchten Niederdruckgießmaschine achten sollten
Vieles, was von anderen Gießmaschinen bekannt ist – Hydraulik, Führungen, Dokumentation –, gilt auch hier. Hinzu kommen einige spezifische Punkte. Der Ofen muss gasdicht sein; Undichtigkeiten an Deckeldichtung oder Ofenkörper wirken sich direkt auf die Druckkurve aus. Der Zustand der Feuerfestauskleidung bestimmt, wann eine Neuzustellung fällig wird. Die Druckregelung sollte auf Funktion und Ersatzteilverfügbarkeit geprüft werden. Und da der Ofen unter Druck betrieben wird, sind die am neuen Standort geltenden Prüfanforderungen vor der Inbetriebnahme zu klären.
Checkliste: Passt Niederdruckguss zum Bauteil, und passt die Maschine?
- Wanddicke und Bauteilgröße passen zu einer langsamen Füllung von unten
- Bedarf an Sandkernen oder Wärmebehandlung bewertet
- Benötigte Ausbringung mit erreichbaren Zykluszeiten abgeglichen
- Formabmessungen und Einbauhöhe passend zur Schließeinheit
- Ofenkapazität und Nachfüllkonzept passend zum Produktionsablauf
- Ofendichtheit, Deckeldichtungen und Feuerfestzustand geprüft
- Steigrohrtyp, Verfügbarkeit und Wechselablauf bekannt
- Druckregelung und Kühlkreise funktionsfähig und dokumentiert
- Prüfanforderungen für den Druckofen am Aufstellort geklärt
Häufige Fragen
Ist Niederdruckgießen eine Form des Druckgusses?
Nein. Beide nutzen Dauerformen, aber beim Niederdruckgießen wird von unten mit Gasdruck auf die Schmelze gefüllt, beim Druckguss schießt ein Kolben das Metall mit hoher Geschwindigkeit und hohem Druck ein. Maschinen, Formen und Prozessfenster unterscheiden sich.
Warum werden Niederdruckgussteile häufig wärmebehandelt?
Die ruhige Füllung schließt wenig Luft ein, daher lassen sich die Teile in der Regel lösungsglühen und auslagern, um die mechanischen Eigenschaften zu verbessern. Bei konventionellem Druckguss kann eingeschlossenes Gas dabei Blasen verursachen.
Welche Aufgabe hat das Steigrohr, und wie lange hält es?
Es führt das Metall vom Ofen in die Form und speist das Gussteil während der Erstarrung. Die Standzeit hängt von Werkstoff, Legierung, Temperatur und Handhabung ab; es gilt daher als Verschleißteil.
Kann eine Niederdruckmaschine verschiedene Legierungen gießen?
Eingesetzt wird sie überwiegend für Aluminium. Ein Legierungswechsel erfordert Aufmerksamkeit bei Ofenverunreinigung, Steigrohr und Formschlichte und sollte mit dem Prozessverantwortlichen abgestimmt werden.
FISS bietet gebrauchte Niederdruckgießmaschinen.
Nennen Sie uns Bauteil, Legierung und Ausbringungsziel. FISS bespricht mit Ihnen, ob Niederdruckgießen passt und welche verfügbaren Maschinen und Öfen für Ihre Anwendung infrage kommen.
