



Gießsimulation im Druckguss: Was Formfüllungs- und Erstarrungssimulation leisten kann
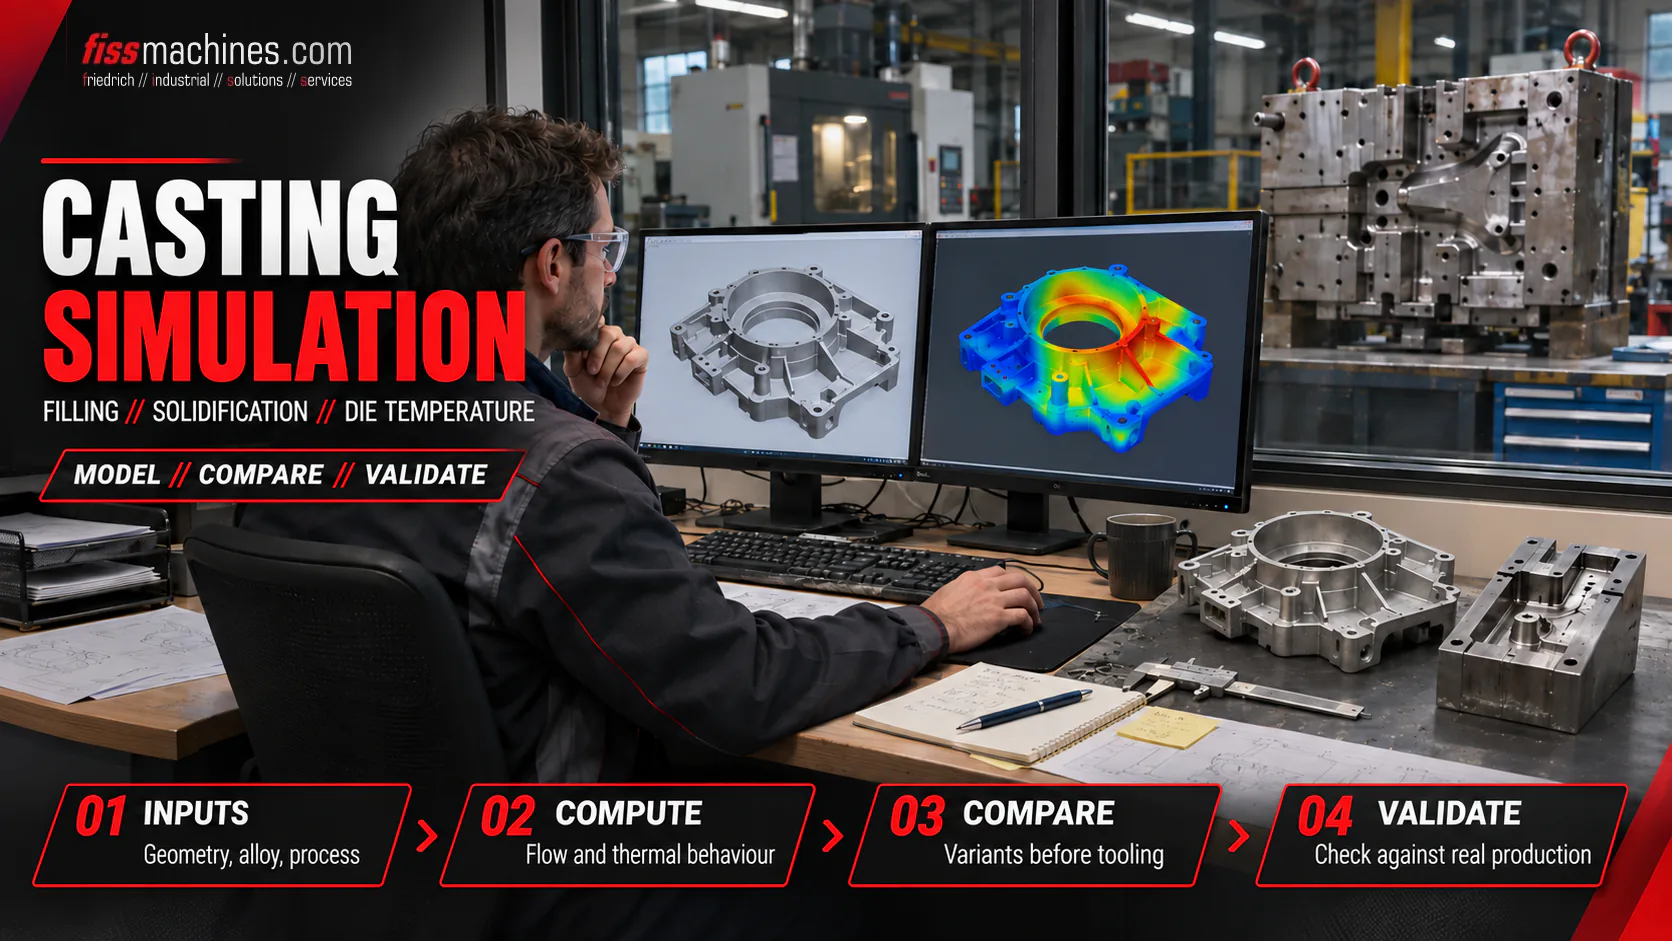
Ein neues Druckgießwerkzeug ist teuer, und jede Korrektur nach den ersten Abgüssen kostet Zeit und Werkzeugstahl. Die Gießsimulation verlagert einen Teil dieses Ausprobierens in den Rechner: Noch vor der Werkzeugfertigung sehen Ingenieure, wie das Metall fließt, wo es zuletzt erstarrt und wie sich das Werkzeug über viele Zyklen aufheizt.
Was ist eine Gießsimulation im Druckguss?
Die Gießsimulation im Druckguss berechnet numerisch Formfüllung, Erstarrung, Wärmefluss im Werkzeug und optional Spannungen und Verzug für ein bestimmtes Gussteil, Anschnittsystem und einen bestimmten Prozess. Sie sagt Tendenzen wie Lufteinschlüsse, Kaltlauf, Schwindungsporosität und Hot Spots vor oder während der Werkzeugauslegung voraus.
Eine Simulation ersetzt keine Abgussversuche. Sie grenzt die Varianten ein, damit die ersten realen Schüsse von einer besseren Auslegung ausgehen.
Was eine Gießsimulation im Druckguss berechnet
Die Physik des Schusses – Füllzeit, Anschnittgeschwindigkeit, Entlüftung und Vakuum – erklärt der Beitrag Formfüllung und Vakuum im Druckguss. Die Gießsimulation übersetzt diese Physik in Berechnungsschritte, die meist nacheinander laufen.
Formfüllung
Strömung der Schmelze durch Gießkammer, Lauf, Anschnitte, Formhohlraum und Überläufe mit Geschwindigkeit, Temperatur und Luftverteilung über der Zeit.
Erstarrung
Abkühlung des Gussteils nach der Füllung, Erstarrungsreihenfolge, zuletzt erstarrende Bereiche und Wirkung des Nachdrucks.
Werkzeugzyklen
Temperaturfeld des Werkzeugs über viele Zyklen mit Sprühen, Öffnungszeiten und Kühlkanälen, bis ein eingeschwungener Zustand erreicht ist.
Spannung und Verzug
Eigenspannungen und Verzug des Gussteils sowie thermische Belastung des Werkzeugstahls, sofern die Software ein Spannungsmodul bietet.
Die Schritte bauen aufeinander auf: Ein Füllergebnis mit unrealistisch kaltem Werkzeug hilft wenig, deshalb beginnen viele Projekte mit der Simulation der Werkzeugzyklen.
Welche Eingangsdaten die Qualität der Gießsimulation bestimmen
Eine Gießsimulation ist nur so gut wie ihre Eingangsdaten. Diese Größen zählen am meisten:
- Geometrie: Gussteil, Lauf, Anschnitte, Überläufe, Entlüftungen und Vakuumkanäle sowie Formeinsätze und Kühlkanäle. Fehlende Überläufe oder vereinfachte Entlüftungen verfälschen die Ergebnisse zu Lufteinschlüssen.
- Legierungsdaten: temperaturabhängige Eigenschaften wie Viskosität, Dichte, Wärmeleitfähigkeit, latente Wärme und Erstarrungsintervall. Die Werkstoffgruppen vergleicht Werkstoffe im Druckguss vergleichen.
- Gießprofil: Geschwindigkeiten der ersten und zweiten Phase, Umschaltpunkt, Nachdruck und die reale Kolbenbewegung der Maschine.
- Werkzeugtemperaturen und Kühlung: Anfangstemperatur des Werkzeugs, Temperiergeräte, Durchfluss und Temperatur der Kühlkanäle. Die Grundlagen beschreibt Temperierung im Druckguss.
- Sprühen und Zykluszeiten: Sprühdauer, Ausblasen, Öffnungs- und Schließzeiten – sie bestimmen den Wärmeverlust je Zyklus.
- Wärmeübergangskoeffizienten: der Wärmefluss zwischen Gussteil und Werkzeug. Diese Werte sind schwer messbar und beeinflussen Erstarrung und Werkzeugtemperaturen stark.
Typische Ergebnisse und wie man sie liest
| Ergebnis | Was es zeigt | Typische Konsequenz für das Werkzeug |
|---|---|---|
| Luft- und Gaseinschlüsse | Wo zusammenlaufende Fließfronten Luft einschließen | Überläufe und Entlüftungen verlegen oder vergrößern, Anschnittlage ändern |
| Fließfronttemperatur / Kaltlauf | Wo die Schmelze beim Zusammentreffen schon zu kalt ist | Fließwege kürzen, Füllzeit, Anschnitt oder Werkzeugtemperatur anpassen |
| Erstarrungsreihenfolge und Hot Spots | Isolierte Restschmelze ohne Verbindung zum Anschnitt | Lokale Kühlung, Jet-Cooling, Squeeze-Pins, Wanddickenänderung |
| Porositätsneigung | Kriterien für Schwindungs- und Gasporosität | Bereiche für Konstruktionsänderungen und Röntgenprüfung priorisieren |
| Werkzeugtemperaturfeld | Heiße und kalte Zonen im eingeschwungenen Zustand | Kühlkanalauslegung, Sprühstrategie, Klebeneigung |
| Verzug und Spannungen | Verformung nach Entformen und Abkühlen | Bearbeitungszugabe, Auflage, Auswerferkonzept |
Porosität und Kaltlauf erscheinen als Tendenzen oder Kriterien, nicht als exakte Fehlergrößen. Die Fehlerbilder selbst erklärt Druckgussfehler erkennen.
Gießsimulation am realen Prozess validieren
Verlässlich wird eine Gießsimulation erst durch den Abgleich mit dem realen Prozess. Üblich sind drei Nachweisquellen, gefolgt von der Kalibrierung:
Gießkurven
Die im Modell angenommene Kolbengeschwindigkeit und den Druck mit den aufgezeichneten Kurven der Maschine vergleichen. Wie man sie liest, zeigt Gießkurven verstehen.
Werkzeugtemperaturen
Thermoelemente im Werkzeug oder Wärmebilder der geöffneten Formoberfläche zeigen, ob das berechnete Temperaturfeld stimmt. Emissionsgrad und Trennmittelfilme beeinflussen Infrarotmessungen.
Reale Teile
Teilfüllungen, aufgeschnittene Gussteile, Röntgen- oder CT-Aufnahmen und Dichtheitsprüfungen zeigen, wo Luft, Kaltlauf oder Porosität tatsächlich auftreten.
Anpassen und dokumentieren
Randbedingungen wie Wärmeübergang oder Sprühkühlung korrigieren, das Modell neu rechnen und festhalten, welche Werte kalibriert wurden.
Ein kalibriertes Modell ist ein guter Ausgangspunkt für ähnliche Teile in derselben Gießerei.
Grenzen der Gießsimulation
- Qualität der Eingangsdaten: geschätzte Wärmeübergangskoeffizienten, idealisierte Gießprofile oder fehlende Entlüftungen führen zu plausibel wirkenden, aber falschen Ergebnissen.
- Modellannahmen: Netzauflösung, Turbulenz- und Luftmodelle sowie Porositätskriterien sind Vereinfachungen. Unterschiedliche Programme können für dasselbe Teil unterschiedliche Antworten liefern.
- Prozessstreuung: Eine Simulation rechnet meist einen idealen Zyklus. Schmelzequalität, Werkzeugverschleiß, Unterbrechungen und Maschinenzustand schwanken in der Produktion.
- Interpretation: Farbbilder brauchen erfahrene Ingenieure, die wissen, welche Kriterien für Legierung und Bauteil aussagekräftig sind.
Software für die Gießsimulation im Druckguss
Mehrere Anbieter bieten Software für die Gießsimulation mit Funktionen für den Druckguss an. Die folgenden Punkte sind Herstellerangaben von den eigenen Websites (abgerufen am 6. November 2026), alphabetisch und ohne Wertung.
FLOW-3D CAST
Prozess-Workspaces einschließlich HPDC; Formfüllung mit realistischer Kolbenbewegung, Vorhersage von Kaltlauf, Darstellung eingeschlossener Luft.
ProCAST
Warm- und Kaltkammer-Druckguss, Vakuum und weitere Verfahren; Füllung, Erstarrung, Nachdruck, Porosität und Eigenspannungen; thermisches Werkzeugverhalten.
MAGMASOFT
Füllung von Gießkammer und Formhohlraum, Wärmehaushalt des Werkzeugs, Sprühen, Klebeneigung, Bauteilverzug und virtuelle Versuchspläne.
NovaFlow&Solid
Gießsimulation einschließlich Druckguss und Werkzeugzyklen; Release 6.67 (Juni 2025) nennt verbesserte Netzbehandlung und Squeeze-Pin-Verhalten.
Es gibt weitere Anbieter. Ein Vergleichstest mit einem eigenen Bauteil sagt mehr als eine Funktionsliste.
Wann sich eine Gießsimulation im Druckguss lohnt
In der Werkzeugauslegung begleitet die Simulation Anschnittkonzept, Detailkonstruktion und Validierung nach den ersten Schüssen. Bei der Fehlersuche prüft ein Modell des bestehenden Werkzeugs Änderungen, bevor Stahl aufgeschweißt oder abgetragen wird. Den Werkzeugaufbau erklärt Druckgießwerkzeug verstehen.
- Neues Werkzeug für ein komplexes, dünnwandiges oder Strukturbauteil
- Dichte oder wärmebehandelbare Teile mit engen Porositätsgrenzen
- Hohe Werkzeugkosten oder lange Lieferzeiten für Werkzeugkorrekturen
- Wiederkehrende Fehler, deren Ursache die Gießkurven allein nicht erklären
- Verlagerung eines Werkzeugs auf eine andere Maschine oder ein anderes Gießprofil
- Werkzeugänderungen an einem bestehenden Fehlerbild wären teuer oder langwierig
Treffen mehrere Punkte zu, lohnt sich die Simulation meist – im eigenen Haus, beim Werkzeugbauer oder bei einem externen Dienstleister. Bei einfachen, bewährten Teilefamilien mit stabiler Ausschussquote bringt sie oft wenig. Fragen Sie nach Eingangsdaten und Validierungsplan, nicht nur nach Farbbildern.
Simulation als Werkzeug, nicht als Versprechen
Die Gießsimulation im Druckguss zeigt Formfüllung, Erstarrung, Werkzeugtemperaturen und Verzug, bevor das Werkzeug gebaut wird, und hilft, Fehlerursachen einzugrenzen. Ihr Wert hängt von realistischen Eingangsdaten ab – vor allem Gießprofil, Werkzeugtemperaturen und Wärmeübergang – und von der Validierung mit Gießkurven, Temperaturdaten und realen Teilen. So eingesetzt verkürzt die Simulation den Weg zum stabilen Prozess, ohne Abgussversuche zu ersetzen.
Fragen zur Gießsimulation im Druckguss
Kann eine Simulation Porosität exakt vorhersagen?
Nein. Die Simulation zeigt anhand von Kriterien und Modellannahmen, wo Schwindungs- oder Gasporosität wahrscheinlich ist. Tatsächliche Größe und Lage der Poren müssen Röntgen, CT oder aufgeschnittene Teile bestätigen.
Warum werden Werkzeugzyklen vor der Füllung simuliert?
Das Werkzeug erreicht seine Betriebstemperatur erst nach vielen Zyklen. Füll- und Erstarrungsergebnisse mit kaltem oder gleichmäßig temperiertem Werkzeug können daher in die Irre führen; die Zyklussimulation liefert ein realistisches Ausgangstemperaturfeld.
Wer führt die Simulation üblicherweise durch?
Je nach Unternehmen rechnet die Prozesstechnik der Gießerei, der Werkzeugbauer oder ein externer Simulationsdienstleister das Modell. Entscheidend ist, dass die ausführende Person die reale Maschine, das Gießprofil und die Sprühpraxis kennt.
Ersetzt die Simulation Abgussversuche?
Nein. Die Simulation verringert die Zahl der Konstruktionsschleifen und macht Abgussversuche zielgerichteter. Die Freigabe von Werkzeug und Prozess erfordert weiterhin reale Gussteile, Prüfung und dokumentierte Prozessparameter.
Sprechen Sie mit FISS über Ihren Druckgussprozess.
FISS unterstützt Gießereien bei Maschinenauswahl, Prozessoptimierung und technischer Bewertung – und hilft, Maschinen passend zum Gießprofil Ihres Werkzeugs zu finden.
Quellen
Long, A.; Thornhill, D.; Armstrong, C.; Watson, D.: Determination of the heat transfer coefficient at the metal–die interface for high pressure die cast AlSi9Cu3Fe, Applied Thermal Engineering 31 (2011) 17–18, S. 3996–4006; Abstract über pure.qub.ac.uk, abgerufen am 6. November 2026.
MAGMA Gießereitechnologie GmbH: Die Casting: Optimized Quality, Robust Tooling and Cost Effective Processes (englischsprachige Seite), magmasoft.com, abgerufen am 6. November 2026 (Herstellerangaben).
Flow Science, Inc.: FLOW-3D CAST, flow3d.com, abgerufen am 6. November 2026 (Herstellerangaben).
Keysight Technologies: Casting (ProCAST) Simulation for Die Casting (englischsprachige Seite), keysight.com, abgerufen am 6. November 2026 (Herstellerangaben).
NovaCast Systems AB: NovaFlow&Solid, novacast.se, abgerufen am 6. November 2026 (Herstellerangaben).
FISS Machines: Formfüllung und Vakuum im Druckguss, Gießkurven verstehen und Beratung, fiss-machines.de, abgerufen am 6. November 2026.
