



Druckgießwerkzeug verstehen: Aufbau, Formhälften, Auswerfer und Schieber
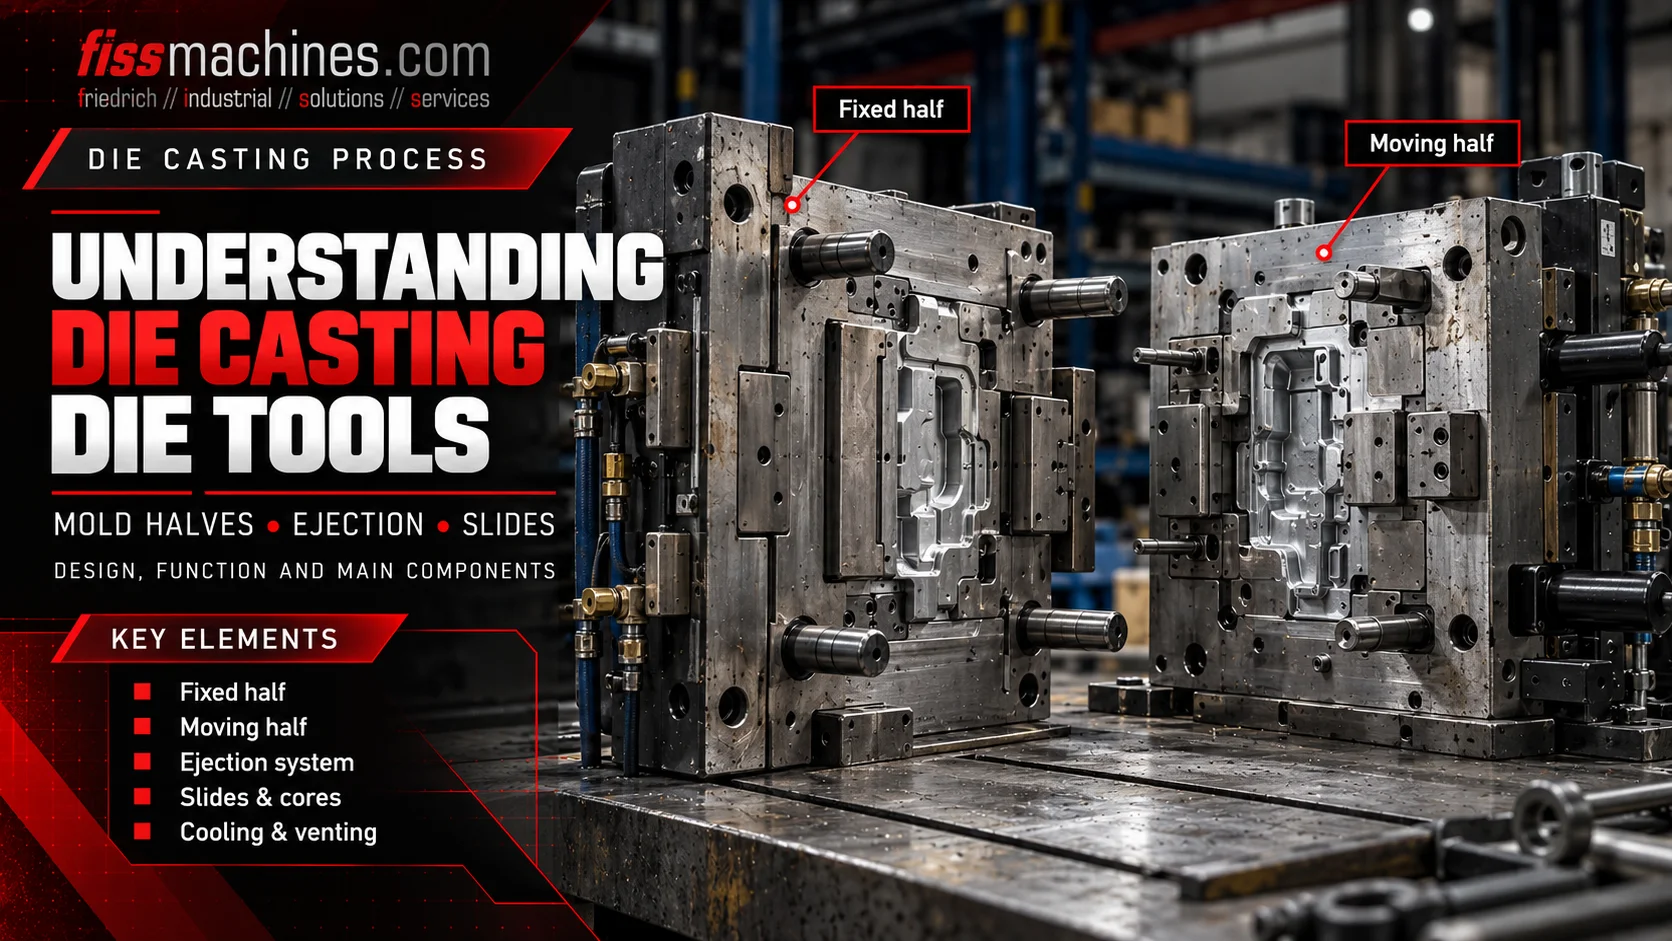
Ein Druckgießwerkzeug ist ein präzises metallisches Werkzeug, in dem die Schmelze unter Druck ihre spätere Bauteilform erhält. Entscheidend ist das Zusammenspiel mehrerer Baugruppen: Die feste Werkzeughälfte liegt auf der Eingussseite, die bewegliche Werkzeughälfte öffnet mit der Maschine, Auswerfer lösen das erstarrte Gussteil und Schieber ermöglichen seitliche Formkonturen. Wer diesen Aufbau kennt, kann auch eine gebrauchte Druckgießmaschine fundierter auswählen.
Aus welchen Hauptkomponenten besteht ein Druckgießwerkzeug?
Ein typisches Druckgießwerkzeug besitzt eine feste, eingussseitige Formhälfte und eine bewegliche, auswerfseitige Formhälfte. Je nach Gussteil kommen formgebende Einsätze, Lauf- und Anschnittsystem, Überläufe und Entlüftungen, Temperierkreise, Auswerferstifte sowie mechanisch oder hydraulisch betätigte Kernschieber hinzu.
Wie arbeiten feste und bewegliche Formhälfte zusammen?
Die feste Formhälfte wird an der stationären Aufspannplatte der Druckgießmaschine befestigt und liegt auf der Eingussseite. Die bewegliche Formhälfte sitzt auf der beweglichen Maschinenplatte und enthält üblicherweise das Auswerfersystem. Beide Hälften schließen an der Formteilungsfläche und werden während des Gießvorgangs durch die Schließeinheit zusammengehalten.
Die formgebenden Flächen beider Hälften sowie gegebenenfalls zusätzliche Kerne bilden den Formhohlraum. Hoch beanspruchte Bereiche können als austauschbare Formeinsätze gestaltet sein. Nach der notwendigen Erstarrungszeit öffnet die Maschine die Form, damit das Gussteil entformt und entnommen werden kann.
In technischen Darstellungen muss die Richtung des Auswerfermechanismus stimmen: Auswerferstifte werden normalerweise hinter dem formgebenden Einsatz der beweglichen Formhälfte geführt und durch entsprechende Bohrungen in Richtung Gussteil bewegt.
Eingussseitige Baugruppe
Montage an der stationären Platte; enthält einen Teil der Kavität und je nach Werkzeug den Metallzulauf.
Auswerfseitige Baugruppe
Bewegt sich mit der Schließeinheit; nimmt im Regelfall das Auswerfersystem auf.
Definierte Trennebene
Die Kontaktflächen schließen das Werkzeug und beeinflussen Abdichtung sowie Entlüftung.
So funktionieren Auswerferstifte und Auswerferplatten
Nach dem Öffnen der Form und dem Rückzug der dafür relevanten Schieber muss das Gussteil aus dem Werkzeug gelöst werden. Das Auswerfersystem besteht typischerweise aus Auswerferstiften, einer oder mehreren Auswerferplatten, Führungen sowie der Verbindung zum Maschinenauswerfer.
Beim Auswerfen bewegen die Platten die Stifte durch exakt passende Bohrungen in der beweglichen Formhälfte. Die Stiftenden drücken an ausgewählten Stellen gegen das Gussteil. Die Kräfte sollten so verteilt sein, dass dünne Wandungen und kritische Funktionsflächen möglichst nicht beschädigt werden.
Klemmende Auswerfer, auffällige Abdruckstellen oder ungleichmäßige Entformung können auf Probleme bei Temperatur, Stiftspiel, Führung, Werkzeugauslegung oder Ablaufsteuerung hinweisen. Einfach nur die Auswerferkraft zu erhöhen, behebt die Ursache nicht unbedingt.
Wann benötigt ein Druckgießwerkzeug Schieber und Kerne?
Seitliche Bohrungen, Querdurchbrüche und Hinterschneidungen lassen sich nicht immer in der regulären Öffnungsrichtung entformen. Hier kommen bewegliche Kerne oder Kernschieber zum Einsatz.
Die Bewegung kann je nach Werkzeugkonstruktion mechanisch über die Werkzeugöffnung oder hydraulisch erfolgen. Für einen sicheren Gießzyklus müssen die Schieber vor dem Metallfüllen ihre definierte Arbeitsposition erreichen und zu einem geeigneten Zeitpunkt wieder zurückziehen.
Verschlissene Führungen, Dichtungen oder Verriegelungsflächen können Maßabweichungen, Gratbildung oder blockierende Werkzeugbewegungen begünstigen. Beim Umrüsten auf eine andere Druckgießmaschine sind daher auch verfügbare hydraulische Kernzugkreise und Steuerungsfunktionen zu prüfen.
Bildet seitliche Geometrien
Ermöglicht Ausformungen, die sonst die Entnahme des Gussteils verhindern.
Führt die Bewegung
Sichert die reproduzierbare Positionierung des beweglichen Werkzeugelements.
Nimmt Gießkräfte auf
Stützt den Schieber gegen die beim Formfüllen wirkenden Kräfte ab.
Laufsystem, Anschnitte, Entlüftung und Temperierkanäle
Über das Lauf- und Anschnittsystem gelangt die Schmelze in den Formhohlraum. Dessen Gestaltung beeinflusst den Füllverlauf und den Anteil des Materials, der später als Anguss oder Lauf abgetrennt wird. Überläufe und gezielt gestaltete Entlüftungen helfen, Luft und Prozessgase aus kritischen Bereichen abzuführen.
Temperierkanäle im Druckgießwerkzeug beeinflussen den thermischen Zustand der formgebenden Bereiche. Das äußere Formsprühen ergänzt diese Aufgabe, ersetzt eine geeignete innere Werkzeugtemperierung jedoch nicht. Rückstände von Trennmitteln können außerdem die Entlüftung beeinträchtigen.
Formfüllung, Wärmehaushalt und Entlüftung hängen eng zusammen. Deshalb ist es wenig sinnvoll, nur eine Komponente isoliert zu verändern, ohne die Auswirkungen auf den gesamten Gießprozess zu berücksichtigen.
| Werkzeugelement | Hauptaufgabe | Typischer Prüfpunkt |
|---|---|---|
| Lauf und Anschnitt | Schmelze in die Kavität führen | Ablagerungen, Erosion, vorgesehene Strömungsführung |
| Überlauf und Entlüftung | Gase ableiten und letzte Füllbereiche berücksichtigen | Verstopfung, Verschleiß und Rückstände |
| Temperierkreise | Lokale Werkzeugtemperaturen beeinflussen | Dichtheit, Durchfluss, Medienanschlüsse |
| Formeinsätze | Bauteilgeometrie herstellen | Risse, Auswaschungen, Verschleiß und Passung |
Vom Schließen der Form bis zum Auswerfen
In einem abgestimmten Gießzyklus fahren bewegliche Kerne in Position, die Form wird geschlossen und verriegelt, anschließend erfolgt die Formfüllung mit dem erforderlichen Druckverlauf. Nach der Erstarrung werden die vorgesehenen Kerne zurückgezogen, die Form geöffnet und das Gussteil ausgeworfen sowie entnommen.
Die exakte Reihenfolge kann sich je nach Werkzeug unterscheiden. Manche Kerne bewegen sich vor, während oder nach dem Öffnungsvorgang. Maschinenverriegelungen sorgen dafür, dass Schließen, Auswerfen, Entnehmen und Sprühen kollisionsfrei ablaufen.
- Schieber- und Kernstellungen vor dem Schließen kontrollieren
- Rückstellung der Auswerfer vor dem nächsten Zyklus überwachen
- Entnahme- und Sprüheinrichtungen aus dem Werkzeugraum freigeben
- Werkzeugtemperaturen und Temperiermedien im Blick behalten
- Formteilungsflächen und Entlüftungen frei von Rückständen halten
Welche Daten müssen bei Werkzeug und Druckgießmaschine zusammenpassen?
Bei einem Maschinenwechsel oder Gebrauchtmaschinenkauf sind die Werkzeugabmessungen und das Gewicht nur ein Teil der Anforderungen. Aufspannplattengröße, Säulenabstand, Öffnungshub, zulässige Werkzeughöhe und der Anschluss des Auswerfers müssen mit dem vorhandenen Werkzeug kompatibel sein.
Außerdem braucht die Maschine genügend Schließkraft für die wirksame projizierte Fläche und den vorgesehenen Gießdruck, eine passende Gießleistung, geeignete Kernzugkreise sowie die notwendigen Medien- und Sicherheitsanschlüsse. Eine identische Nenn-Schließkraftklasse allein beweist die Eignung nicht.
FISS bietet gebrauchte Kaltkammer- und Warmkammer-Druckgießmaschinen sowie zugehörige Automation an. Die tatsächlich geeignete Ausstattung und Verfügbarkeit sollten immer anhand der projektspezifischen Daten überprüft werden.
Häufige Fragen zum Druckgießwerkzeug
Was unterscheidet die feste von der beweglichen Formhälfte?
Die feste Hälfte bleibt auf der eingussseitigen Maschinenplatte. Die bewegliche Hälfte fährt beim Öffnen mit der beweglichen Aufspannplatte und enthält meist das Auswerfersystem.
Wo sitzen die Auswerferstifte?
In einem typischen Druckgießwerkzeug werden die Auswerferstifte von Auswerferplatten hinter dem beweglichen Formeinsatz geführt und durch passende Bohrungen gegen das Gussteil gedrückt.
Wozu dienen Schieber im Druckguss?
Schieber und bewegliche Kerne bilden seitliche Durchbrüche, Hinterschneidungen und andere Geometrien, die sich in der Hauptöffnungsrichtung nicht entformen lassen.
Hat jedes Werkzeug hydraulische Kernschieber?
Nein. Manche Gussteile können ohne bewegliche Kerne hergestellt werden, andere Werkzeuge besitzen mechanisch oder hydraulisch bewegte Schieber.
Reicht die Schließkraft für die Maschinenwahl aus?
Nein. Zusätzlich müssen Werkzeugraum, Platten- und Säulengeometrie, Öffnungs- und Auswerferhübe, Gießeinheit, Kernzugausstattung und Schnittstellen passen.
Passende gebrauchte Druckgießmaschine gesucht?
FISS unterstützt den Kauf und Verkauf gebrauchter Druckgießmaschinen und kompletter Gießzellen. Stimmen Sie Werkzeugdaten und Prozessanforderungen mit der konkreten Maschine ab.
Gebrauchte Druckgießmaschinen ansehenFachliche Grundlagen und Quellen
Fachliche Grundlage: Bührig-Polaczek, Michaeli und Spur (Hrsg.), Handbuch Urformen, Abschnitt 1.6.4, Carl Hanser Verlag. Ergänzend: FISS Maschinenportfolio und technische Auswahlhinweise. Eigenständig formulierter Text; keine Buchabbildungen übernommen.
