



Gießkurven verstehen: Prozessüberwachung im Druckguss
Jeder Schuss einer modernen Druckgießmaschine hinterlässt eine Spur: Kolbenweg, Kolbengeschwindigkeit und Hydraulikdruck, aufgezeichnet über Bruchteile einer Sekunde. Richtig gelesen zeigen diese Gießkurven, ob die Maschine den vorgesehenen Ablauf wiederholt hat, wo sie abweicht und welche Baugruppe dafür infrage kommt. Sie gehören zu den wertvollsten Diagnosewerkzeugen in der Gießerei – vorausgesetzt, die Daten sind zuverlässig und das Team weiß, wie ein normaler Schuss aussieht.
Was zeigt eine Gießkurve?
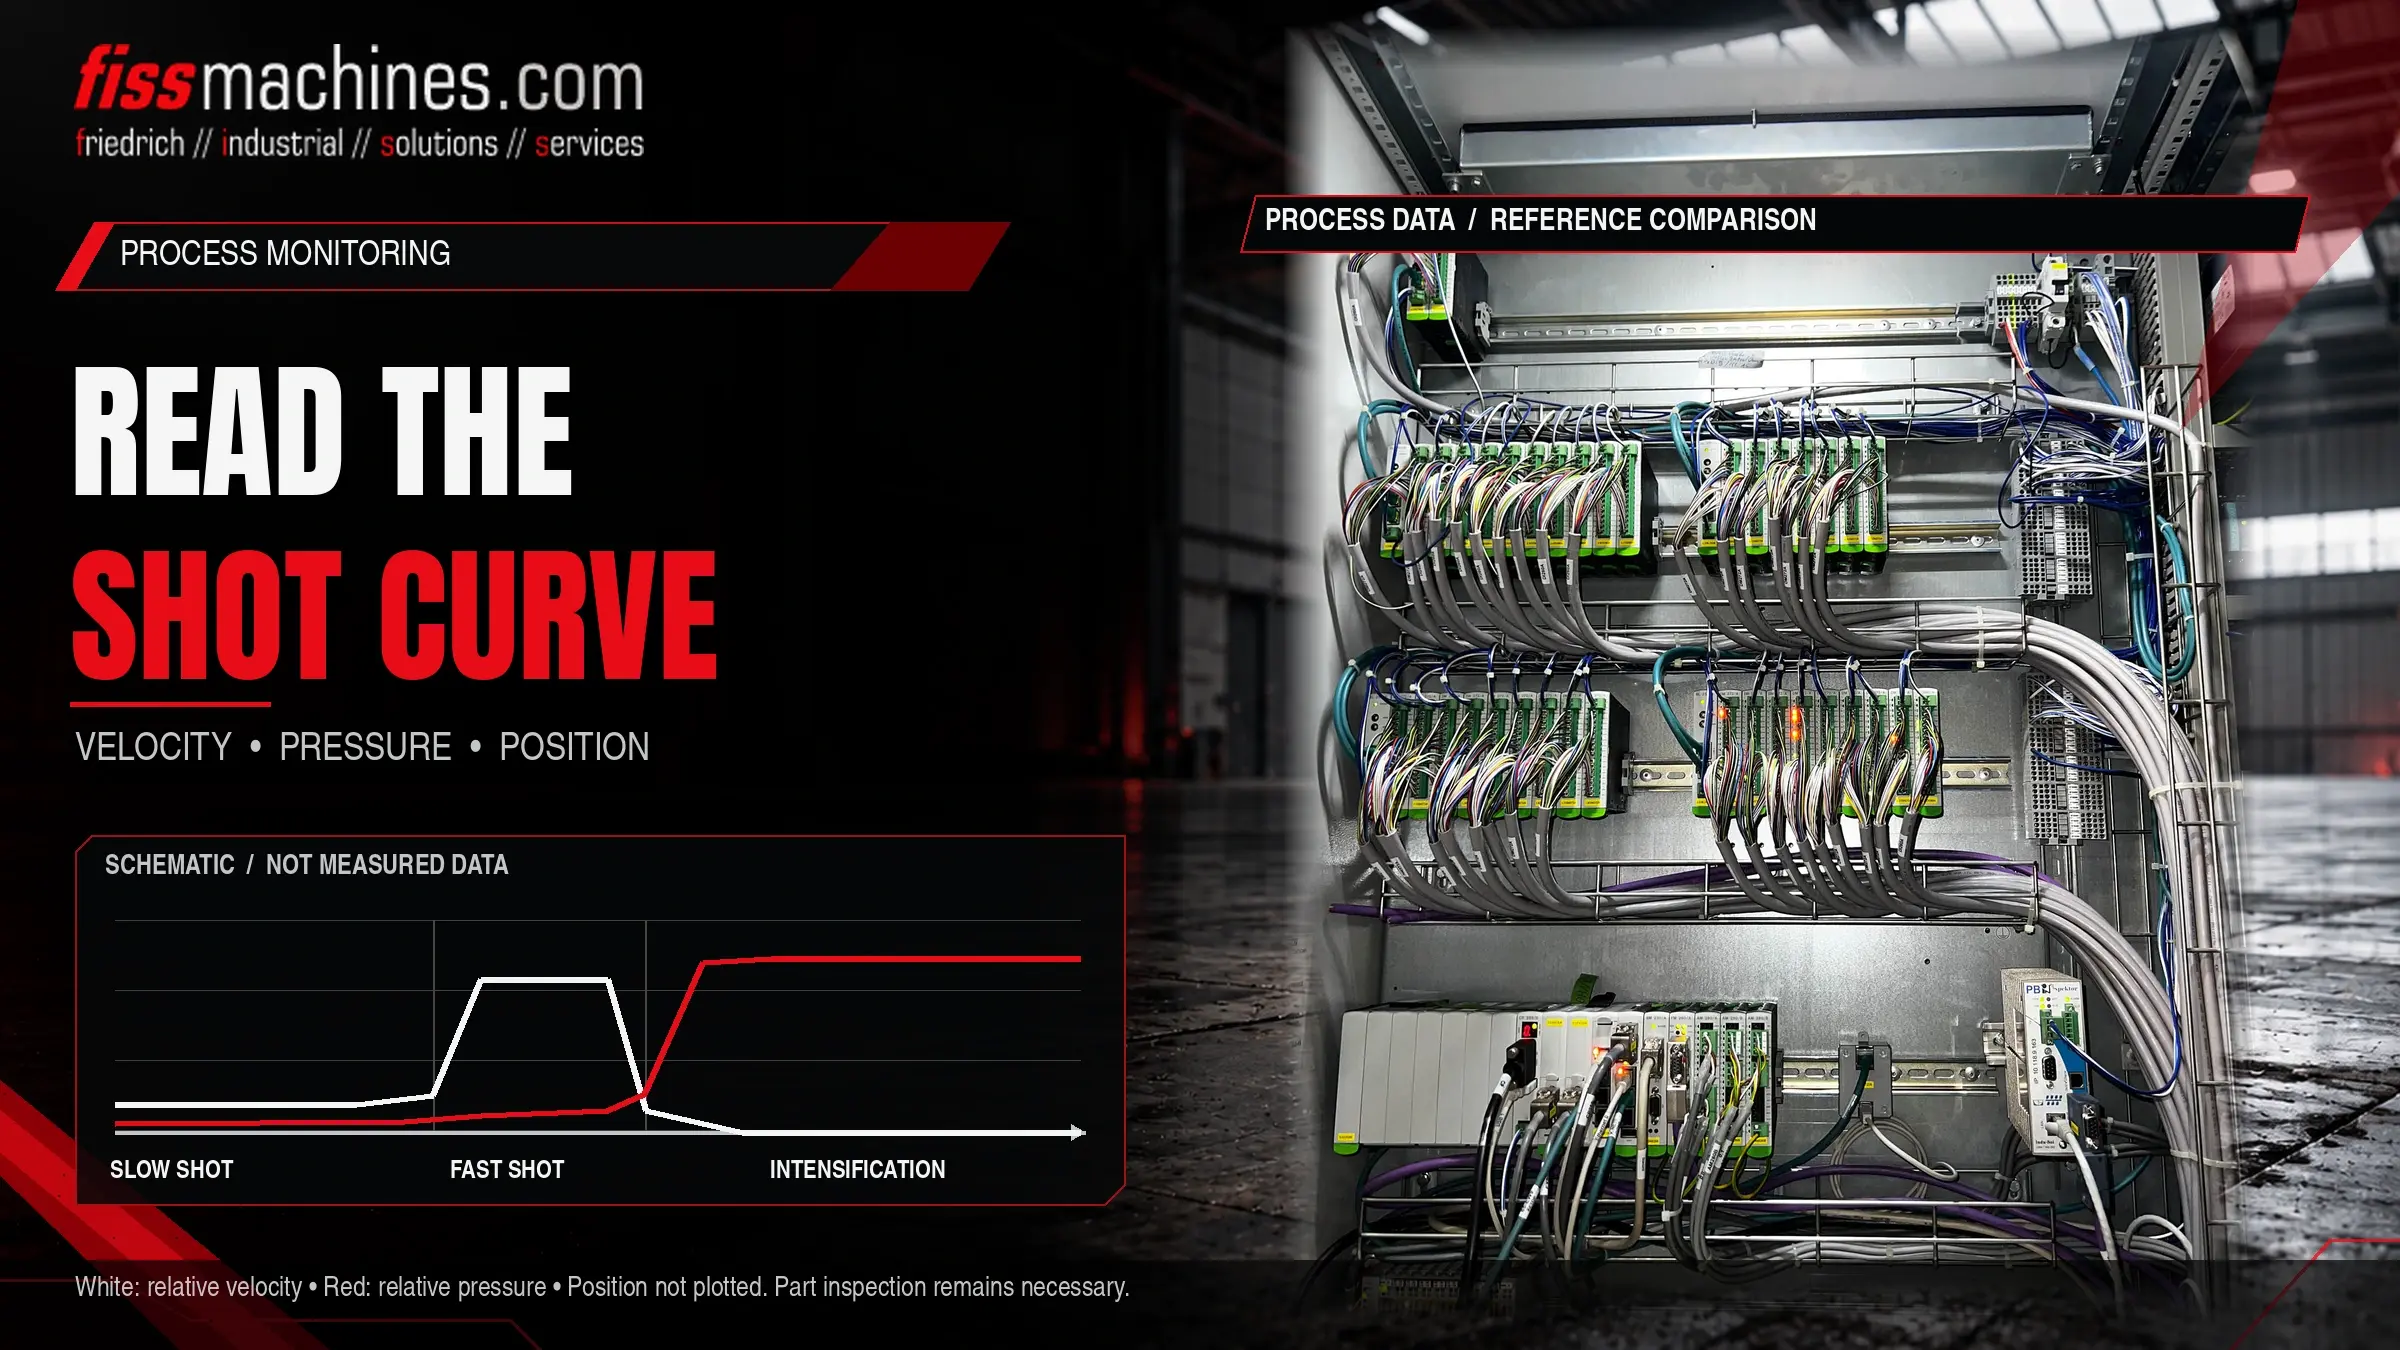
Eine Gießkurve stellt Kolbenweg, Kolbengeschwindigkeit und Druck über Zeit oder Hub für einen einzelnen Schuss dar. Im Vergleich mit einem bekannten Referenzschuss werden Abweichungen sichtbar: in der ersten Phase, beim Umschaltpunkt auf die schnelle Phase, bei der Formfüllgeschwindigkeit, beim Druckaufbau in der Nachdruckphase und bei der Endposition des Kolbens.
Eine Kurve beweist nicht, dass ein Gussteil gut ist. Sie zeigt, ob die Maschine wie vorgesehen gearbeitet hat. Ob daraus einwandfreie Teile entstehen, muss weiterhin die Prüfung der Gussteile bestätigen.
Aus welchen Signalen besteht eine Gießkurve?
Welche Kanäle aufgezeichnet werden, hängt von Maschine und Steuerung ab. Der Kern ist jedoch meist ähnlich. Manche Werte werden direkt gemessen, andere berechnet – das zu wissen hilft, wenn eine Kurve ungewöhnlich aussieht.
| Signal | Quelle | Aussage | Einschränkung |
|---|---|---|---|
| Kolbenweg | Wegmesssystem am Gießzylinder | Hub über Zeit, Umschaltpunkt, Endposition | Montage und Kalibrierung müssen stimmen |
| Kolbengeschwindigkeit | Meist aus dem Wegsignal abgeleitet | Vorlaufprofil, Formfüllgeschwindigkeit, Abbremsen | Abhängig von Abtastrate und Filterung |
| Hydraulikdruck | Drucksensoren am Gießzylinder (Kolben- und Stangenseite) | Widerstand während der Füllung, Druckaufbau beim Nachdruck | Sensordynamik und Einbauort beeinflussen den Verlauf |
| Metalldruck | Aus Hydraulikdrücken und Flächenverhältnissen berechnet | Näherungsweise auf das Metall wirkender Druck | Rechenwert ohne Reibungs- und dynamische Verluste |
| Speicherdruck | Sensor im Speicherkreis, sofern vorhanden | Verfügbare Energie für schnelle Phase und Nachdruck | Nicht an jeder Maschine erfasst |
Viele Zellen speichern zusätzlich Einzelwerte je Schuss, etwa Formfüllgeschwindigkeit, Umschaltweg, Druckanstiegszeit, Kolbenendposition und Zykluszeit. So werden Trends über Hunderte Schüsse sichtbar, ohne jede Kurve einzeln zu öffnen.
Eine Gießkurve Schritt für Schritt lesen
Die physikalischen Grundlagen der Füllphasen – warum der Vorlauf Luft vor der Schmelze herschieben muss und welche Rolle Entlüftung und Vakuum spielen – erklärt unser Beitrag zu Formfüllung und Vakuum. Hier geht es darum, worauf Sie in den aufgezeichneten Daten achten sollten.
Startposition und Vorlauf
Startet der Kolben immer aus derselben Position und beschleunigt er gleichmäßig? Ein unruhiger Geschwindigkeitsverlauf im Vorlauf kann auf Ventilverhalten, Reibung in der Gießkammer oder schwankende Dosiermengen hinweisen.
Umschaltpunkt
Vergleichen Sie den Weg, an dem die Geschwindigkeit steil ansteigt, mit dem Sollwert. Ein verschobener Umschaltpunkt verändert, wie viel Metall beim Start der schnellen Phase bereits im Anschnittsystem ist.
Schnelle Phase und Abbremsen
Entscheidend sind Niveau, Stabilität und Ende der schnellen Phase. Druckspitzen am Füllende hängen häufig mit dem Bremsverhalten der Gießeinheit zusammen und belasten Werkzeug und Maschine.
Nachdruck und Endposition
Wie schnell steigt der Druck nach der Füllung, und bleibt er stabil? Die Endposition des Kolbens zeigt die Länge des Pressrests und damit, wie gleichmäßig dosiert wurde.
Typische Abweichungen und mögliche Ursachen
Die Tabelle zeigt häufige Muster. Die Ursachen sind Ansatzpunkte für die Fehlersuche, keine automatischen Diagnosen: Mehrere können gleichzeitig zutreffen, und dasselbe Muster kann an verschiedenen Maschinen unterschiedliche Gründe haben.
| Muster | Mögliche Ursachen | Erste Prüfungen |
|---|---|---|
| Endposition streut von Schuss zu Schuss | Ungleichmäßige Dosierung, Erstarrung in der Gießkammer | Dosiersystem, Löffel oder Ofen, Temperatur der Gießkammer |
| Formfüllgeschwindigkeit unter Sollwert | Zu geringe Speicherladung, Ventilansprechverhalten, erhöhte Reibung | Speicherdruck und Vorfülldruck, Ventile, Verschleiß von Kolben und Kammer |
| Langsamer Druckaufbau im Nachdruck | Multiplikator oder Ventile, innere Leckage, Gasvorfüllung | Multiplikatorkreis, Dichtungen, Zustand der Speicher |
| Druckabfall während der Nachdruckzeit | Innere Leckage, Metallaustritt an der Trennebene | Zylinderdichtungen, Rückschlagventile, Zuhaltung und Trennebene |
| Verrauschter oder zackiger Geschwindigkeitsverlauf | Sensor oder Verkabelung, ungünstige Filtereinstellung, klemmender Kolben | Wegaufnehmer, Leitungen, Aufzeichnungseinstellungen, Kolbenschmierung |
Bevor Prozessparameter wegen einer auffälligen Kurve geändert werden, sollten Sensor, Befestigung und Aufzeichnungseinstellungen geprüft sein. Ein lockerer Wegaufnehmer kann einen mechanischen Fehler täuschend echt vortäuschen.
Ein praxistaugliches Überwachungskonzept aufbauen
Referenzschüsse und Toleranzbänder
Überwachung beginnt mit einer festgelegten Referenz: Kurven und Einzelwerte aus einem stabilen Lauf, dessen Teile von der Qualitätsprüfung freigegeben wurden. Toleranzbänder um die wichtigsten Werte erlauben es der Zelle, abweichende Schüsse automatisch zu markieren. Zu enge Bänder erzeugen Fehlalarme, die bald ignoriert werden; zu weite Bänder lassen echte Drift unbemerkt passieren.
Schussdaten den Teilen zuordnen
Der Nutzen steigt deutlich, wenn jeder Schuss dem erzeugten Gussteil zugeordnet werden kann, etwa über Schusszähler oder Teilekennzeichnung. Dann lassen sich auffällige Schüsse aussortieren und Prüfergebnisse langfristig mit Prozessdaten abgleichen. Wie Sortierweichen, Kennzeichnung und Handling in eine Zelle passen, beschreibt unser Beitrag zur Automation in der Druckgusszelle.
Überwachen ist nicht Regeln
Kurven aufzuzeichnen heißt nicht, sie zu regeln. Viele Maschinen fahren den Schuss mit eingestellten Ventilpositionen und zeichnen das Ergebnis auf; andere korrigieren den Schuss in Echtzeit während des Hubs. Beides lässt sich überwachen, doch die zu erwartende Streuung und die Bedeutung einer Abweichung unterscheiden sich.
Gießkurven bei der Bewertung einer Gebrauchtmaschine
Gespeicherte Produktionskurven sind ein wertvoller Beleg dafür, wie sich die Gießeinheit vor der Stilllegung verhalten hat. Wenn sie vorliegen, fragen Sie nach Kurven aus verschiedenen Zeiträumen, nicht nur nach einem Beispiel. Fehlen sie, kann ein beaufsichtigter Probelauf – soweit sicher möglich – Kurven vor Ort liefern. Ältere Maschinen haben teilweise gar keine Schussüberwachung. Eine Nachrüstung ist oft möglich; Sensorik, Einbindung in die Steuerung und Aufwand sollten aber vorab bewertet werden.
Checkliste für eine verlässliche Schussüberwachung
- Weg- und Drucksensoren bekannt, sicher montiert und kalibriert
- Klar, welche Kanäle gemessen und welche berechnet werden
- Abtastrate und Filterung dokumentiert und konstant gehalten
- Referenzschüsse aus einem Lauf mit freigegebenen Teilen festgelegt
- Toleranzbänder für wichtige Einzelwerte gesetzt und regelmäßig überprüft
- Schussdaten Teilen oder mindestens Zeit und Schusszähler zugeordnet
- Speicherdrücke und Vorfülldruck in der Instandhaltung berücksichtigt
- Zuständigkeiten geregelt: wer Alarme bewertet und wer Parameter ändern darf
- Kurven nach Instandhaltungsarbeiten mit der bisherigen Referenz verglichen
Häufige Fragen
Ist der Metalldruck in der Kurve der tatsächliche Druck im Formhohlraum?
Meist nicht exakt. Er wird in der Regel aus Hydraulikdrücken und Zylinderflächen berechnet; Reibung und dynamische Effekte fehlen, und der Druck im Hohlraum hängt zusätzlich von Anschnitt und Erstarrung ab. Er eignet sich vor allem als Vergleichswert zwischen Schüssen.
Können Gießkurven Röntgen oder andere Teileprüfungen ersetzen?
Nein. Sie zeigen, ob die Maschine ihren Ablauf wiederholt hat. Porosität und andere Fehler können auch aus Werkzeug, Schmelze oder Formtemperatur stammen – das erfasst eine Gießkurve nicht.
Wie oft sollten Referenzkurven aktualisiert werden?
Immer dann, wenn Werkzeug, Gießkammer, Kolben oder relevante Einstellungen geändert werden, sowie nach größeren Instandhaltungsarbeiten. Die alte Referenz sollte erhalten bleiben, damit Änderungen nachvollziehbar sind.
Lässt sich eine ältere Maschine mit Schussüberwachung nachrüsten?
In vielen Fällen ja, mit nachgerüsteter Sensorik und einem separaten Erfassungssystem oder einer erneuerten Steuerung. Die Machbarkeit hängt von Hydraulikaufbau, Einbauraum und der geplanten Datennutzung ab.
FISS unterstützt bei Maschinenbewertung und Überholung.
Ob Sie die Gießeinheit einer gebrauchten Kaltkammermaschine prüfen oder eine Inspektion Ihrer eigenen Anlage planen: FISS bespricht mit Ihnen die vorhandenen Daten und die nächsten technischen Schritte.
