



Temperierung im Druckguss: Warum Werkzeugtemperatur und Kühlung entscheidend sind
Jeder Gießzyklus bringt eine erhebliche Wärmemenge in das Druckgießwerkzeug ein. Diese Energie muss kontrolliert beherrscht werden: Einerseits muss genügend Wärme abgeführt werden, damit Erstarrung und Zykluszeit stabil bleiben. Andererseits darf das Werkzeug nicht so stark abkühlen, dass die Formfüllung ungünstig beeinflusst wird. Wasser- und Öltemperiersysteme sind deshalb ein wichtiger Bestandteil moderner Druckgussanlagen.
Warum ist die Werkzeugtemperierung im Druckguss wichtig?
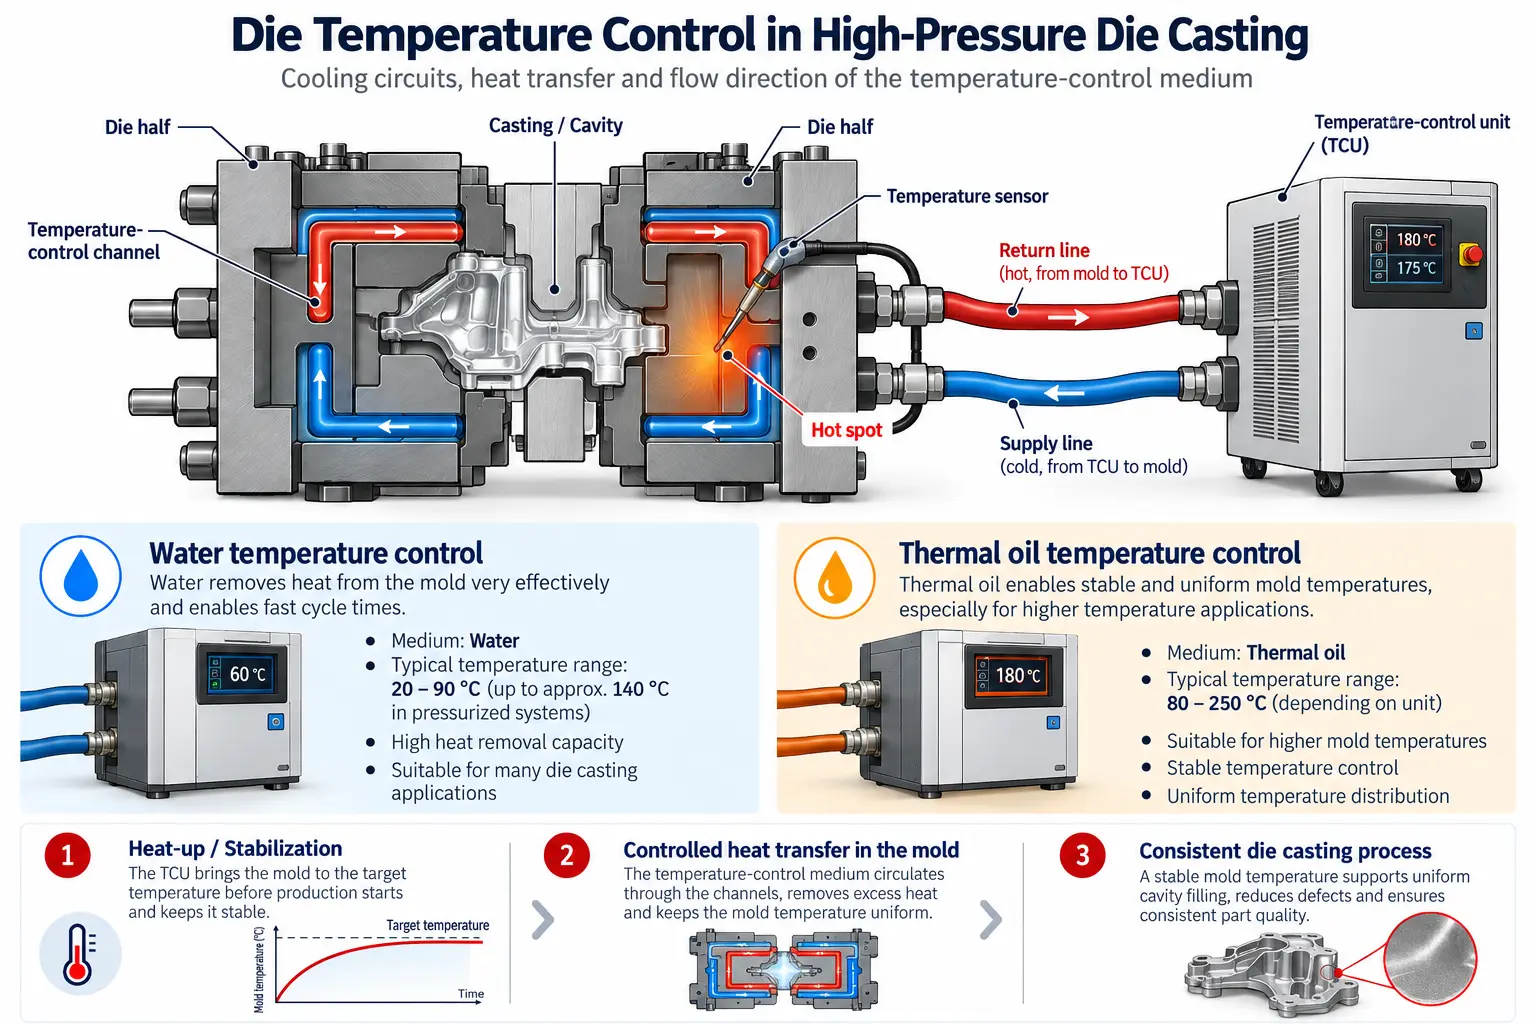
Ein Temperiergerät fördert ein Wärmeträgermedium durch Kanäle im Druckgießwerkzeug. Abhängig vom Betriebszustand kann das System Wärme in das Werkzeug einbringen oder überschüssige Prozesswärme abführen.
Ziel ist nicht maximale Kühlung, sondern ein reproduzierbarer Wärmehaushalt, bei dem Werkzeugtemperatur, Formfüllung, Erstarrung und Zykluszeit von Schuss zu Schuss möglichst stabil bleiben.
Das Werkzeug nimmt bei jedem Gießzyklus Wärme auf
Sobald die Schmelze in das geschlossene Werkzeug gelangt, wird Wärme vom flüssigen Metall an die Werkzeugoberfläche und die umgebenden Formbauteile übertragen. Das Gussteil beginnt zu erstarren, während sich die betroffenen Werkzeugbereiche erwärmen.
Nach der Entnahme des Gussteils bringt der nächste Schuss erneut Wärme in die Form. Gleichzeitig wird Wärme über Werkzeug, Temperierkreisläufe, Sprühprozess, Maschinenstruktur und Umgebung abgeführt.
Ein stabiler Serienprozess benötigt deshalb einen thermischen Zustand, der sich über aufeinanderfolgende Gießzyklen möglichst reproduzierbar wiederholt. Das bedeutet nicht, dass jede Stelle des Werkzeugs dieselbe Temperatur besitzt. Kerne, Einsätze und Bereiche in der Nähe massiver Gussteilzonen können sehr unterschiedlich belastet werden.
So funktioniert der Temperierkreislauf
Temperiergerät und Druckgießwerkzeug bilden einen geschlossenen thermischen Kreislauf. Eine Pumpe bewegt das Temperiermedium durch Leitungen und die internen Kanäle des Werkzeugs.
Die thermischen Bedingungen von Vor- und Rücklauf hängen davon ab, ob das System das Werkzeug gerade aufheizt, stabilisiert oder Prozesswärme abführt. Entscheidend ist, dass das Medium kontinuierlich durch den vorgesehenen Kreislauf zirkuliert und dabei thermische Energie zwischen Temperiergerät und Werkzeug transportiert.

Aufheizen, stabilisieren und Wärme abführen
Werkzeug auf Betriebstemperatur bringen
Bevor eine stabile Serienproduktion beginnt, muss das Werkzeug einen geeigneten thermischen Betriebszustand erreichen. Ein zu kaltes Werkzeug verändert die thermischen Bedingungen während der ersten Gießzyklen deutlich.
Reproduzierbare Temperaturbedingungen erhalten
Während der Produktion sollte der thermische Zustand nicht kontinuierlich von Schuss zu Schuss driften. Das Temperiersystem hilft dabei, einen definierten Betriebsbereich einzuhalten.
Thermisch belastete Bereiche gezielt kontrollieren
Bereiche mit hohem lokalen Wärmeeintrag können eine intensivere Temperierung benötigen als weniger stark belastete Zonen des Werkzeugs.
Sowohl zu kalte als auch zu heiße Bereiche können den Prozess beeinflussen
Die Schmelze muss das Anschnittsystem und die Kavität durchströmen, bevor lokal eine zu starke Erstarrung einsetzt. Sind bestimmte Werkzeugbereiche zu kalt, wird der Schmelze besonders schnell Wärme entzogen. Dadurch kann sich die verfügbare Zeit für die Formfüllung verkürzen.
Bleiben Bereiche dagegen zu heiß, können Erstarrung und Abkühlung dort länger dauern. Das kann beeinflussen, wie lange das Gussteil im Werkzeug verbleiben muss, bevor es sicher entnommen werden kann.
Ziel ist daher nicht eine grundsätzlich möglichst niedrige Werkzeugtemperatur, sondern eine kontrollierte Temperaturverteilung, die zu Gussteil, Legierung, Werkzeug und Zyklus passt.
| Zustand | Mögliche Auswirkung | Ziel der Temperierung |
|---|---|---|
| Werkzeugbereich zu kalt | Schneller Wärmeentzug und veränderte Bedingungen bei der Formfüllung. | Kritische Bereiche innerhalb des vorgesehenen Betriebsfensters halten. |
| Werkzeugbereich zu heiß | Langsamere lokale Erstarrung und Abkühlung. | Überschüssige Prozesswärme kontrolliert abführen. |
| Ungleichmäßige Temperaturverteilung | Unterschiedliche Erstarrungsbedingungen innerhalb desselben Gussteils. | Lokale thermische Bedingungen reproduzierbarer gestalten. |
| Temperatur driftet über mehrere Zyklen | Prozessbedingungen verändern sich trotz identischer Maschineneinstellungen. | Einen stabilen zyklischen Wärmehaushalt erreichen. |
Die Kühlleistung hängt vom gesamten Kreislauf ab
Temperierkanäle befinden sich innerhalb des Werkzeugs und übertragen Wärme zwischen Werkzeug und zirkulierendem Medium. Ihre Wirksamkeit hängt nicht allein von einem großen Kanalquerschnitt ab.
Abstand zur Werkzeugkontur, Kanalquerschnitt, Kreislauflänge, Wärmeübergang, Volumenstrom und Druckverlust beeinflussen gemeinsam die tatsächliche thermische Leistung.
Komplexe Druckgießwerkzeuge können deshalb mehrere getrennte Temperierkreisläufe besitzen. So lassen sich beispielsweise Kerne, Einsätze oder lokal hoch belastete Zonen unabhängiger voneinander temperieren.
Wasser oder Wärmeträgeröl: Welches Medium wird im Druckguss eingesetzt?
Wasser und Wärmeträgeröl werden beide als Medien in Temperiersystemen für den Druckguss eingesetzt. Ihre grundlegende Aufgabe ist gleich: Sie transportieren thermische Energie zwischen Temperiergerät und Druckgießwerkzeug.
Trotzdem sind beide Medien nicht in jeder Anwendung beliebig austauschbar. Temperaturbereich, Betriebsdruck, Wärmeübertragung, Pumpenauslegung, Dichtungen, Leitungen und Werkzeugkreisläufe müssen zum verwendeten Medium passen.
Hoher Wärmeübergang und schnelle thermische Reaktion
Wasser ermöglicht einen wirkungsvollen Wärmeübergang und eignet sich deshalb für viele Temperier- und Kühlaufgaben im Druckguss.
Für Anwendungen oberhalb des normalen atmosphärischen Siedebereichs können geschlossene Druckwassersysteme eingesetzt werden. Dabei müssen unter anderem Betriebsdruck, Wasserqualität, Korrosionsschutz, Ablagerungen und die Druckfestigkeit des gesamten Kreislaufs berücksichtigt werden.
Temperierung bei höheren Betriebstemperaturen
Öltemperiergeräte werden häufig eingesetzt, wenn höhere Vorlauftemperaturen erforderlich sind oder der Prozess grundsätzlich auf einen Hochtemperatur-Ölkreislauf ausgelegt ist.
Besonders bei höheren Betriebstemperaturen sind Zustand des Wärmeträgeröls, Pumpen, Heizungen, Dichtungen, Ausdehnungssystem und Kühlkonzept wichtig.
Warum Hotspots im Druckgießwerkzeug entstehen
Ein Druckgussteil besitzt selten überall dieselbe Wandstärke. Größere Materialanhäufungen oder lokal ungünstige Wärmeübergangsbedingungen können dazu führen, dass bestimmte Werkzeugbereiche stärker thermisch belastet werden.
Diese Zonen können länger auf einem erhöhten Temperaturniveau bleiben und dadurch die lokale Erstarrung beeinflussen. Eine plausible mittlere Werkzeugtemperatur bedeutet deshalb nicht automatisch, dass alle kritischen Bereiche thermisch ausgeglichen sind.
Temperaturfühler, Thermografie und Gießprozesssimulation können helfen, solche Unterschiede sichtbar zu machen. Auf dieser Grundlage lassen sich Kanalführung, Betriebsbedingungen oder einzelne Temperierkreise optimieren.
Welche Aufgabe übernimmt ein Temperiergerät?
Ein Temperiergerät lässt das ausgewählte Medium durch einen oder mehrere Kreisläufe zirkulieren und regelt dessen thermischen Zustand. Abhängig vom Prozess kann das Werkzeug aufgeheizt, Prozesswärme abgeführt oder die Temperatur innerhalb eines definierten Bereichs gehalten werden.
Für die technische Auswahl reicht die maximale Gerätetemperatur allein nicht aus. Heizleistung, Kühlleistung, Pumpenleistung, Volumenstrom, Betriebsdruck und Anzahl der Kreisläufe müssen ebenfalls zum tatsächlichen Werkzeug passen.
FISS bietet gebrauchte Wasser- und Öltemperiergeräte, darunter Ein- und Mehrkreisgeräte sowie Druckwasser- und mobile Kühl- beziehungsweise Temperiersysteme.
Verfügbare Anlagen finden Sie bei FISS im Bereich Temperiergeräte für Druckgussanlagen .
Wie verändert sich der thermische Zustand während der Produktion?
Werkzeug auf Betriebstemperatur bringen
Vor einer stabilen Serienproduktion wird das Werkzeug in den vorgesehenen thermischen Betriebsbereich gebracht.
Schmelze einbringen
Flüssiges Metall gelangt in das Werkzeug und überträgt sehr schnell thermische Energie an die Form.
Erstarrung beginnt
Wärme fließt vom Gussteil in das Werkzeug, während das Bauteil erstarrt und weiter abkühlt.
Wärme über den Temperierkreislauf übertragen
Das zirkulierende Medium transportiert thermische Energie zwischen Werkzeug und Temperiergerät.
Werkzeug öffnen und Gussteil entnehmen
Nach ausreichender Erstarrung öffnet das Werkzeug und das Gussteil wird entnommen.
Zyklus unter stabilen thermischen Bedingungen wiederholen
In der Serienproduktion ist ein möglichst reproduzierbarer thermischer Zustand von Zyklus zu Zyklus das Ziel.
Interne Werkzeugkreisläufe sind nur ein Teil des thermischen Systems
Die internen Temperierkreisläufe sind nicht der einzige Einfluss auf die Werkzeugtemperatur. Auch Formsprühen und Ausblasen verändern zwischen zwei Gießzyklen den thermischen Zustand der geöffneten Werkzeugoberfläche.
Sprühdauer, Trennmittelmenge, Luftstrom und Zykluszeit stehen deshalb in Wechselwirkung mit der internen Temperierung. Ein thermisches Problem sollte nicht automatisch ausschließlich durch eine intensivere Sprühkühlung kompensiert werden.
In einer automatisierten Druckgusszelle sollten daher Temperierung, Formsprühen, Druckgießmaschine und Handling als Teile desselben Produktionsprozesses betrachtet werden.
Wie diese Systeme zusammenwirken, erklären wir im Beitrag Automation in der Druckgusszelle .
Was sollte bei der Auswahl eines Temperiergeräts geprüft werden?
Besonders bei gebrauchten Temperiergeräten ist die maximale Nenntemperatur nur ein Teil der technischen Bewertung. Das vollständige hydraulische und thermische System muss zur neuen Anwendung passen.
- Temperiermedium: Wasser oder Wärmeträgeröl
- erforderliche Vor- und Rücklauftemperaturen
- Heizleistung
- Kühlleistung
- Anzahl der Temperierkreise
- erforderlicher Volumenstrom je Kreislauf
- Pumpenleistung und Betriebsdruck
- Druckverluste in Werkzeugkanälen, Leitungen und Kupplungen
- Werkzeuggröße, Werkzeugmasse und thermische Belastung
- Leitungs- und Anschlussdimensionen
- Temperaturfühler und Überwachung
- Steuerung und Maschinenschnittstellen
- Zustand von Pumpen, Heizungen, Ventilen und Wärmetauscher
- Wartungshistorie und vorhandene Dokumentation
Temperierung lässt sich nicht isoliert optimieren
Werkzeugtemperatur, Schmelzetemperatur, Formfüllung, Erstarrung, Formsprühen und Zykluszeit beeinflussen sich gegenseitig. Eine Änderung an einem Parameter kann deshalb mehrere weitere Prozessschritte verändern.
Das gilt sowohl für Kaltkammer- als auch für Warmkammer-Druckguss. Die Metallversorgung und die Gießeinheit unterscheiden sich, beide Verfahren benötigen jedoch kontrollierte thermische Bedingungen im Dauerformwerkzeug.
Die Unterschiede zwischen beiden Maschinenprinzipien erklären wir im Beitrag Kaltkammer oder Warmkammer? .
Stabiler Druckguss benötigt einen stabilen Wärmehaushalt
Bei jedem Gießzyklus wird thermische Energie von der Schmelze in das Werkzeug übertragen und muss anschließend kontrolliert werden. Temperiergeräte sorgen für die Zirkulation und thermische Regelung, die für reproduzierbare Prozessbedingungen erforderlich ist.
Wasser bietet einen wirkungsvollen Wärmeübergang und wird für zahlreiche Kühl- und Temperieraufgaben eingesetzt. Wärmeträgeröl bietet eine Alternative für Systeme, die für höhere Betriebstemperaturen ausgelegt sind.
Die richtige Lösung hängt jedoch nicht nur vom Medium ab. Werkzeugkanäle, Volumenstrom, Druck, Heiz- und Kühlleistung, Werkzeugauslegung und Zyklusbedingungen müssen immer als Gesamtsystem betrachtet werden.
Fragen zur Temperierung im Druckguss
Warum muss ein Druckgießwerkzeug temperiert werden?
Die Schmelze bringt bei jedem Gießzyklus Wärme in das Werkzeug. Die Temperierung hilft dabei, einen reproduzierbaren thermischen Zustand herzustellen, indem Wärme zwischen Werkzeug und Temperiergerät übertragen wird.
Ist Temperierung dasselbe wie Kühlung?
Nein. Das Werkzeug muss zunächst möglicherweise auf seinen vorgesehenen Betriebszustand aufgeheizt werden. Während der Produktion kann das System anschließend überschüssige Wärme abführen oder die Werkzeugtemperatur stabilisieren.
Ist Wasser oder Wärmeträgeröl besser für den Druckguss?
Keines der beiden Medien ist grundsätzlich besser. Wasser ermöglicht einen sehr wirkungsvollen Wärmeübergang, während Wärmeträgeröl häufig für Anwendungen mit höheren Betriebstemperaturen eingesetzt wird. Entscheidend sind Temperaturbereich und Auslegung des gesamten Kreislaufs.
Kann Wasser bei Temperaturen über 100 °C eingesetzt werden?
Ja. Geschlossene Druckwasser-Temperiersysteme können oberhalb des atmosphärischen Siedepunkts von Wasser betrieben werden. Der vollständige Kreislauf muss jedoch für den entsprechenden Betriebsdruck und die Temperatur ausgelegt sein.
Was ist ein Hotspot im Druckgießwerkzeug?
Ein Hotspot ist ein Bereich mit lokal erhöhter thermischer Belastung. Er kann entstehen, wenn innerhalb der verfügbaren Zykluszeit mehr Wärme in einen Werkzeugbereich eingebracht als abgeführt wird.
Warum ist der Volumenstrom wichtig?
Das Temperiermedium muss mit ausreichendem Volumenstrom tatsächlich durch die Werkzeugkanäle zirkulieren. Pumpenleistung, Druckverluste, Leitungen, Kupplungen und Kanalgeometrie beeinflussen den erreichbaren Durchfluss.
Kann ein gebrauchtes Temperiergerät an einer anderen Druckgießmaschine eingesetzt werden?
Grundsätzlich kann das möglich sein. Medium, Temperaturbereich, Heiz- und Kühlleistung, Pumpenleistung, Volumenstrom, Betriebsdruck, Anzahl der Kreise und Anschlüsse müssen jedoch zum neuen Werkzeug und Produktionsprozess passen.
FISS bietet gebrauchte Wasser- und Öltemperiergeräte für Druckgussanlagen.
Das passende Gerät muss sowohl zu den thermischen Anforderungen des Werkzeugs als auch zu Temperiermedium, Volumenstrom, Pumpenleistung, Heiz- und Kühlleistung sowie den vorhandenen Temperierkreisläufen passen.
Quelle
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (Hrsg.): Handbuch Urformen, Carl Hanser Verlag. Berücksichtigt wurden insbesondere die Grundlagen zu Dauerformen, Heiz- und Kühleinrichtungen, Wärmehaushalt und Druckgießen.
