



Thixomolding erklärt: teilflüssiges Magnesium-Spritzgießen im Vergleich zum Druckguss
Die meisten Magnesium-Druckgussteile beginnen in einem Tiegel voll flüssiger Schmelze unter Schutzgas. Thixomolding geht einen anderen Weg: Festes Magnesiumgranulat wird in einen beheizten Zylinder gefördert, eine Schnecke macht daraus einen teilflüssigen Slurry, und dieser wird in ein Stahlwerkzeug eingespritzt – ähnlich wie beim Kunststoffspritzguss. Für Verfahrenstechniker und Einkäufer stellt sich die Frage, wann dieser Weg die bessere Wahl ist.
Was ist Thixomolding?
Thixomolding ist das Spritzgießen von Magnesiumlegierungen im teilflüssigen, thixotropen Zustand. Spanförmiges Magnesiumgranulat wird im Zylinder einer Spritzgießmaschine erhitzt und ohne Kontakt zur Atmosphäre in das Werkzeug eingespritzt; einen Schmelzofen gibt es nicht.
Thixotropie bedeutet: Eine teilflüssige Legierung wird dünnflüssiger und fließt besser, wenn Scherung die feste Phase in rundliche Partikel zerlegt. Diese Scherung liefert die rotierende Schnecke. Wichtigster Konkurrent ist der Warmkammer-Magnesiumdruckguss.
So funktioniert das Thixomolding-Verfahren
Eine Thixomolding-Maschine ähnelt einer großen Kunststoff-Spritzgießmaschine: Eine Schließeinheit hält das Werkzeug, eine Spritzeinheit mit Zylinder und Schnecke bereitet das Material auf. Dow Chemical entwickelte das Verfahren in den 1980er-Jahren aus einem umgebauten Kunststoffextruder; das Patent ging 1990 an Thixomat Inc., die es unter anderem an die Maschinenbauer Japan Steel Works (JSW) und Husky lizenzierte.
Granulat zuführen
Magnesiumgranulat aus Spänen von wenigen Millimetern wird in den Zylinder dosiert. Einzug und Zylinder stehen unter Inertgas, meist Argon, damit keine Luft eindringt.
Erhitzen und Scheren
Heizzonen bringen das Granulat in den Bereich zwischen Solidus und Liquidus. Die rotierende Schnecke fördert und schert das Material, sodass die verbleibende feste Phase globular wird.
Schuss sammeln
Der teilflüssige Slurry sammelt sich vor der Schneckenspitze, bis das Schussvolumen erreicht ist.
Einspritzen
Die Schnecke fährt wie ein Kolben vor und spritzt den Slurry mit hoher Geschwindigkeit in das geschlossene Werkzeug, wo das Teil erstarrt.
Wie sich teilflüssiges Magnesium verhält
Zwischen Solidus- und Liquidustemperatur besteht eine Magnesiumlegierung aus festen Primärkristallen (α-Mg) und Restschmelze. Kühlt sie ohne Bewegung ab, wachsen die Kristalle verzweigt (dendritisch) und bilden ein Gerüst – das Material wäre zäh und kaum fließfähig. Die Scherung der rotierenden Schnecke verhindert dieses Gerüst: Sie bricht Dendriten auf und rundet die festen Partikel ab. Die Suspension verhält sich dann scherverdünnend: Unter Scherung sinkt ihre Viskosität, in Ruhe steigt sie wieder.
Formfüllung
Der Slurry ist zähflüssiger als eine vollflüssige Schmelze. Die Füllung verläuft weniger turbulent, es wird weniger Luft eingeschlossen.
Weniger Schwindung
Ein Teil des Materials ist beim Einspritzen schon fest. Nur die Restschmelze erstarrt in der Form – Schwindung und Wärmebelastung des Werkzeugs sinken.
Globulare Partikel
Typisch sind globulare α-Mg-Partikel, umgeben von einem eutektischen Netzwerk mit β-Mg17Al12 (Patel u. a. 2010). Festphasenanteil und Partikelgröße prägen Festigkeit und Duktilität.
Daraus folgt die wichtigste Stellgröße des Verfahrens: das Temperaturprofil des Zylinders. Es bestimmt, wie viel der Legierung beim Einspritzen fest ist – und damit Fließfähigkeit, Gefüge und Bauteileigenschaften.
Das Prozessfenster beim Thixomolding: Temperatur und Festphasenanteil
Beim Thixomolding bestimmt das Temperaturprofil des Zylinders, wie viel der Legierung beim Einspritzen noch fest ist. Für die verbreitete Legierung AZ91D nennt ein Husky-Patent eine Solidustemperatur von 468 °C und eine Liquidustemperatur von 598 °C. JSW gibt an, dass der Werkstoff von Schnecke und Zylinder für den Dauerbetrieb bei 630 °C ausgelegt ist (Herstellerangabe).
Dasselbe Patent beschreibt für das konventionelle teilflüssige Spritzgießen einen Festphasenanteil von etwa 5–60 %, in der Praxis rund 5–10 % für dünnwandige und 25–30 % für dickwandige Teile, bevor es eine Variante mit hohem Festanteil beansprucht. Diese Werte geben die Sicht einer Quelle wieder, kein allgemeingültiges Rezept.
Verfahrenstechnische Voraussetzungen für Thixomolding
Thixomolding verlagert die Schmelzebereitung in die Maschine. Damit hängen Prozesssicherheit und Teilequalität stark an Einsatzmaterial, Zylinder und Peripherie:
| Bereich | Anforderung | Warum |
|---|---|---|
| Einsatzmaterial | Granulat der spezifizierten Legierung, definierte Körnung, trocken und sauber gelagert | Feuchte, Oxide und Fremdmaterial verursachen Fehler im Teil und erhöhen das Brandrisiko |
| Inertgas | Sichere Argonversorgung für Einzug und Zylinder | Verhindert den Kontakt des heißen Magnesiums mit Luftsauerstoff |
| Zylinder und Schnecke | Mehrere geregelte Heizzonen, Werkstoffe für den Dauerbetrieb im Bereich um 600 °C | Das Temperaturprofil bestimmt den Festphasenanteil; Verschleiß verändert Förderung und Schussvolumen |
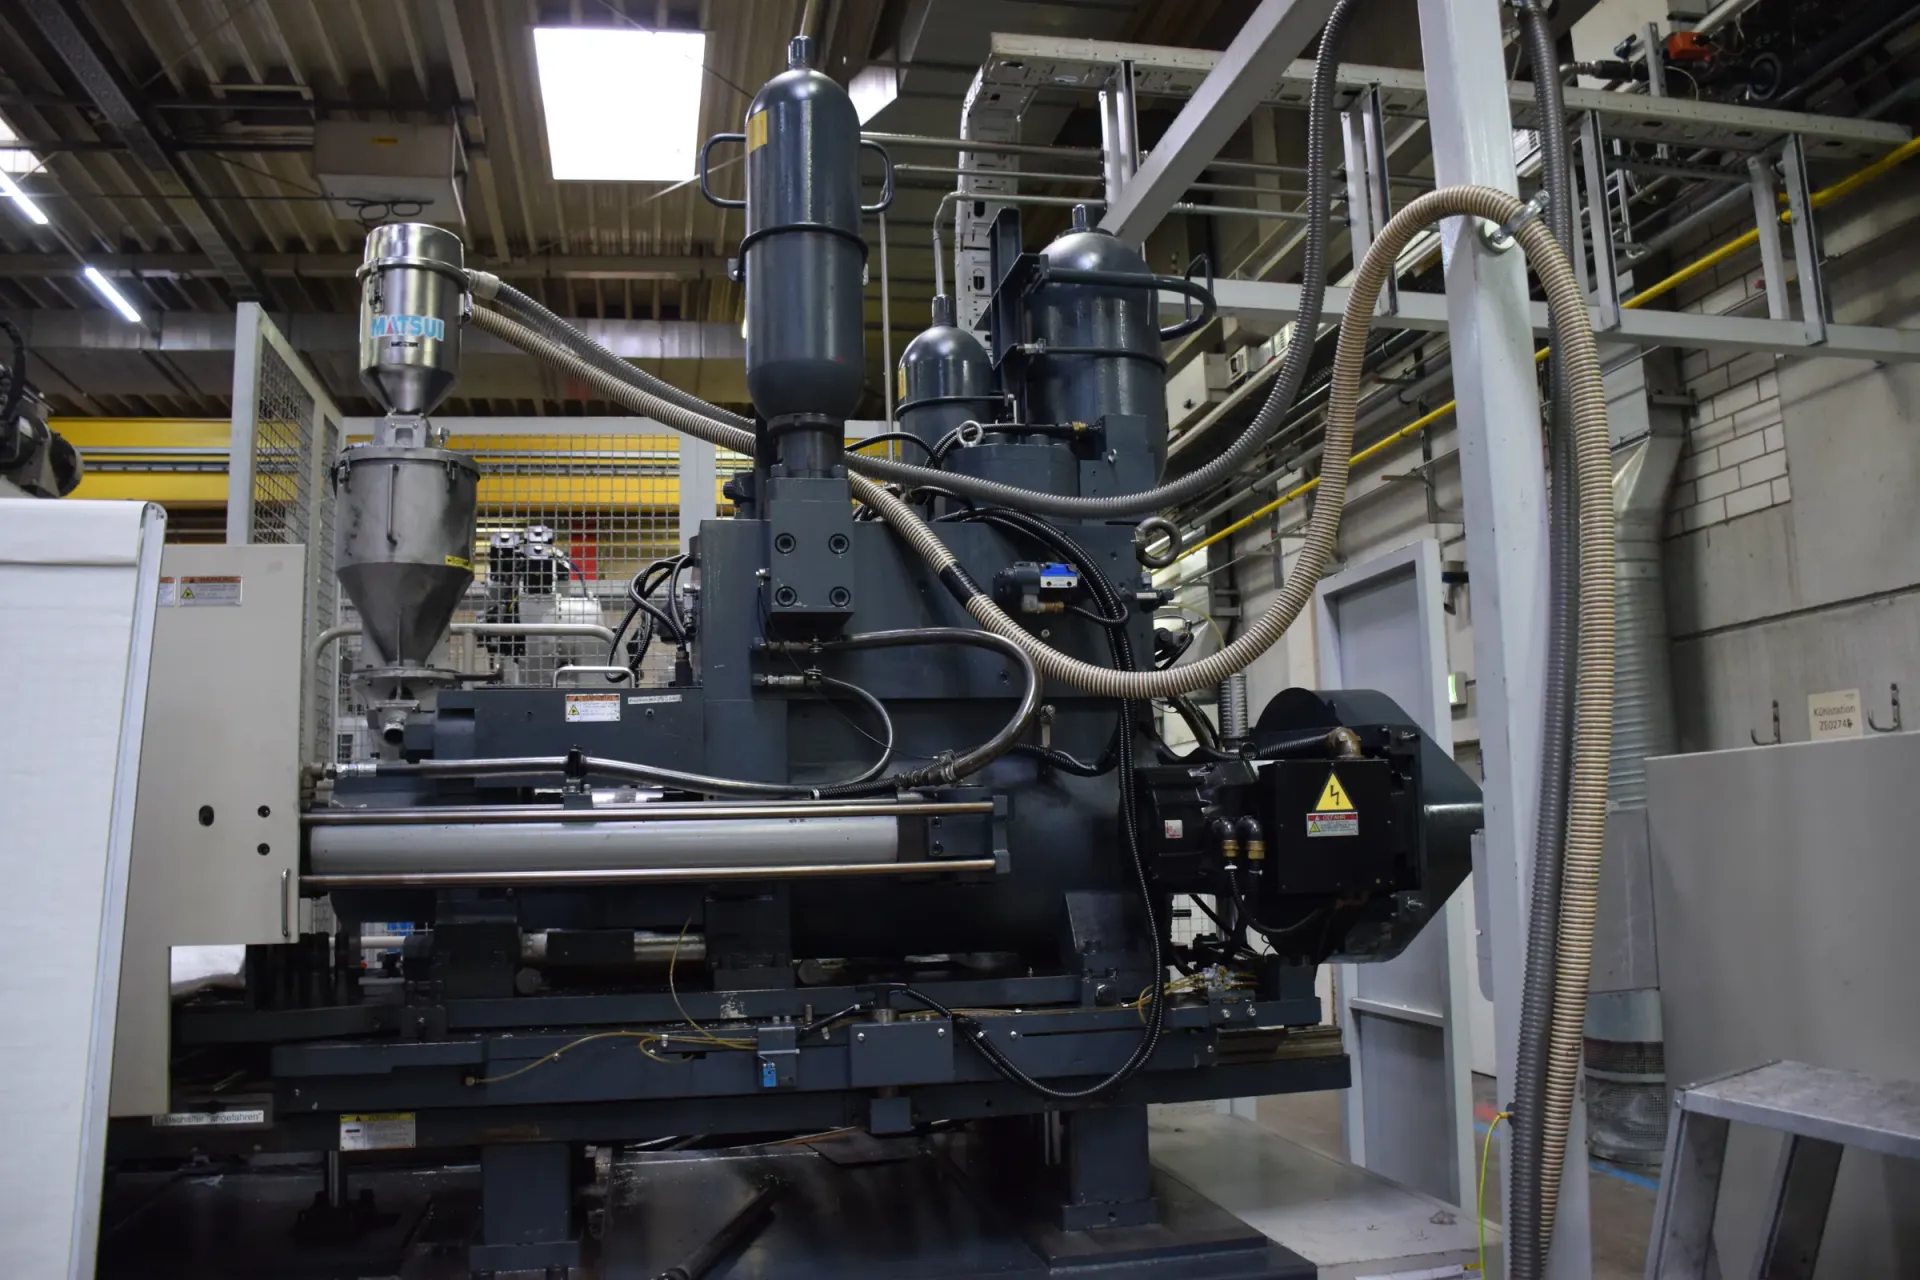
| Einspritzeinheit | Hydraulikspeicher und schnelle Ventile für hohe Einspritzgeschwindigkeit | Dünne Wände müssen gefüllt sein, bevor der Slurry erstarrt |
| Werkzeug und Temperierung | Geregelte, stabile Formtemperatur, passende Anschnitt- und Überlaufgestaltung | Formtemperatur und Anschnitt bestimmen Fließweg, Oberfläche und Verzug |
| Peripherie | Formsprühen, Entnahme, Entgraten, sortenreine Sammlung der Rückläufe | Rückläufe werden nicht in der Maschine, sondern extern recycelt |
Die Grundlagen von Formtemperatur und Temperiergeräten erklärt der Beitrag Temperierung im Druckguss; wie Speicher und Servoventile die Einspritzung bestimmen, steht in Hydraulik der Druckgießmaschine.
Thixomolding oder Warmkammer-Magnesiumdruckguss?
Beim Warmkammer-Druckguss liegt Magnesium als flüssige Schmelze vor; die Gießgarnitur sitzt im oder am Schmelzbad. Wie sich Warm- und Kaltkammermaschinen unterscheiden, erklärt der Beitrag Kaltkammer oder Warmkammer?, die Gießgarnitur selbst Gießbehälter, Düse und Kolben.
| Kriterium | Thixomolding | Warmkammer-Magnesiumdruckguss |
|---|---|---|
| Einsatzmaterial | Magnesiumgranulat (Späne) | Masseln und Kreislaufmaterial, im Ofen geschmolzen |
| Schmelzehandling | Kein Schmelzofen; kleine Materialmenge im Zylinder | Ständig flüssige Schmelze im Tiegelofen |
| Schutz | Inertgas (Argon) in Einzug und Zylinder | Schutzgas über der Schmelzeoberfläche |
| Legierungswechsel | Relativ einfach (JSW) | Ofen muss geleert oder gewechselt werden |
| Porosität und Verzug | Weniger turbulente Füllung; geringere Schwindung und Porosität berichtet | Abhängig von Entlüftung, Vakuum und Prozessführung |
| Dünne Wände | Geeignet für dünnwandige, präzise Teile (JSW) | Magnesium füllt dünne Querschnitte gut |
| Ausschuss und Kreislauf | Saubere Rückläufe und externer Recyclingweg nötig | Saubere Rückläufe einschmelzbar, wenn die Schmelzebehandlung es zulässt |
JSW führt die bessere Oberflächenqualität auf hohen Einspritzdruck und hohe Einspritzgeschwindigkeit zurück, bessere Maßhaltigkeit und mechanische Eigenschaften auf die niedrigere Verarbeitungstemperatur (Herstellerangabe). Light Metal Age berichtet von weniger Schwindung, Porosität und Werkzeugverschleiß als im Druckguss. Die Mechanismen der Porosität beschreibt der Beitrag Druckgussfehler erklärt.
Schutzgas, SF6 und Sicherheit bei Magnesium
Flüssiges Magnesium oxidiert und kann brennen, deshalb braucht der Warmkammer-Druckguss ein Schutzgas über der Schmelze. Laut US-Umweltbehörde EPA wurde dafür verbreitet verdünntes SF6 eingesetzt; SF6 hält Wärmestrahlung über 100 Jahre 22.800-mal wirksamer zurück als CO2. Alternativen sind Gemische mit HFC-134a und Fluorketone; früher dienten Salzflussmittel und SO2.
Thixomolding kommt ohne offene Schmelze aus: JSW gibt an, dass seine Maschinen weder SF6 noch flammhemmendes Gas benötigen, weil kein Schmelzofen vorhanden ist (Herstellerangabe). Argon für den Zylinder ist weiterhin nötig. Welche Schutzgase eine Druckgießerei einsetzen darf, richtet sich nach den aktuell geltenden Umweltvorschriften; die Werkstoffgrundlagen stehen im Beitrag Aluminium, Zink oder Magnesium?
Weitere Verfahren der teilflüssigen Formgebung
Thixomolding ist eines von mehreren Verfahren der teilflüssigen Formgebung. Die übrigen unterscheiden sich vor allem darin, woher das teilflüssige Material kommt.
Wiedererwärmte Bolzen
Bolzen mit nichtdendritischem Gefüge werden, meist induktiv, wiedererwärmt und in das Werkzeug gepresst. Die speziellen Bolzen machen das Verfahren teuer.
Slurry aus der Schmelze
Der teilflüssige Slurry wird direkt aus flüssigem Metall erzeugt; das erlaubt Standard-Einsatzmaterial und eigenes Kreislaufmaterial.
Schnecke plus Druckgießeinheit
Neuere Konzepte trennen die Slurry-Schnecke vom Einspritzen und nutzen den Kolben einer Kaltkammer-Druckgießmaschine. Sie stehen noch am Anfang.
Typische Anwendungen, Legierungen und Qualitätsaspekte
Thixomolding spielt seine Stärken bei dünnwandigen, maßgenauen Magnesiumteilen aus, bei denen geringe Porosität und eine gute Oberfläche zählen. Hersteller und Fachpresse nennen vor allem:
- Gehäuse und Rahmen für Unterhaltungselektronik, etwa für tragbare Geräte
- Rahmen für Fahrzeugdisplays und Teile im Fahrzeuginnenraum (JSW)
- Leichtbauteile für Elektrofahrzeuge (Light Metal Age)
Legierungen
Verbreitet sind Magnesium-Aluminium-Legierungen wie AZ91D und AM60B. Patel u. a. (2010) fanden im thixogeformten AM60B mehr α-Mg und weniger β-Mg17Al12 als im AZ91D – mit niedrigerer Dehngrenze, aber höherer Duktilität. Die Wahl folgt damit derselben Logik wie im Druckguss: AZ91D für Festigkeit, AM-Legierungen für Verformbarkeit.
Qualität prüfen
- Porosität und Füllung per Röntgen oder CT – siehe Röntgenprüfung und CT von Druckgussteilen
- Gefüge und Festphasenanteil per Metallografie an Musterteilen
- Maßhaltigkeit und Verzug, besonders bei großen, flachen Teilen
- Oberfläche und Korrosionsschutz: Magnesiumteile erhalten in der Regel eine Konversionsschicht oder Beschichtung
Vorteile, Grenzen und wirtschaftliche Einordnung
Was für Thixomolding spricht
Kein Schmelzofen und keine offene Schmelze, kein Schutzgas über einer Badoberfläche, einfacher Legierungswechsel, geringere Porosität und Schwindung, dünne Wände und gute Oberflächen (Hersteller- und Fachpresseangaben).
Was dagegen spricht
Granulat als aufbereitetes Vorprodukt statt Masseln, Argonverbrauch, teure Verschleißteile (Schnecke, Zylinder, Rückströmsperre), externer Recyclingweg für Rückläufe, begrenzte Maschinen- und Lieferantenauswahl, praktisch nur für Magnesium.
Ob sich Thixomolding rechnet, entscheidet die Teilekosten-Rechnung pro Bauteil, nicht ein pauschaler Verfahrensvergleich. In die Rechnung gehören:
- Materialpreis je kg Granulat im Vergleich zu Masseln und eigenem Kreislaufmaterial
- Ausbringung: Gussteilgewicht im Verhältnis zum Schussgewicht, Rücklaufquote und deren Erlös
- Energie: Zylinderheizung statt Schmelz- und Warmhalteofen, der auch in Pausen Energie benötigt
- Schutzgas: Argon gegenüber Schutzgas- und Absaugtechnik des Warmkammerbetriebs
- Verschleiß und Wartung von Schnecke, Zylinder und Düse
- Ausschuss, Nacharbeit und Prüfaufwand im Vergleich zum Druckguss
Wie sich Schussgewicht und Ausbringung berechnen lassen, zeigt Schussgewicht und Gießvolumen im Druckguss.
Thixomolding-Maschinen und Hersteller
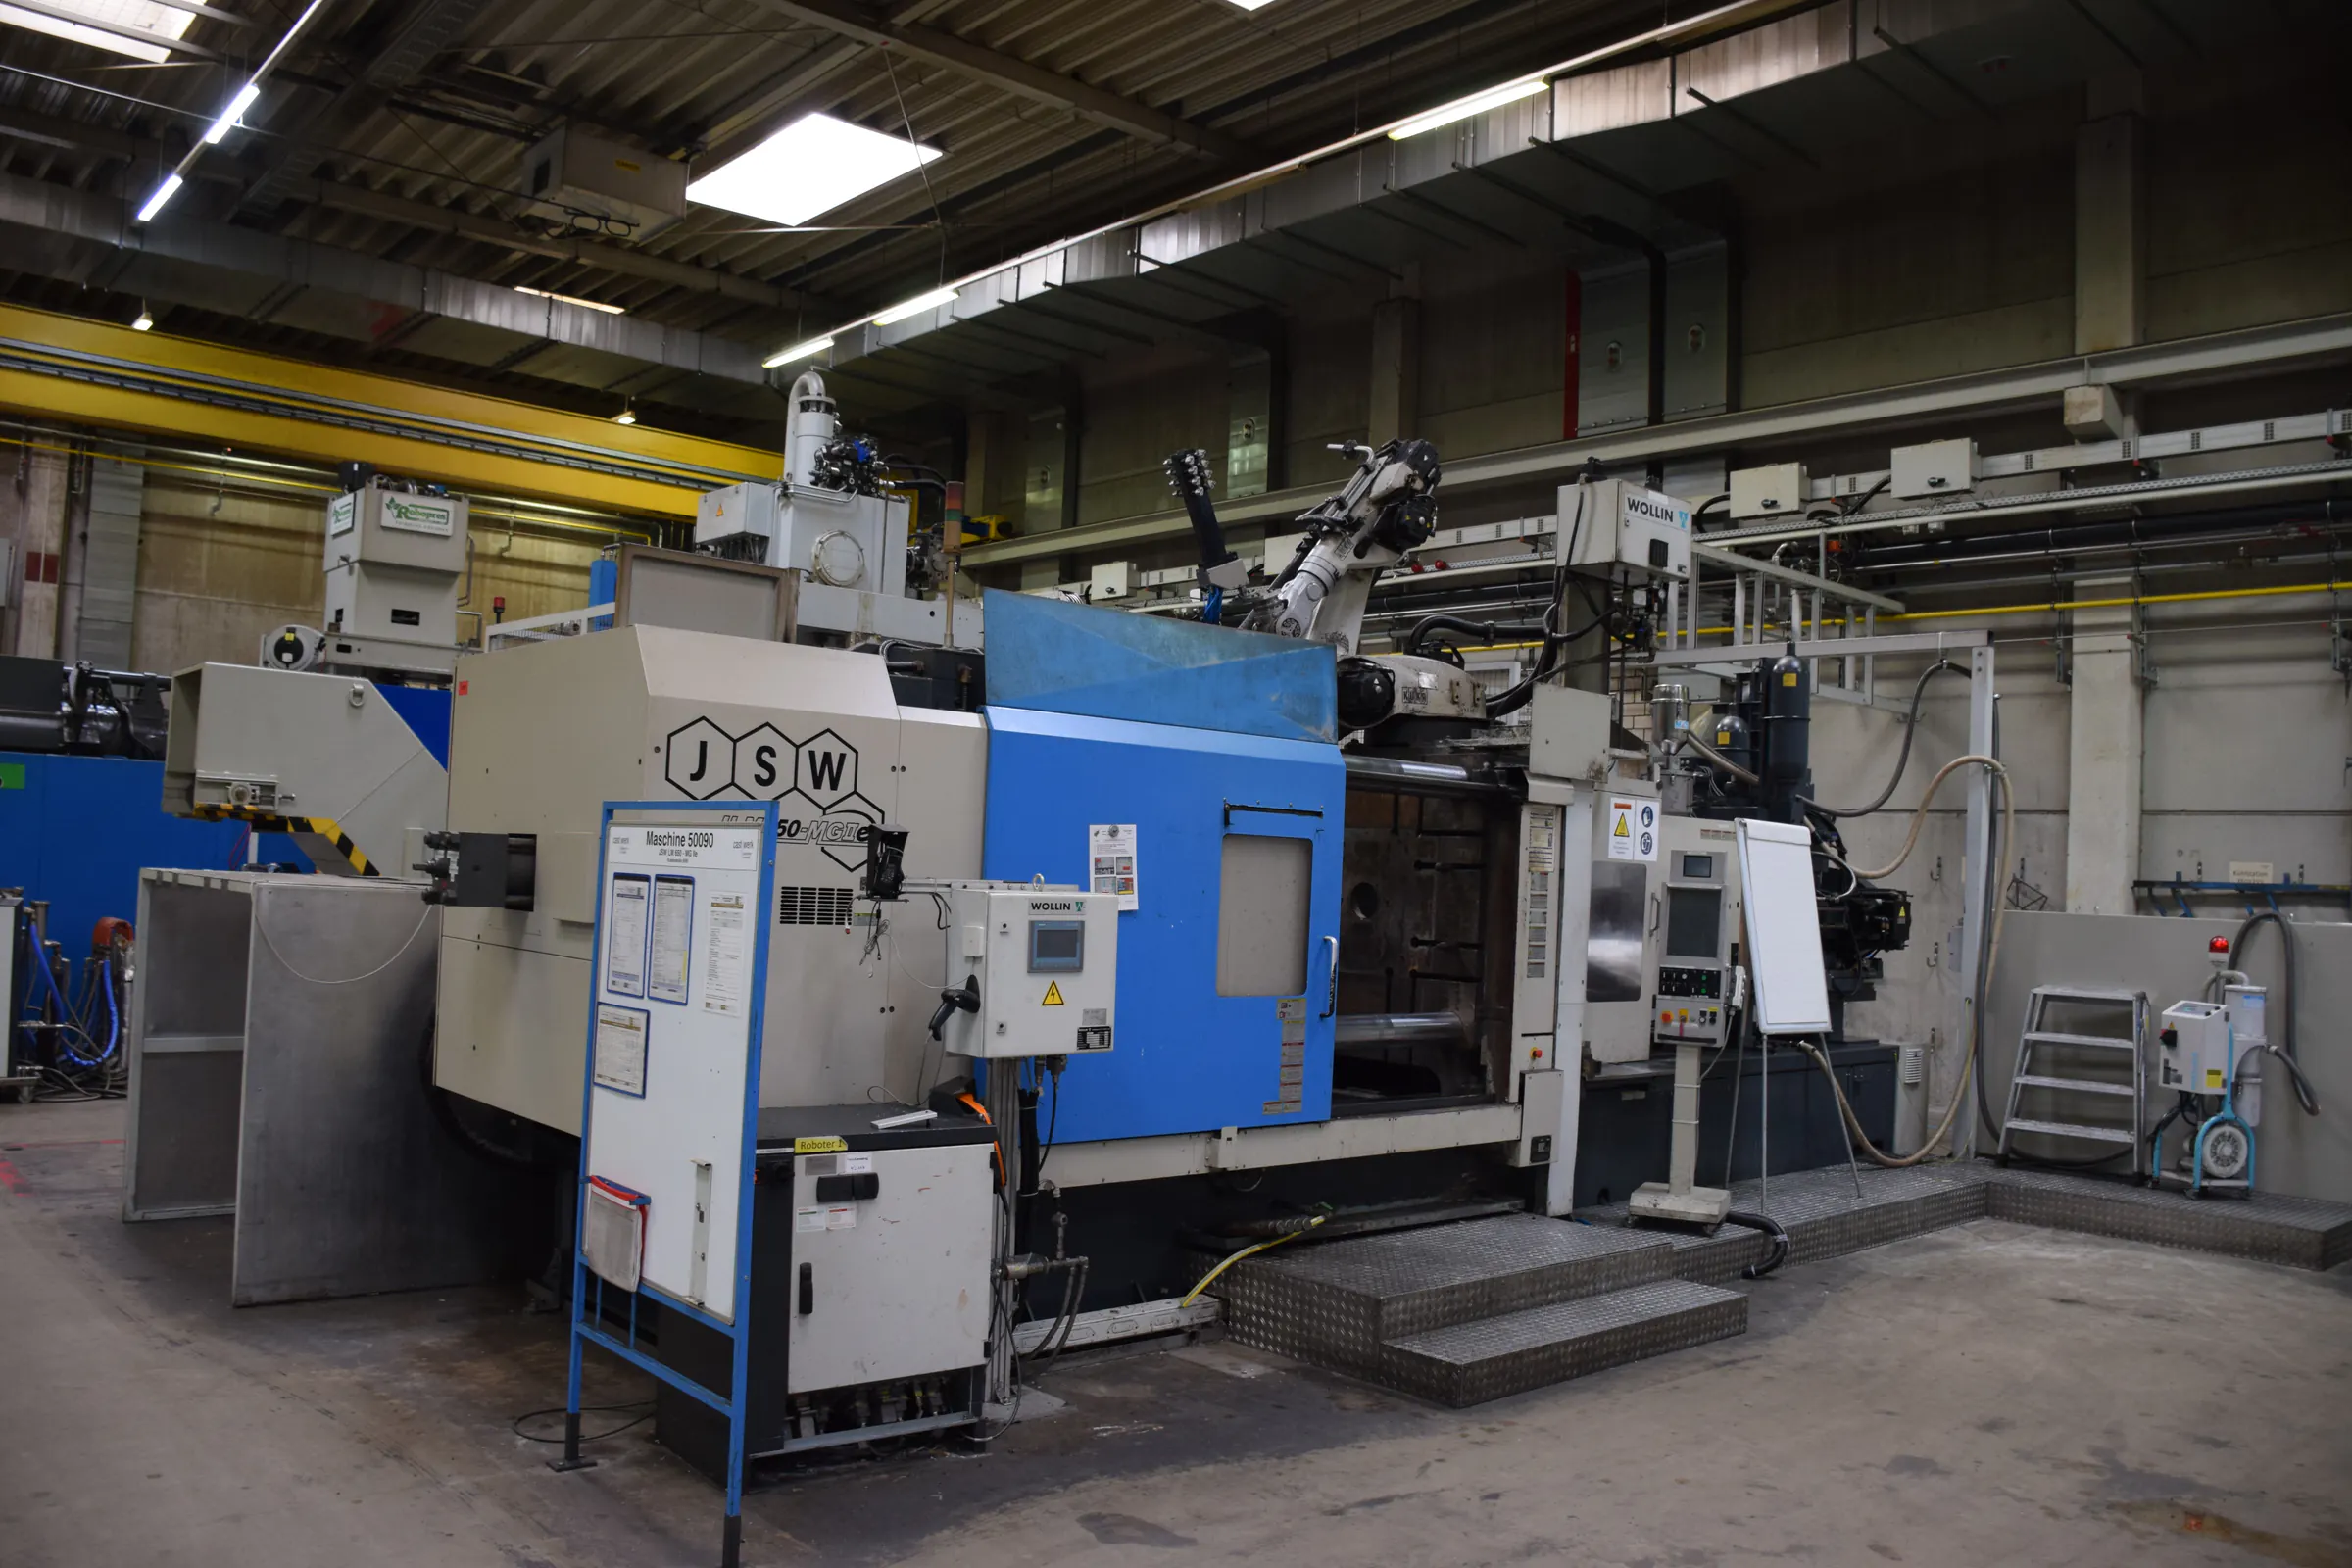
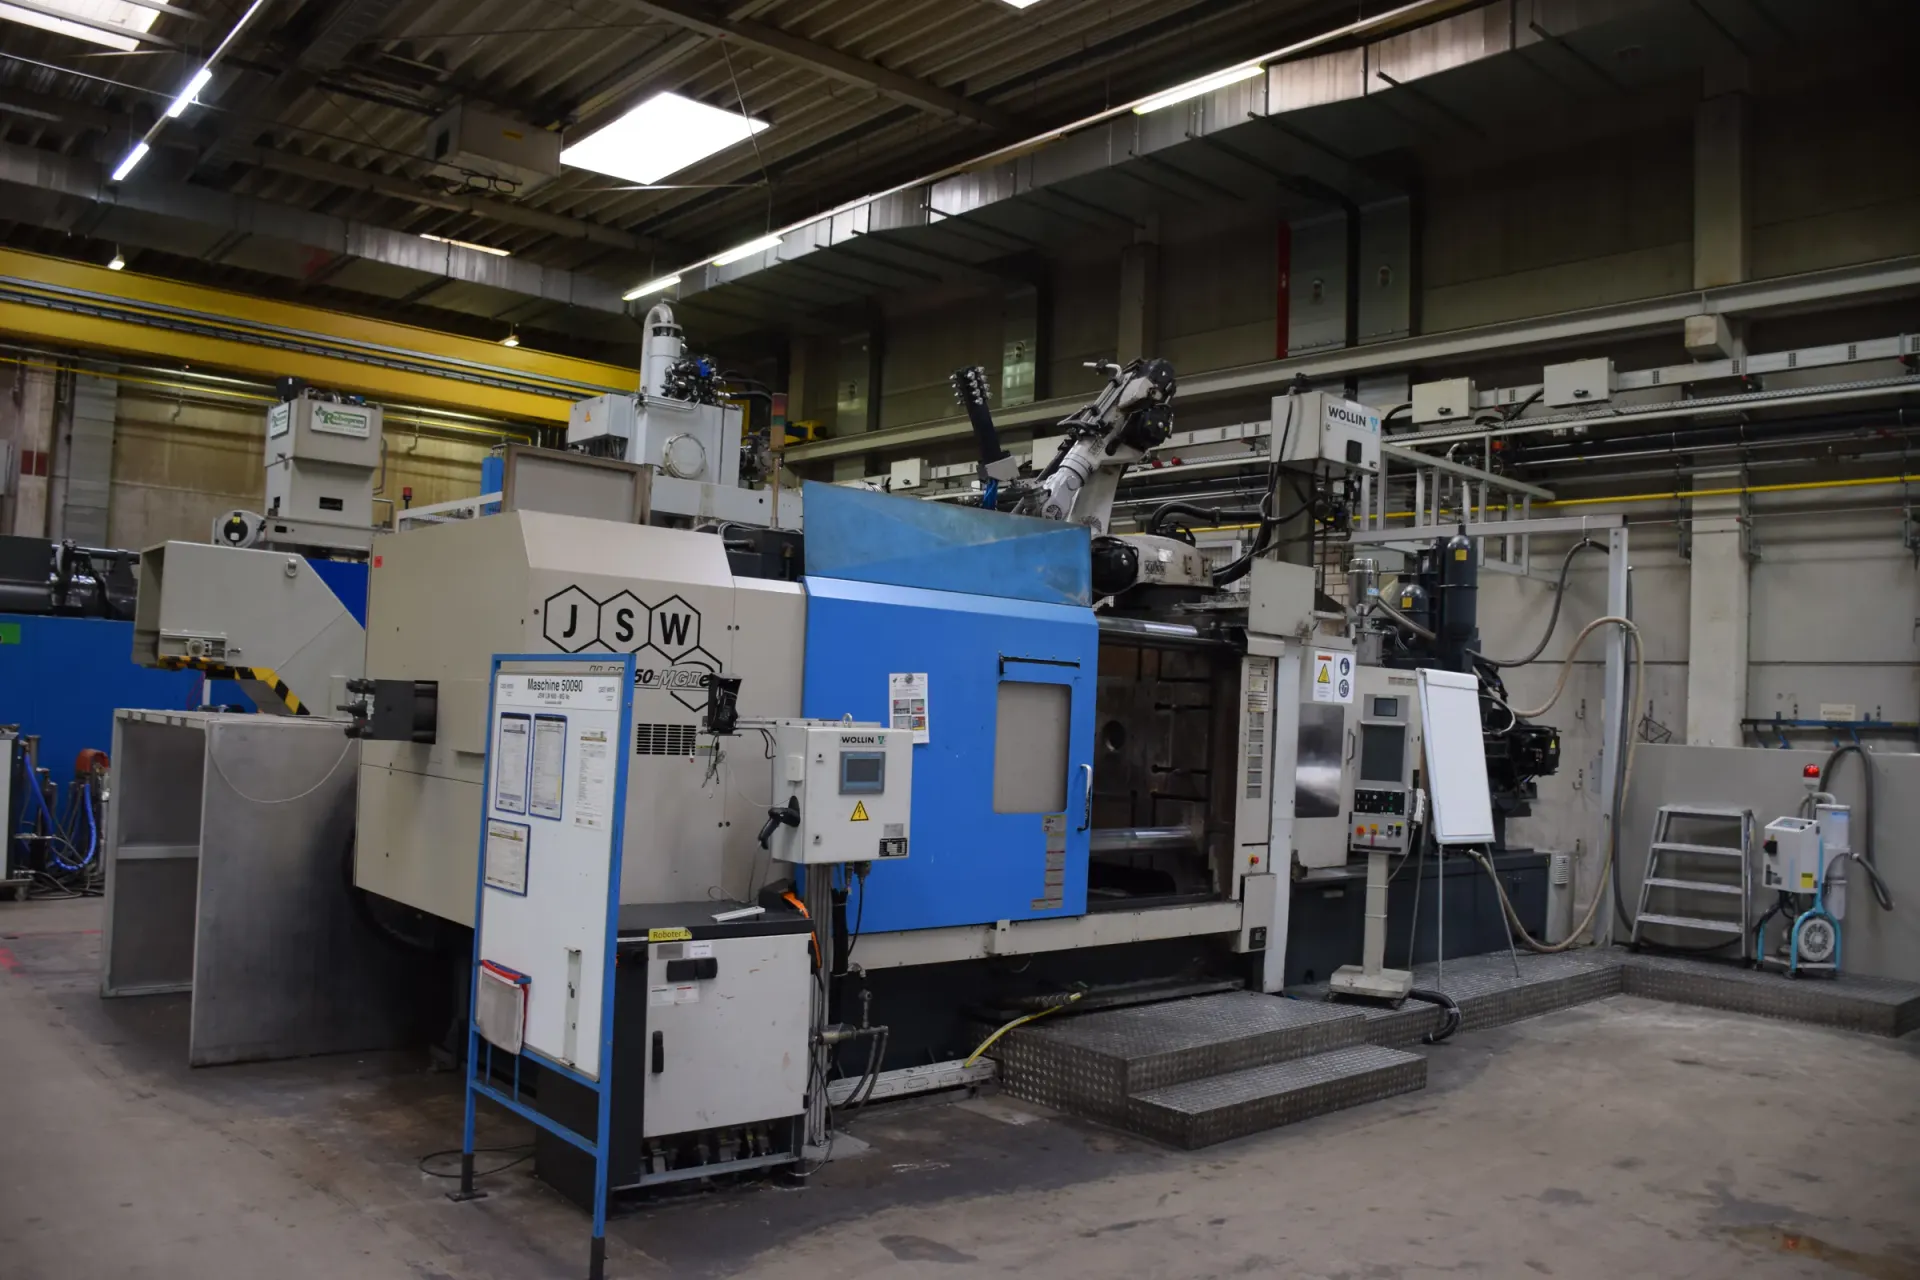
JSW ist der bekannteste Hersteller von Thixomolding-Maschinen. Laut Website (abgerufen am 6. November 2026) umfasst die JLM-MGIIe-Serie der dritten Generation die Modelle JLM280-MGIIe, JLM650-MGIIe, JLM850-MGIIe, JLM1300-MGIIeL, JLM1800-MGIIeL und JLM3000-MGIIeL. JSW nennt eine maximale Einspritzgeschwindigkeit von 5 m/s im Trockenlauf (Herstellerangabe).
Im Mai 2026 kündigte JSW die JLM1800-MGIIeL mit 17.700 kN Schließkraft und einem maximalen Schussgewicht von über 5 kg an; die JLM3000-MGIIeL mit 3.000 Tonnen (29.400 kN) kam im Dezember 2022 auf den Markt. Als typische Anwendungen nennt JSW Rahmen für Fahrzeugdisplays und Teile der Unterhaltungselektronik (Herstellerangaben). FISS hatte in der Vergangenheit gebrauchte JSW-Thixomolding-Maschinen im Angebot; mehr auf der JSW-Herstellerseite.
Eine gebrauchte Thixomolding-Maschine prüfen
Eine gebrauchte Thixomolding-Maschine verbindet die Schließeinheit einer Spritzgießmaschine mit einer heißen, hoch belasteten Spritzeinheit. Neben den allgemeinen Punkten der technischen Checkliste für gebrauchte Druckgussmaschinen sind diese Prüfungen spezifisch:
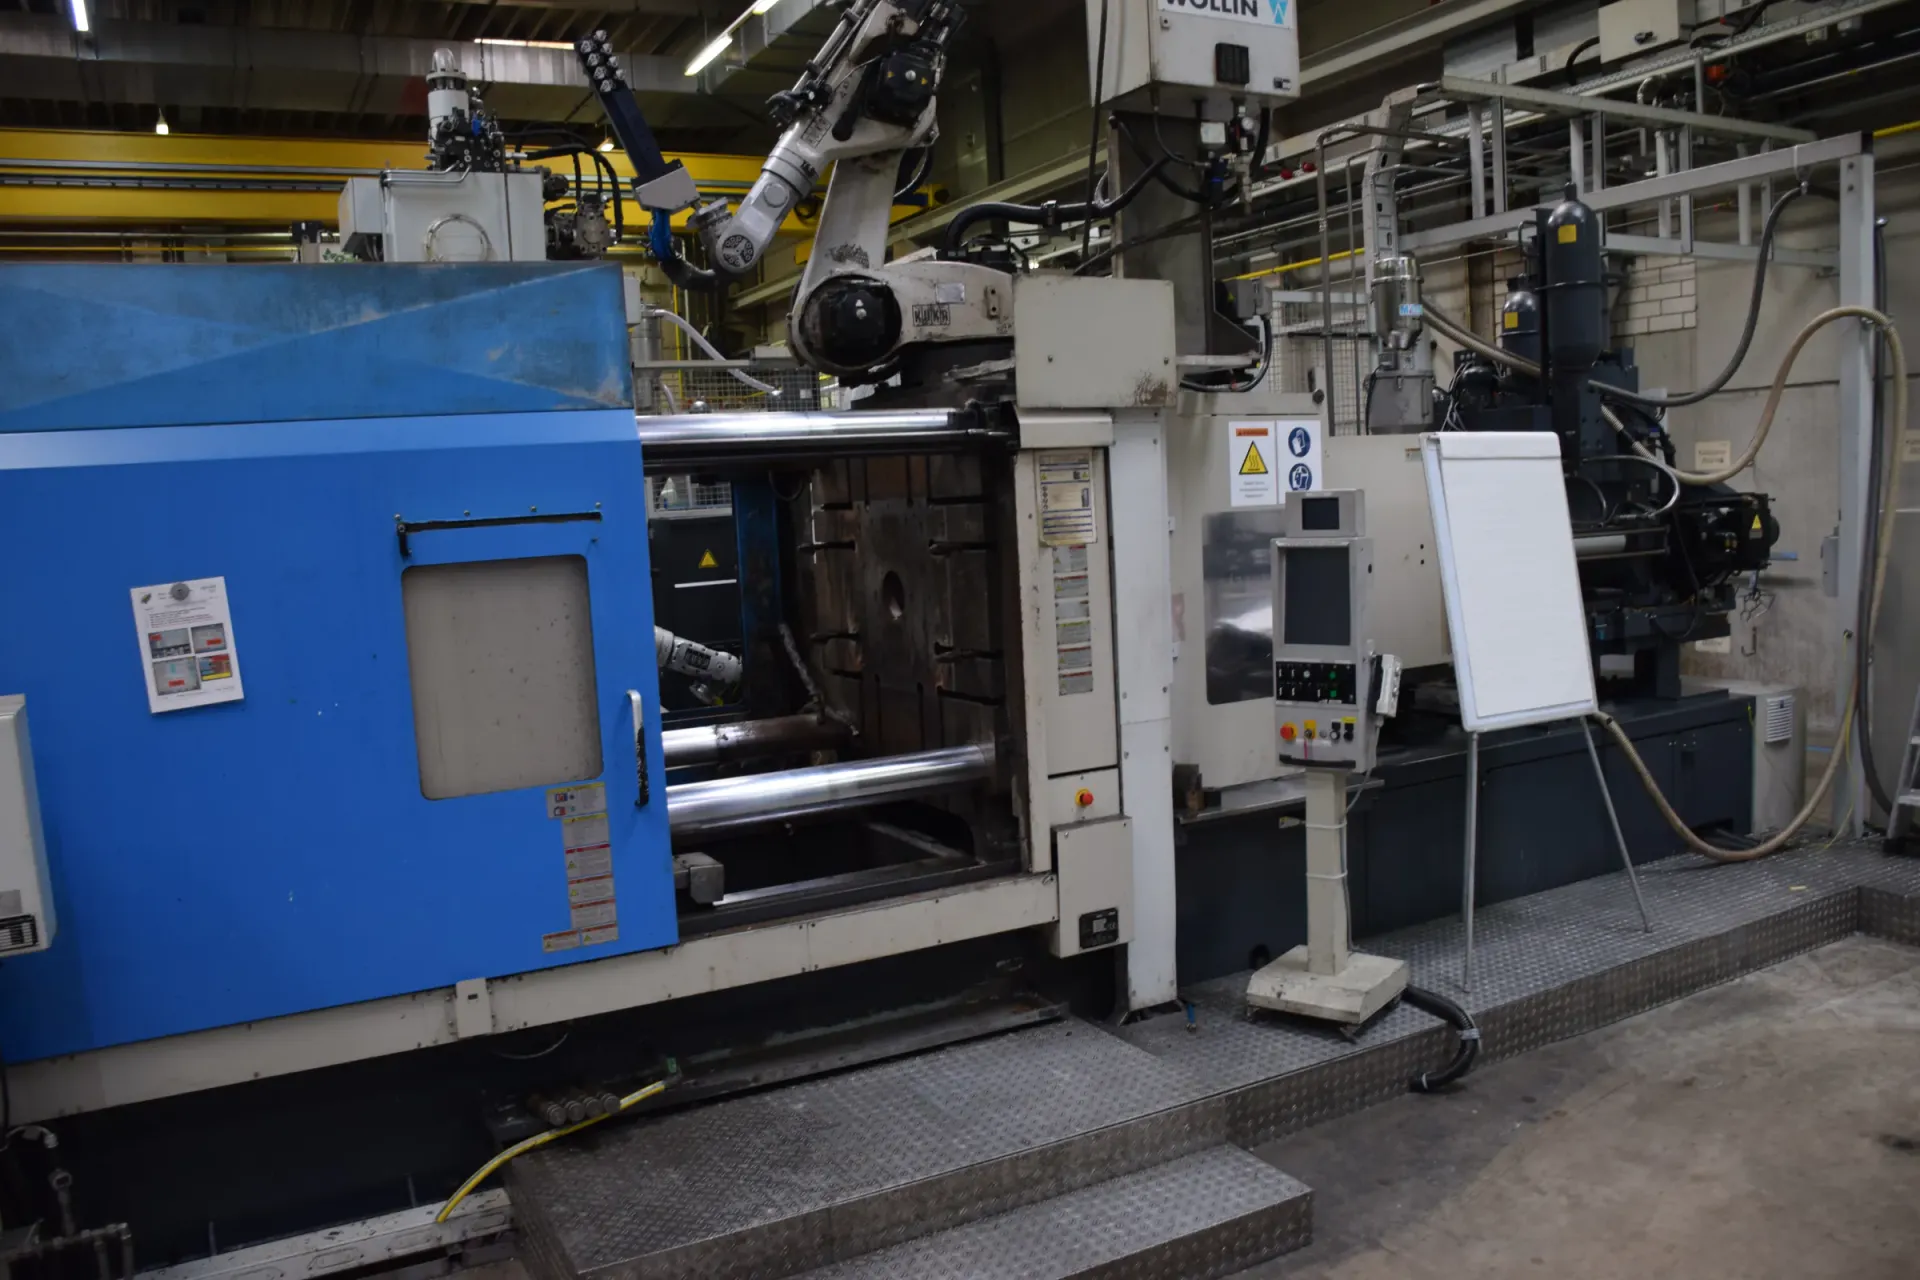
- Zustand, Verschleiß und Wartungshistorie von Schnecke, Zylinder, Rückströmsperre und Düse
- Heizzonen, Thermoelemente und Temperaturregelung des Zylinders
- Argonversorgung, Einzug und Granulatdosierung
- Spritzeinheit: Speicher, Ventile und erreichte Einspritzgeschwindigkeit
- Steuerungsgeneration, Software und Ersatzteilversorgung durch den Hersteller
- Schusszähler, Wartungsunterlagen und verarbeitete Legierungen
- Brandschutz und Granulatlagerung am neuen Standort
Schnecke und Zylinder sind teure Verschleißteile; ein Angebot für den Austausch gehört in die Kalkulation. Wo möglich, zeigt ein Probelauf mit einem bekannten Werkzeug mehr als jedes Datenblatt.
Wann Thixomolding der bessere Weg ist
Thixomolding eignet sich für dünnwandige, präzise Magnesiumteile, wenn ein Betrieb offene Schmelze und Schutzgas vermeiden will. Der Warmkammer-Druckguss bleibt für viele Magnesiumteile der etablierte Weg, mit Standardmasseln und eigenem Schmelzbetrieb. Die Entscheidung hängt von Bauteilgröße, Legierung, Qualitätsanforderungen, Materialkosten und vorhandener Infrastruktur ab.
Fragen zum Thixomolding
Ist Thixomolding dasselbe wie Magnesiumdruckguss?
Nein. Im Druckguss wird Magnesium im Ofen geschmolzen und flüssig eingespritzt. Beim Thixomolding wird Magnesiumgranulat in einem Schneckenzylinder erhitzt und als teilflüssiger Slurry eingespritzt, ohne Schmelzofen.
Lässt sich Aluminium thixomolden?
Thixomolding wird praktisch für Magnesiumlegierungen eingesetzt. Laut Light Metal Age reagiert flüssiges Aluminium mit Stahl und würde die Schnecke angreifen, weshalb Magnesium bevorzugt wird.
Braucht Thixomolding Schutzgas?
Thixomolding braucht kein Schutzgas über einer offenen Schmelze, weil es keinen Schmelzofen gibt. Der Zylinder wird mit einem Inertgas geschützt, meist Argon.
Wer baut Thixomolding-Maschinen?
JSW (Japan Steel Works) ist der bekannteste Hersteller, mit der JLM-MGIIe-Serie. Auch Husky hat die Technologie lizenziert, zudem gibt es neuere teilflüssige Konzepte auf Basis von Druckgießmaschinen.
Welche Magnesiumlegierungen werden beim Thixomolding verarbeitet?
Verbreitet sind AZ91D und AM60B. AZ91D bietet höhere Festigkeit, AM60B mehr Duktilität, weil es mehr α-Mg und weniger β-Phase enthält. Welche weiteren Legierungen eine Maschine verarbeiten kann, gibt der Maschinenhersteller an.
Ist Thixomolding wirtschaftlicher als Magnesium-Druckguss?
Das hängt vom Bauteil ab. Thixomolding spart Schmelzofen und Schutzgas über der Schmelze, verlangt aber Granulat, Argon und teure Verschleißteile. Eine Teilekosten-Rechnung mit Material, Ausbringung, Energie, Verschleiß und Ausschuss zeigt, welcher Weg günstiger ist.
Gebrauchte Warmkammer- und Magnesiummaschinen von FISS.
Ob Warmkammer-Druckguss oder Thixomolding: FISS liefert gebrauchte Maschinen und hilft Ihnen, die Optionen für Ihre Magnesiumteile zu vergleichen.
Quellen
The Japan Steel Works, Ltd.: Magnesium injection molding machine (Produktseite: What is THIXOMOLDING?, Merkmale, Baureihe), jsw.co.jp, abgerufen am 6. November 2026.
The Japan Steel Works, Ltd.: Launch of the JLM1800-MGIIeL: A High-Capacity Magnesium Injection Molding Machine, Pressemitteilung, Mai 2026; sowie Launch of JLM3000-MGIIeL ultra large size magnesium injection molding machine, 2023, abgerufen am 6. November 2026.
F. Czerwinski, D. Kadak (Husky Injection Molding Systems): Process for injection molding semi-solid alloys, US-Patent 7,469,738 B2, 2008.
M. Zirps: How Thixomolding is Redefining Electric Vehicle Production, Light Metal Age, Januar 2024, abgerufen am 6. November 2026.
US EPA: Magnesium Industry – SF6 Emission Reduction Partnership, epa.gov, abgerufen am 6. November 2026.
Wikipedia: Semi-solid metal casting (Überblick Thixocasting und Rheocasting), abgerufen am 6. November 2026.
FISS Machines: Aluminium, Zink oder Magnesium? und Kaltkammer oder Warmkammer?, fiss-machines.de, abgerufen am 6. November 2026.
H. A. Patel, D. L. Chen, S. D. Bhole, K. Sadayappan: Microstructure and tensile properties of thixomolded magnesium alloys, Journal of Alloys and Compounds 496 (2010), S. 140–148.
FISS Machines: Temperierung im Druckguss, Hydraulik der Druckgießmaschine, Röntgenprüfung und CT von Druckgussteilen, Schussgewicht und Gießvolumen, fiss-machines.de, abgerufen am 19. November 2026.
Fotos: FISS Machines, Aufnahmen einer Thixomolding-Zelle mit JSW JLM650-MGIIe (2026).
