



Röntgen- und CT-Prüfung von Druckgussteilen: Verfahren, Normen und Grenzen
Ein Druckgussteil kann einwandfrei aussehen und trotzdem Poren in einer Dichtfläche oder einer tragenden Rippe enthalten. Röntgenverfahren machen das Innere zerstörungsfrei sichtbar. Ob das 2D-Bild im Fertigungstakt oder der CT-Scan im Labor passt, hängt von Fragestellung, Bauteil und vereinbarten Annahmekriterien ab.
Wie werden Druckgussteile mit Röntgenstrahlen geprüft?
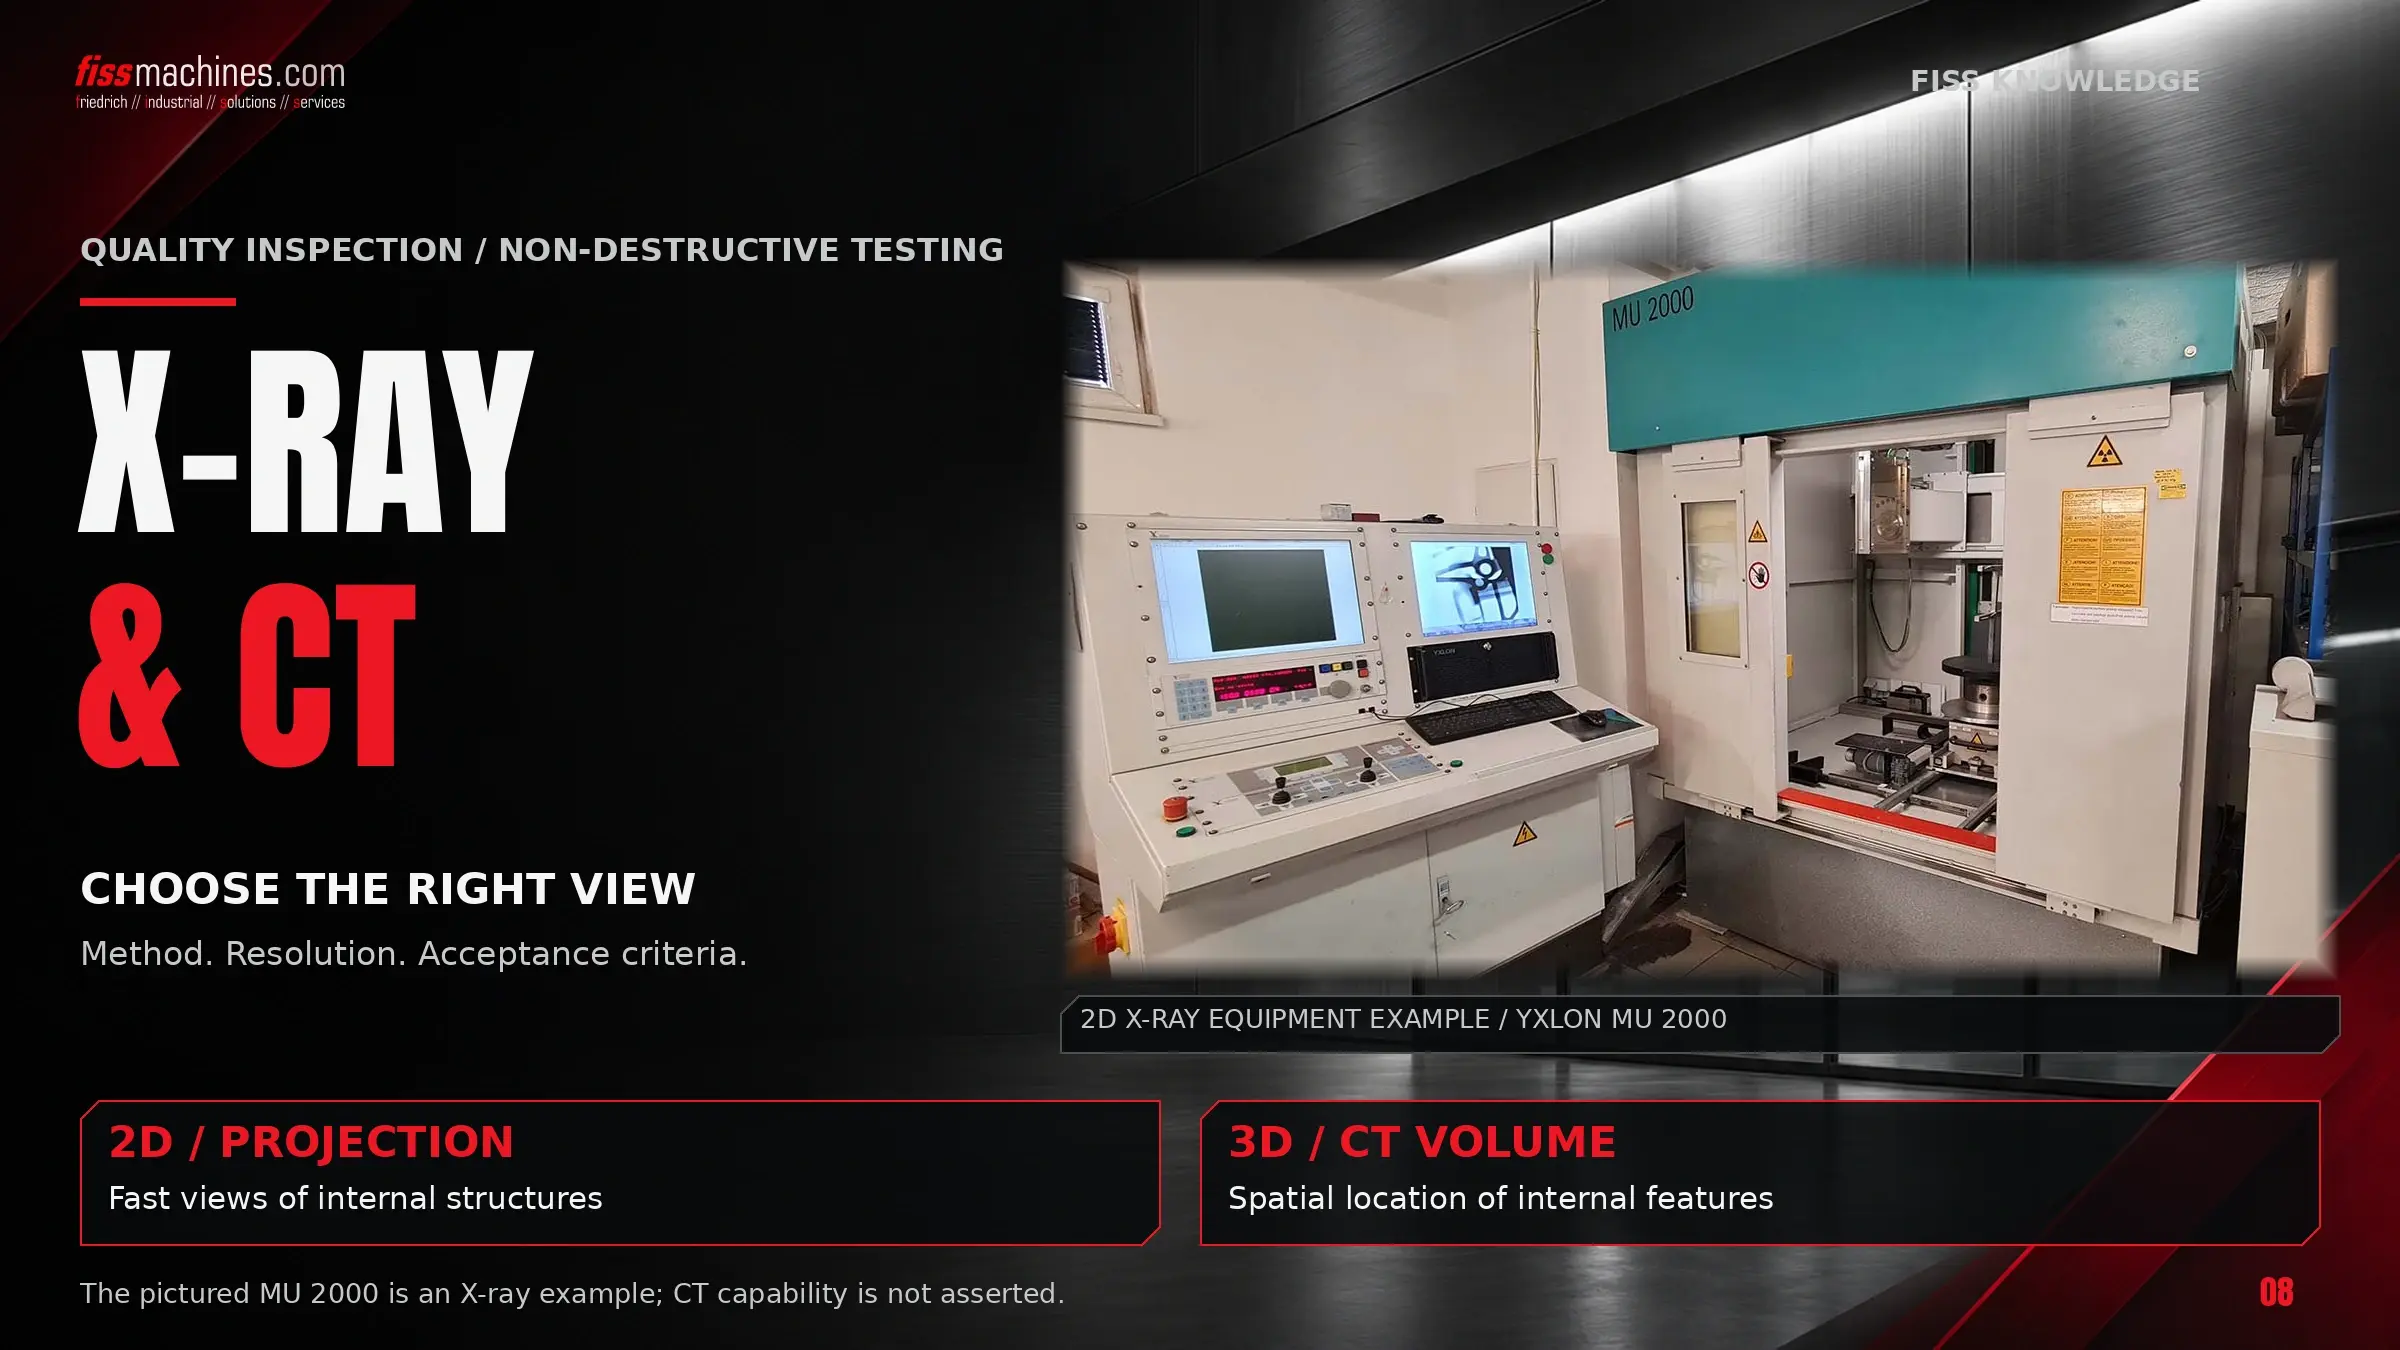
Die Röntgenprüfung von Druckguss nutzt die unterschiedliche Schwächung der Strahlung durch dichtes Metall und durch Hohlräume: Poren, Lunker und Einschlüsse erscheinen als Kontrastunterschiede. In der Fertigung liefert die Radioskopie mit Digitaldetektoren 2D-Echtzeitbilder, oft mit automatischer Fehlererkennung. Die industrielle Computertomographie (CT) zeigt Lage, Größe und Volumen jedes Defekts in 3D, braucht aber deutlich mehr Zeit pro Teil.
Normen wie ASTM E505 oder die BDG-Richtlinien schaffen eine gemeinsame Sprache für Fehlerarten und Schweregrade. Was bei einem Bauteil zulässig ist, vereinbaren Kunde und Gießerei.
Drei Verfahren, drei typische Einsatzbereiche
Die Strahlung durchdringt das Bauteil, ein Detektor oder Film erfasst, wie viel ankommt – wo Metall fehlt, kommt mehr durch. Die Verfahren unterscheiden sich in der Bildaufnahme und darin, ob eine Projektion oder ein Volumen entsteht.
Radioskopie
Livebild auf dem Digitaldetektor, Bauteil per Manipulator bewegt. Schnell genug für die 100-%-Prüfung im Takt.
Film- und Digitalradiographie
Einzelaufnahmen auf Film, Speicherfolie (CR) oder Flachdetektor (DDA), vor allem für Stichproben und Dokumentation.
Computertomographie
Viele Projektionen werden zu einem Volumen rekonstruiert: genaue Lage und Größe von Defekten, dazu Geometrie.
Röntgen und CT finden innere Fehler, erklären sie aber nicht; die Ursachen behandelt der Beitrag Druckgussfehler erklärt.
Radioskopie und Radiographie: der Blick in 2D
Bei der Radioskopie wird das Gussteil zwischen Röntgenröhre und Flachdetektor bewegt; Prüfer oder Software bewerten Livebilder aus festgelegten Blickrichtungen. Für eine seiner Anlagen für große Strukturgussteile nennt ZEISS etwa 3 bis 3,5 Sekunden pro Ansicht (Herstellerangabe); die Zeit pro Teil hängt von der Zahl der Ansichten ab.
Die Radiographie erzeugt Einzelaufnahmen – auf Film, zunehmend auf Speicherfolien oder digitalen Flachdetektoren. Für Gussstücke regelt EN 12681-1 die Filmtechnik und EN 12681-2 Digitaldetektoren, mit dem Ziel einer filmgleichen Empfindlichkeit.
Industrielle CT: Voxelgröße, Bauteilgröße und Scanzeit
Bei der CT dreht sich das Bauteil, während der Detektor viele Projektionen aufnimmt; daraus wird ein Volumen aus Voxeln rekonstruiert. Muss das ganze Teil ins Messfeld passen, entspricht die Voxelgröße ungefähr der gescannten Breite geteilt durch die Zahl der Detektorpixel. Große Teile bedeuten gröbere Voxel – es sei denn, nur ein Teilbereich wird mit höherer Vergrößerung gescannt.
| Gescannte Breite | Ca. Voxelgröße* | Typischer Einsatz |
|---|---|---|
| 30 mm (Probe, Ausschnitt) | ≈ 0,01 mm | Detaillierte Porenanalyse, Ausschnitte aus größeren Teilen |
| 150 mm (Gehäuse, Halter) | ≈ 0,05 mm | Porositätsanalyse und Soll-Ist-Vergleich ganzer Bauteile |
| 400 mm (großes Gehäuse) | ≈ 0,13 mm | Größere Defekte, Übersichtsscans, Erstmusterprüfung |
*Veranschaulichende Abschätzung für einen Detektor mit etwa 3.000 Pixeln Breite; reale Werte hängen von Anlage, Scanmodus und Werkstoff ab. Eine Pore muss mehrere Voxel umfassen, um sicher vermessen zu werden – die kleinste relevante Porengröße daher vor dem Scan festlegen.
- Porositätsanalyse: Volumen, Größe, Form und Lage jeder Pore je Bauteilbereich
- Soll-Ist-Vergleich: Scan gegen CAD-Modell, auch an Innenkonturen
- Wanddickenanalyse: dünne Stellen und Kernversatz in Gehäusen und Kanälen
- Grenzen: Scan und Auswertung von Minuten bis Stunden, Artefakte bei großen Teilen, hohe Kosten
Inline-Prüfung oder Stichprobe?
Die Wahl hängt vom Bauteilrisiko und von der Taktzeit der Zelle ab. Viele Betriebe kombinieren schnelle 2D-Prüfung in der Linie mit CT im Labor für Prozessqualifizierung und Ursachenanalyse.
| Kriterium | Inline-/At-line-Radioskopie | Offline-Stichprobe (2D oder CT) |
|---|---|---|
| Abdeckung | Bis zu 100 % der Teile, definierte Zonen | Ausgewählte Teile je Schicht, Charge oder Werkzeugwechsel |
| Auswertung | Automatische Fehlererkennung (ADR) oder Prüfer | Prüfer, CT-Auswertesoftware |
| Information | i. O./n. i. O. je Ansicht, Fehleranzeige | Genaue Defektgeometrie, Trends, Ursache |
| Hauptgrenze | Muss mit dem Zellentakt mithalten | Fehler zwischen den Stichproben bleiben unentdeckt |
Die automatische Fehlererkennung bewertet Bilder nach gelernten oder regelbasierten Kriterien. Sie muss mit echten Gut- und Schlechtteilen eingelernt und regelmäßig auf Pseudofehler und Durchschlupf geprüft werden. Wird jedes Ergebnis der Schussnummer zugeordnet, lässt es sich mit den Gießkurven vergleichen; wie Sortierung und Kennzeichnung in die Zelle passen, zeigt der Beitrag Automation in der Druckgusszelle.
Welche Normen und Richtlinien sind relevant?
Diese Dokumente werden bei Druckgussteilen häufig herangezogen. Vor der Aufnahme in Zeichnung oder Liefervereinbarung die aktuelle Ausgabe prüfen.
| Dokument | Inhalt | Hinweis |
|---|---|---|
| ASTM E505 | Referenzradiographien für Aluminium- und Magnesium-Druckguss: Fehlerkategorien in vier Schweregraden | Aktuelle Ausgabe E505-22; nur Film, für Digitalbilder ASTM E2973 |
| ASTM E2973 | Digitale Referenzbilder für Aluminium- und Magnesium-Druckguss | Aktuelle Ausgabe E2973-22 |
| EN 12681-1 / -2 | Gießereiwesen – Durchstrahlungsprüfung: Filmtechniken (Teil 1) und Digitaldetektoren (Teil 2) | Ausgaben 2017; Überarbeitung von Teil 1 in Vorbereitung |
| VDG P 201, BDG P 202 | Volumendefizite (Porosität) von NE-Gussstücken, Bewertung im Schliff bzw. Schnittbild | Deutsche Richtlinien, 2D-Bewertung |
| BDG P 203 | Porositätsanalyse von Al-, Mg- und Zn-Gussstücken mit industrieller CT | Erweitert P 201/P 202 auf 3D, Bewertung je Bauteilbereich |
| Reihe ISO 15708 | Durchstrahlungsverfahren für die Computertomographie: Begriffe, Grundlagen, Durchführung, Qualifizierung | Mehrere Teile seit 2024 überarbeitet |
ISO 10893 behandelt Stahlrohre und ist für Druckguss nicht einschlägig.
Annahmekriterien sind Vereinbarungssache
Referenzradiographien zeigen, wie ein Schweregrad aussieht, nicht welcher zulässig ist; ASTM E505 setzt eine Vereinbarung zwischen Besteller und Hersteller voraus. Ein typisches Vorgehen:
Zonen festlegen
Dichtflächen, Gewinde, tragende Querschnitte und Bearbeitungsflächen in der Zeichnung kennzeichnen.
Grenzwerte je Zone
Schweregrad oder bei CT maximale Porengröße, Volumen oder Abstand zur Bearbeitungsfläche.
Verfahren und Umfang
Verfahren, Ansichten oder CT-Auflösung, Häufigkeit und Referenzwerk vereinbaren.
Mit echten Teilen qualifizieren
Mit Teilen aus dem Serienwerkzeug nachweisen, dass das Verfahren die relevanten Fehler findet.
Sitzt Porosität nahe an Bearbeitungsflächen, liegt die Lösung im Prozess: siehe Formfüllung und Vakuum im Druckguss und Schmelzequalität im Aluminiumguss.
Wo Röntgen und CT an ihre Grenzen stoßen
- Wanddicke und Kontrast: Je dicker der Querschnitt, desto schwächer der Kontrast eines Hohlraums.
- Orientierung: Dünne, flächige Risse und Kaltläufe zeigen sich vor allem, wenn der Strahl in ihrer Ebene verläuft.
- Auflösung: Mikroporosität unterhalb der Detektor- oder Voxelauflösung wird übersehen, auch wenn sie die Dichtheit beeinflusst.
- Oberflächenfehler: Fließmarken und Oberflächenkaltläufe findet man besser visuell.
- Kosten und Zeit: CT für jedes Teil ist selten wirtschaftlich.
Das Verfahren passend zur Frage wählen
Die Radioskopie mit automatischer Auswertung prüft viele Teile inline, die Radiographie dokumentiert Stichproben, und die CT beantwortet Detailfragen zu Lage und Größe von Poren und zur Geometrie. Alle drei brauchen vereinbarte Annahmekriterien je Zone, ein qualifiziertes Verfahren – und einen Gießprozess, der Porosität von vornherein gering hält.
Häufige Fragen zur Röntgen- und CT-Prüfung von Druckguss
Was ist der Unterschied zwischen Radiographie und Radioskopie?
Die Radiographie erzeugt Einzelaufnahmen; die Radioskopie liefert Livebilder, während das Bauteil bewegt wird, und eignet sich für die schnelle Prüfung in der Fertigung.
Legt ASTM E505 fest, welche Porosität zulässig ist?
Nein. Sie zeigt Kategorien und Schweregrade; den zulässigen Grad vereinbaren Besteller und Hersteller.
Kann die CT eine Dichtheitsprüfung ersetzen?
Im Allgemeinen nicht. Leckagepfade können kleiner sein als die CT-Auflösung; die Dichtheitsprüfung bleibt der funktionale Nachweis.
Wie klein darf eine Pore sein, damit die CT sie noch erkennt?
Das hängt von der Voxelgröße und damit von der gescannten Größe ab. Eine Pore muss mehrere Voxel umfassen; kleine Teile oder Ausschnitte erlauben eine viel feinere Auflösung.
Druckgussmaschinen von FISS.
Stabile Gussqualität beginnt bei der Maschine. FISS liefert gebrauchte Kaltkammer-Druckgussmaschinen und hilft bei der Wahl der passenden Ausstattung.
Quellen
ASTM International: E505-22 Standard Reference Radiographs for Inspection of Aluminum and Magnesium Die Castings und E2973-22 Digital Reference Images for Inspection of Aluminum and Magnesium Die Castings, Kurzfassungen über store.astm.org und dinmedia.de, abgerufen am 5. November 2026.
CEN: EN 12681-1:2017 Gießereiwesen – Durchstrahlungsprüfung – Teil 1: Filmtechniken und EN 12681-2:2017 Teil 2: Techniken mit digitalen Detektoren, Anwendungsbereich laut Normenkatalogen, abgerufen am 5. November 2026.
ISO: ISO 15708 Zerstörungsfreie Prüfung – Durchstrahlungsverfahren für Computertomographie, Teile 1–4, Katalogeinträge iso.org, abgerufen am 5. November 2026.
VDG/BDG: P 201, P 202 Volumendefizite von Gussstücken aus Aluminium-, Magnesium- und Zinkgusslegierungen (2010) und P 203 (CT-Porositätsanalyse, 2019), nach Angaben von DIN Media, Volume Graphics und QZ Qualität und Zuverlässigkeit 07/2021, abgerufen am 5. November 2026.
ZEISS: 2D X-ray inspection systems und Pressemitteilung ZEISS OMNIA GC 220-180, 2025, zeiss.com, abgerufen am 5. November 2026 (Herstellerangaben).
DGUV: FAQ Röntgenanlage, stationäre (Anzeige und Genehmigung nach Strahlenschutzgesetz), dguv.de, abgerufen am 5. November 2026.
