



Gießbehälter, Düse und Kolben: Die Gießgarnitur der Warmkammer-Druckgießmaschine
Jeder Schuss einer Warmkammer-Druckgießmaschine hängt an drei Bauteilen, die direkt in oder an der Schmelze arbeiten: Gießbehälter, Gießkolben und Düse. Zusammen bilden sie die Gießgarnitur, die im Zink- und Magnesiumdruckguss das Dosieren ersetzt. Ihr Zustand entscheidet darüber, ob Schussgeschwindigkeit, Teilegewicht und Zykluszeit stabil bleiben – und sie gehören bei einer Gebrauchtmaschine zu den ersten Prüfpunkten.
Welche Aufgabe haben Gießbehälter, Kolben und Düse?
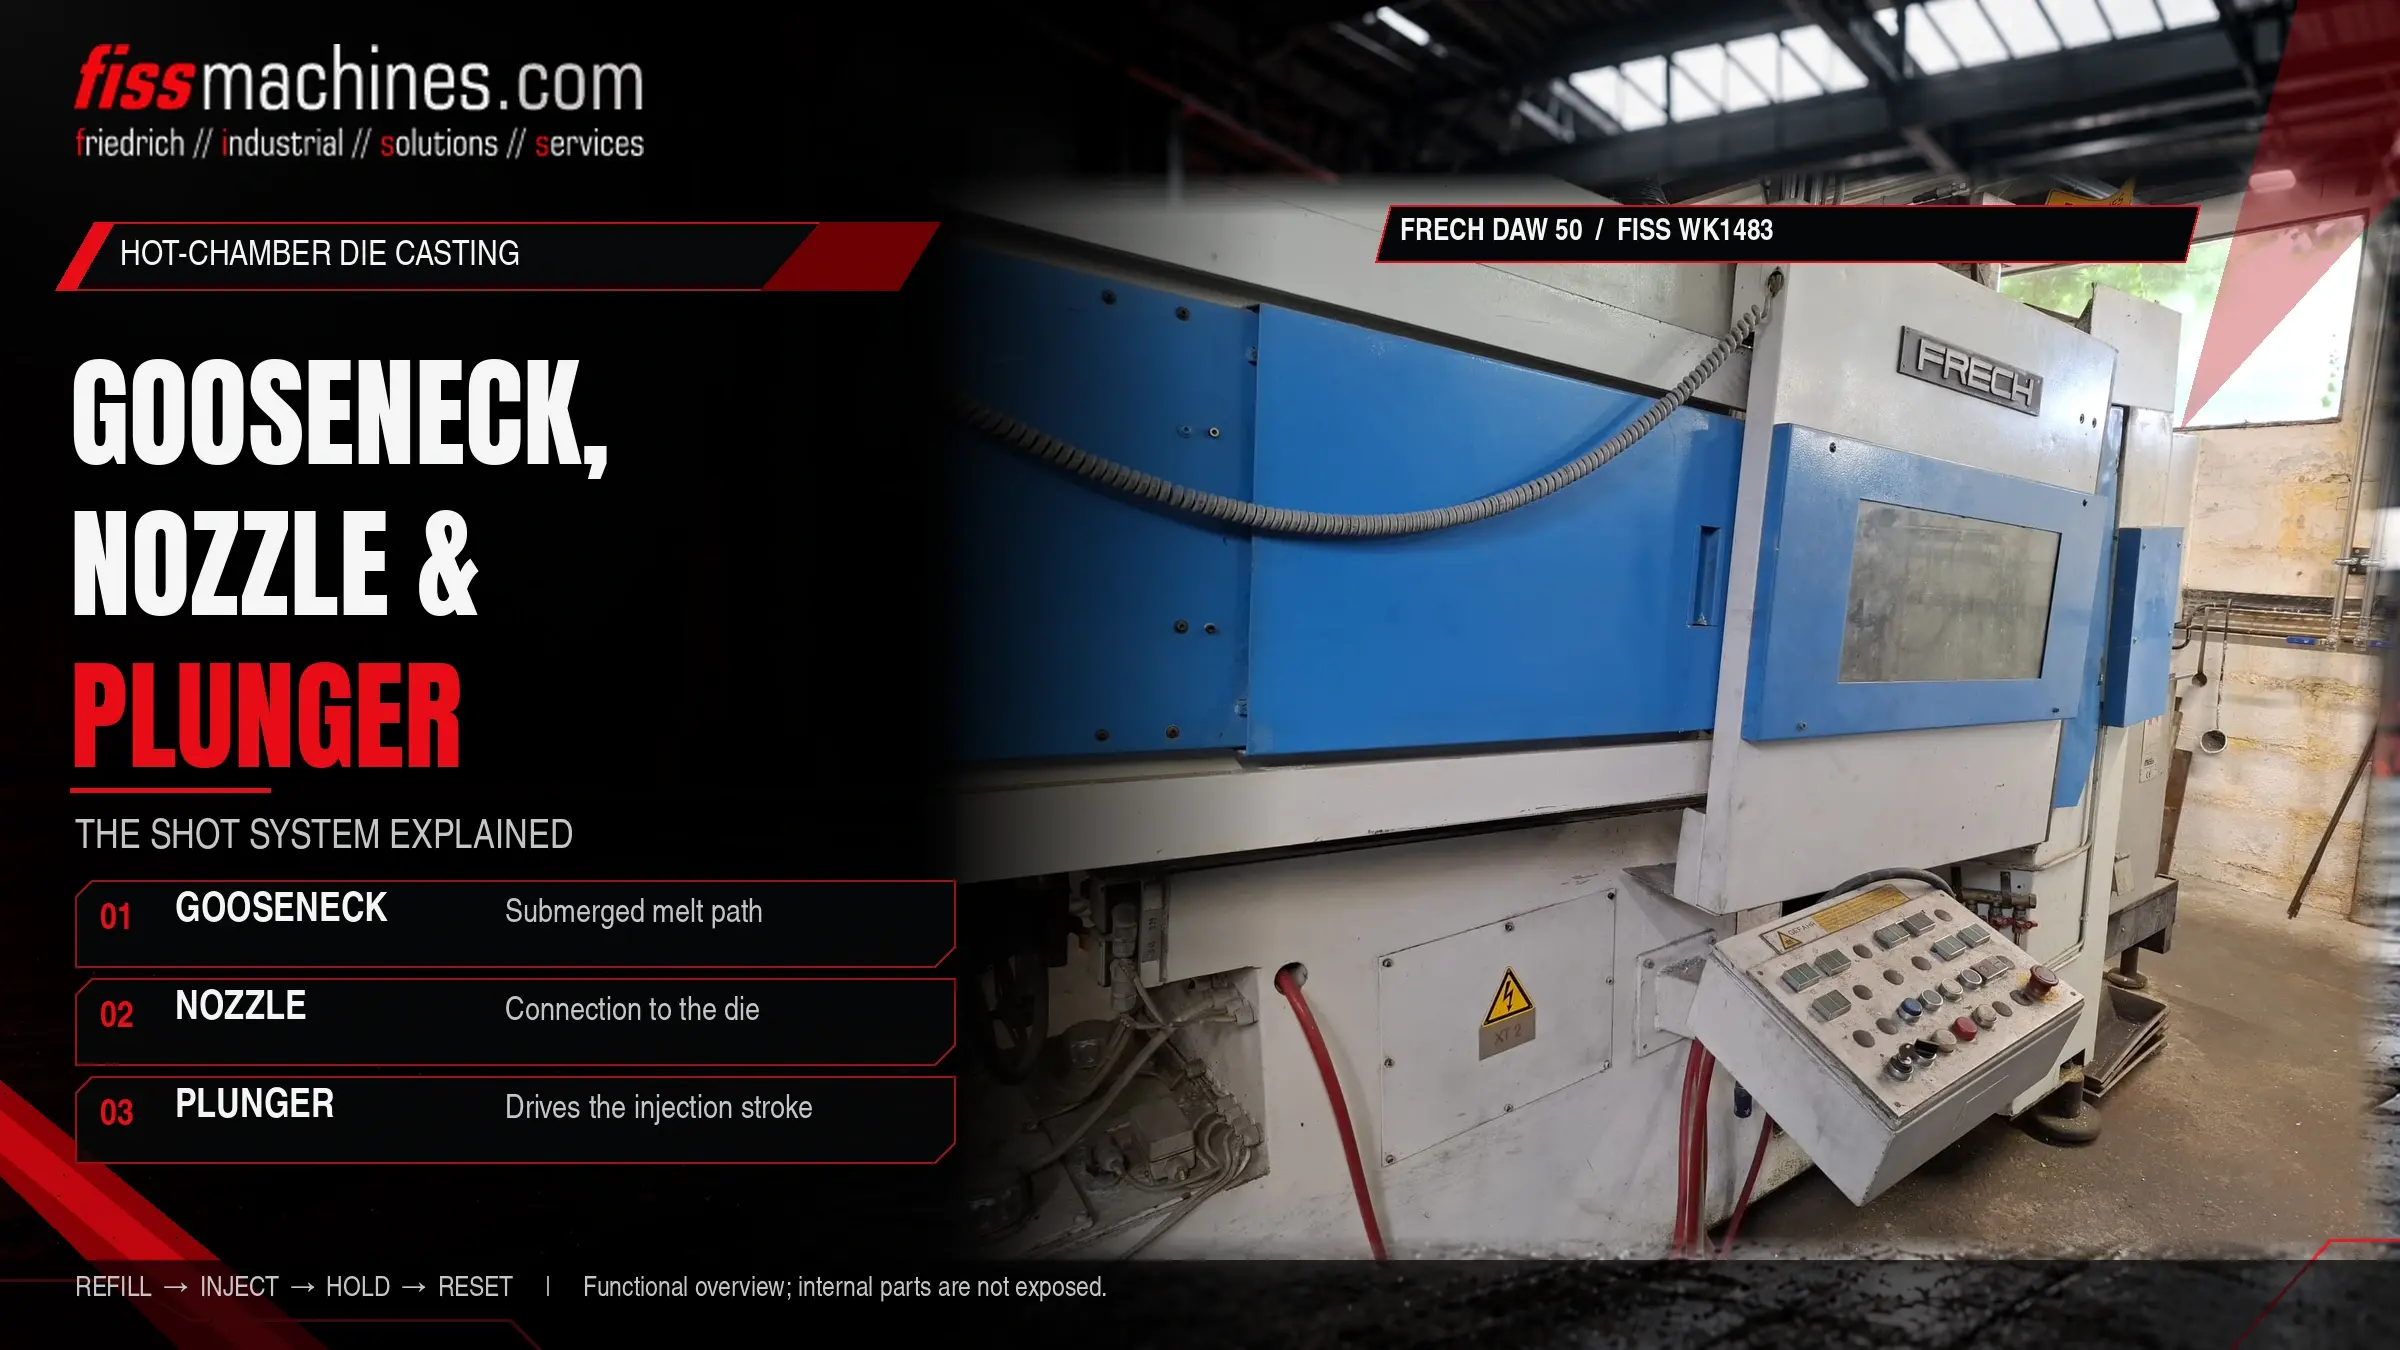
Der Gießbehälter – wegen seiner Form oft „Schwanenhals“ genannt – ist ein gegossener Körper, der in die Schmelze eintaucht. Er enthält den Gießzylinder und einen gebogenen Kanal zur Form. Der Gießkolben bewegt sich im Zylinder: Fährt er zurück, strömt Schmelze durch eine Füllbohrung nach; fährt er nach unten, drückt er das Metall durch den Kanal. Die Düse verbindet den Gießbehälter mit der Angussbuchse der Form und muss beheizt werden, damit das Metall in ihr nicht erstarrt.
Hauptverschleißmechanismen sind der Angriff der Schmelze, der Gleitverschleiß zwischen Kolben und Zylinder sowie die thermische Belastung der Düse. Typische Folgen sind längere Füllzeiten, schwankende Teilegewichte und austretendes Metall an der Düse.
So arbeitet die Gießgarnitur einer Warmkammermaschine
In der Warmkammermaschine ist das Gießsystem Teil des Ofens. Der Gießbehälter steht im Metallbad des Warmhaltetiegels, der Gießzylinder ist also ständig mit flüssigem Metall auf der richtigen Temperatur gefüllt. Ein separates Dosieren zur Maschine wie beim Kaltkammerverfahren entfällt.
Füllen
Bei zurückgefahrenem Kolben ist die Füllbohrung in der Zylinderwand offen, und Schmelze strömt aus dem Bad in den Gießzylinder.
Einpressen
Der Kolben fährt nach unten, verschließt die Füllbohrung und drückt das Metall durch den Kanal des Gießbehälters und die Düse in die geschlossene Form. Der Schuss läuft typischerweise in mehreren Geschwindigkeitsphasen.
Nachdruck und Erstarrung
Der Kolben hält den Druck, während das Gussteil in der Form erstarrt.
Rückhub
Der Kolben fährt in seine Ausgangsstellung zurück. Nicht erstarrtes Metall fließt durch Düse und Gießbehälter zurück, und der Zylinder füllt sich für den nächsten Schuss.
Weil das Füllen mit jedem Rückhub automatisch geschieht, erreichen Warmkammermaschinen kurze Zykluszeiten. Einen grundsätzlichen Vergleich beider Maschinentypen bietet der Beitrag Kaltkammer oder Warmkammer?.
Die drei Bauteile der Gießgarnitur
Schmelzeraum und Kanal
Aus eisenbasiertem Werkstoff gefertigt. Er nimmt den Gießzylinder und den Steigkanal zur Düse auf. Manche Bauarten haben eine austauschbare Buchse in der Zylinderbohrung, sodass der Körper aufgearbeitet statt ersetzt werden kann.
Kolben mit Kolbenringen
Angetrieben vom Hydraulikzylinder oberhalb des Bades. Kolbenringe dichten gegen die Zylinderwand ab. Mit zunehmendem Verschleiß von Ringen und Bohrung strömt mehr Metall am Kolben vorbei, und weniger vom Hub kommt in der Form an.
Beheizte Verbindung zur Form
Liegt an der Angussbuchse der festen Formhälfte an. Je nach Bauart wird sie mit Gasbrennern oder elektrisch beheizt, denn das Metall in ihr darf zwischen zwei Schüssen nicht erstarren.
Die Bauteile sind aufeinander und auf die Maschine abgestimmt: Kolbendurchmesser, Zylinderbohrung, Geometrie des Gießbehälters und Düsenlänge bestimmen das verfügbare Schussvolumen und den Druck auf das Metall. Wer eines davon ändert, ändert den Prozess.
Wo die Gießgarnitur verschleißt – und woran man es erkennt
Die Gießgarnitur arbeitet dauerhaft auf Schmelzetemperatur. Drei Mechanismen dominieren: Erosion und chemischer Angriff von Bohrung und Kanal durch die Schmelze, Gleitverschleiß zwischen Kolbenringen und Zylinder sowie die thermische Belastung der Düse, die von außen beheizt und an der Kontaktstelle zur Form gekühlt wird.
| Symptom | Mögliche Ursache | Was prüfen? |
|---|---|---|
| Füllzeit steigt, Schussgeschwindigkeit sinkt | Verschlissene Kolbenringe oder Zylinderbohrung, Metall strömt am Kolben vorbei | Gießkurve, Zustand der Ringe, Bohrungsdurchmesser |
| Teilegewicht schwankt | Leckage am Kolben, schwankender Badspiegel | Ringzustand, Badspiegelregelung, Massebeschickung |
| Metall tritt an der Düsenspitze aus | Beschädigter Sitz an Düse oder Angussbuchse, zu geringe Düsenanlage | Düsenspitze, Angussbuchse, Ausrichtung der Düse |
| Metall erstarrt in der Düse | Düsenbeheizung zu schwach oder ausgefallen | Brenner oder Heizung, Temperaturfühler, Einstellungen |
| Mehr Kaltfließstellen oder Porosität | Schmelze- oder Düsentemperatur zu niedrig, instabiler Schuss | Temperaturen, Schussprofil, Formtemperatur |
Zink, Magnesium – und warum Aluminium anders ist
Zink ist der klassische Werkstoff für die Warmkammer. Gängige Zinkdruckgusslegierungen schmelzen bei niedrigen Temperaturen – das Datenblatt von Nyrstar nennt für ZAMAK 3 einen Schmelzbereich von 381–387 °C –, was die thermische Belastung der Gießgarnitur in Grenzen hält.
Magnesium lässt sich ebenfalls auf Warmkammermaschinen vergießen, allerdings bei deutlich höheren Temperaturen und mit eigenen Anforderungen an Schmelzeschutz und Sicherheit. Magnesiummaschinen sind deshalb für diesen Zweck gebaut; im FISS-Bestand finden sich etwa eigens dafür ausgelegte Frech-DAM-Magnesium-Warmkammermaschinen neben Frech-DAW-Maschinen für Zink.
Aluminium greift eisenbasierte Werkstoffe bei Gießtemperatur stark an. Übliche Aluminiumlegierungen werden daher auf Kaltkammermaschinen vergossen; Warmkammerverfahren für Aluminium gibt es nur als Speziallösungen für Kleinteile. Mehr zu den Werkstoffen im Beitrag Aluminium, Zink oder Magnesium?
So bleibt die Gießgarnitur stabil
Intervalle für Ringwechsel, Prüfung des Gießbehälters und Düsentausch hängen von Legierung, Taktzahl und Maschinenbauart ab; maßgeblich ist die Dokumentation des Herstellers. Im Alltag haben sich folgende Punkte bewährt:
- Düsentemperatur und Funktion der Beheizung laufend überwachen, nicht erst nach einer Störung
- Düsenspitze und Sitz der Angussbuchse bei jedem Formwechsel prüfen
- Kolbenringwechsel zusammen mit dem Schusszählerstand dokumentieren
- Badspiegel konstant halten – eine automatische Massebeschickung hilft
- Krätze regelmäßig entfernen – verunreinigte Schmelze verkürzt die Lebensdauer von Zylinder, Buchse und Kolben
- Einen abgestimmten Ersatzsatz (Gießbehälter, Kolben, Düse) vorhalten, um Stillstände zu verkürzen
- Ersatzteile vor dem Einsetzen ins Bad nach Herstellervorgabe vorwärmen
Peripherie wie Massebeschickungsanlagen, Entnahmegeräte und Formsprühanlagen findet sich unter Automation für den Warmkammer-Druckguss.
Worauf es bei einer gebrauchten Warmkammermaschine ankommt
Bei einer gebrauchten Warmkammermaschine verrät die Gießgarnitur viel über die Vorgeschichte der Maschine und über anstehende Kosten. Vor dem Kauf sollte Folgendes geklärt sein:
- Ist der Gießbehälter enthalten, und in welchem Zustand sind Bohrung, Kanal und Sitz?
- Kolbendurchmesser und verfügbares Schussvolumen für die eigenen Teile
- Welche Legierung wurde vergossen? Zink- und Magnesiummaschinen sind ohne Umbau nicht austauschbar.
- Art und Zustand der Düsenbeheizung
- Ofen bzw. Warmhaltetiegel: Bauart, Beheizung, Zustand der Zustellung
- Gibt es Ersatzsätze, Zeichnungen oder Teilenummern für die Gießgarnitur?
Aktuelle Maschinen finden Sie unter gebrauchte Warmkammer-Druckgussmaschinen. Einen allgemeinen Prüfleitfaden bietet der Beitrag Gebrauchte Druckgussmaschine kaufen: Die technische Checkliste.
Kleine Bauteile, große Wirkung
Gießbehälter, Kolben und Düse sind kompakte Bauteile, bestimmen aber, wie zuverlässig eine Warmkammermaschine die Form füllt. Verschleiß entwickelt sich schleichend und zeigt sich in Füllzeiten, Teilegewichten und Leckagen. Wer diese Signale überwacht, Temperaturen stabil hält und einen Ersatzsatz vorhält, reduziert ungeplante Stillstände.
Beim Kauf einer Gebrauchtmaschine ist die Gießgarnitur ein guter Indikator dafür, wie die Maschine betrieben wurde – und ein Kostenposten, der in jede Kalkulation gehört.
Fragen zur Gießgarnitur der Warmkammermaschine
Was ist ein Gießbehälter im Druckguss?
Der Gießbehälter, auch Schwanenhals genannt, ist der gegossene Grundkörper der Warmkammer-Gießgarnitur. Er steht in der Schmelze, enthält den Gießzylinder und führt das Metall über einen gebogenen Kanal zur Düse.
Warum muss die Düse beheizt werden?
Zwischen zwei Schüssen bleibt Metall in der Düse. Ohne Beheizung würde es erstarren und den nächsten Schuss blockieren. Zu viel Wärme erhöht dagegen den Verschleiß und kann zu Leckagen führen, deshalb muss die Temperatur geregelt werden.
Wie oft müssen Kolbenringe gewechselt werden?
Ein allgemeingültiges Intervall gibt es nicht. Es hängt von Legierung, Taktzahl, Reinheit der Schmelze und Maschinenbauart ab. Herstellervorgaben, Schusszählerstände und der Verlauf der Füllzeit geben die verlässlichste Orientierung.
Kann eine Zink-Warmkammermaschine Magnesium vergießen?
Nicht ohne Weiteres. Magnesium erfordert höhere Temperaturen, eine passende Gießgarnitur und ein eigenes Sicherheits- und Schmelzeschutzkonzept. Maschinen sind in der Regel für einen der beiden Werkstoffe ausgelegt.
Warmkammermaschinen und Zubehör von FISS.
FISS liefert gebrauchte Warmkammer-Druckgießmaschinen für Zink und Magnesium einschließlich Peripherie. Ist keine passende Maschine im Bestand, sucht FISS gezielt nach Ihren Anforderungen.
Quellen
Dynacast: Hot-Chamber Die Casting – Verfahrensbeschreibung und Werkstoffspektrum, dynacast.com.
Nyrstar: Technical Data Sheet ZAMAK (Overpelt), Schmelzbereich ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: Gießbehälter für Warmkammermaschinen mit austauschbaren Buchsen (Ausstellerinformation EUROGUSS).
US-Patent 6,945,308 B1, Hot chamber die casting: eisenbasierter Gießbehälter, austauschbare Buchse, Einfluss von Krätze auf die Lebensdauer.
US-Patent 4,593,741, Die casting apparatus: elektrisch beheizte Düse und beheizter Kanal im Gießbehälter.
FISS Machines: Bestand gebrauchter Warmkammer-Druckgießmaschinen (Frech DAW, Frech DAM), fiss-machines.de, abgerufen am 29. Oktober 2026.
