



Gebrauchte Druckgussmaschine kaufen: Die technische Checkliste
Eine gebrauchte Druckgießmaschine kann ein wirtschaftlicher Weg sein, Kapazität aufzubauen oder eine alternde Zelle zu ersetzen. Ob sich der Kauf lohnt, entscheidet weniger das Baujahr als der technische Zustand, die Eignung für die geplanten Gussteile und der Aufwand für Verlagerung und Wiederinbetriebnahme. Diese Checkliste ordnet die Prüfung von den Anforderungen bis zum Probelauf.
Was sollte vor dem Kauf geprüft werden?
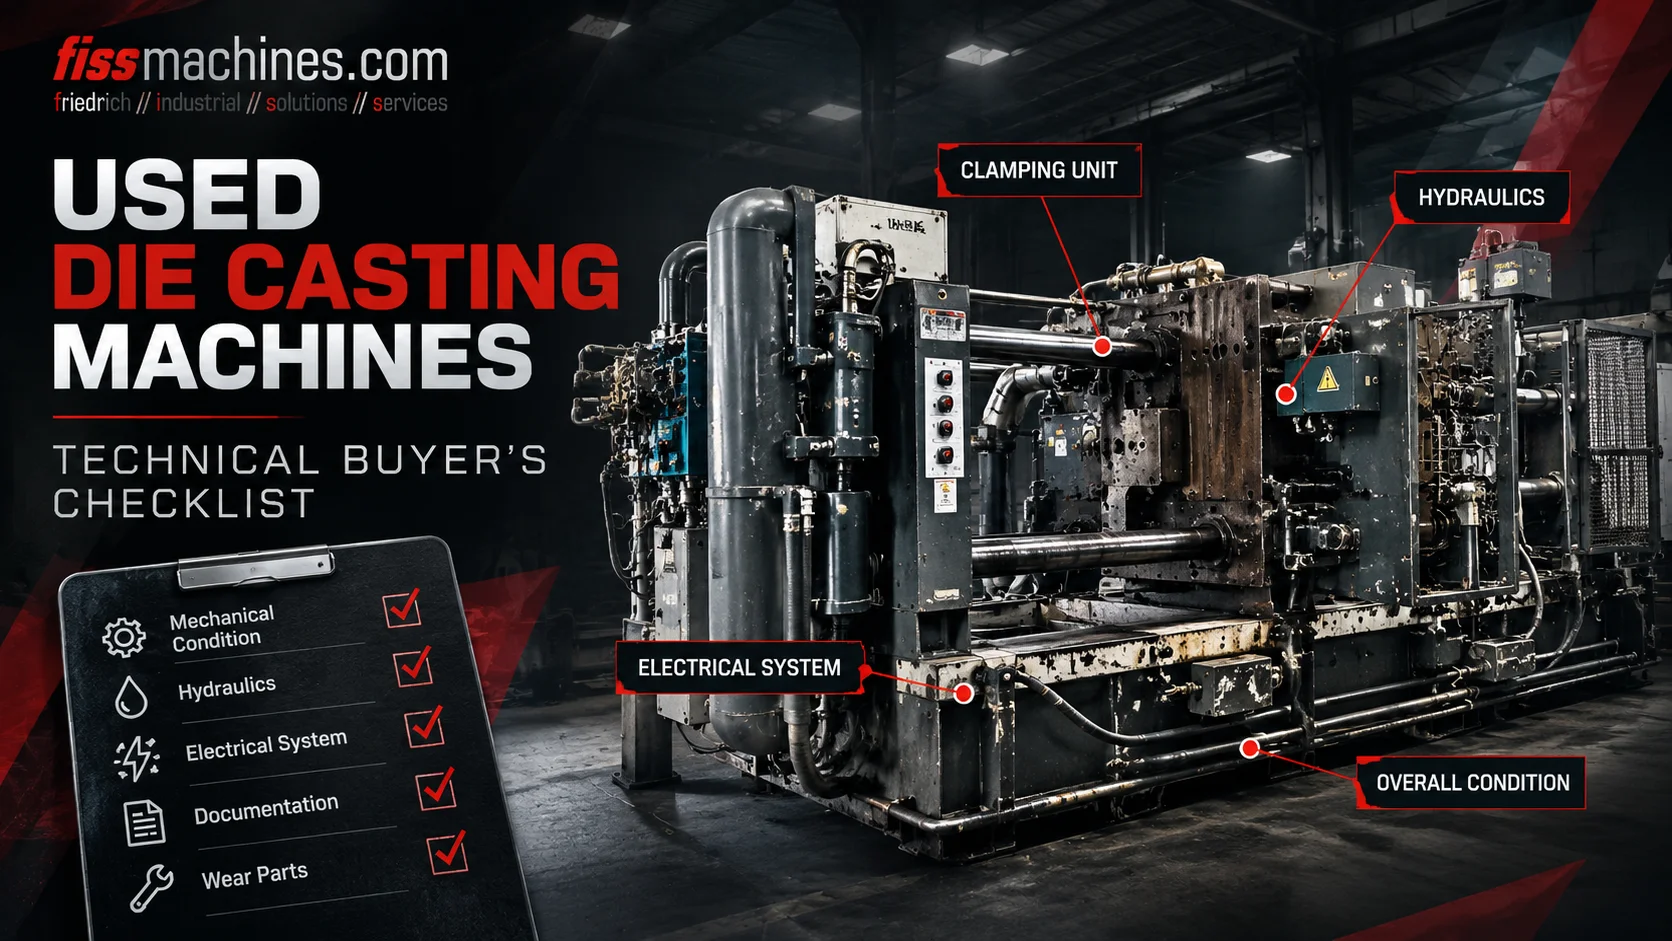
Am Anfang stehen die eigenen Anforderungen: Legierung, Bauteilgröße, Werkzeugabmessungen, erforderliche Schließkraft und Gießkapazität. Danach wird die Maschine in fünf Bereichen bewertet: Dokumentation und Historie, Schließeinheit, Gießeinheit, Hydraulik sowie Elektrik und Steuerung. Wenn möglich, sollte die Maschine unter eigener Kraft laufen und die Beobachtungen werden protokolliert.
Was vor Ort nicht überprüfbar ist, gehört als offener Punkt in die Kalkulation, etwa in Form einer Teilüberholung oder einer genaueren Befundung nach der Demontage.
Anforderungen festlegen, bevor Angebote verglichen werden
Wer Angebote nur nach der Schließkraft vergleicht, riskiert Fehlentscheidungen. Eine Maschine kann die passende Nennschließkraft haben und trotzdem ungeeignet sein, weil das Werkzeug nicht zwischen die Säulen passt, die Gießeinheit das benötigte Metallvolumen nicht liefert oder die Steuerung das erforderliche Gießprofil nicht abbilden kann.
Die erste Entscheidung betrifft das Maschinenprinzip. Aluminium wird auf Kaltkammermaschinen vergossen, Zink und viele kleinere Magnesiumteile typischerweise auf Warmkammermaschinen. Unser Beitrag Kaltkammer oder Warmkammer? erläutert die Unterschiede ausführlich.
| Kenngröße | Warum sie wichtig ist | Quelle |
|---|---|---|
| Legierung | Bestimmt Kalt- oder Warmkammerverfahren und die Schmelztechnik. | Bauteilzeichnung, Kundenspezifikation |
| Projizierte Fläche und Gießdruck | Grundlage für die erforderliche Schließkraft inklusive Reserve. | Werkzeugkonstruktion, Prozesstechnik |
| Schussgewicht | Gussteile plus Anschnitte, Läufe, Überläufe und Gießrest müssen zur Gießeinheit passen. | Werkzeugkonstruktion, vorhandene Prozessdaten |
| Werkzeugabmessungen | Breite, Höhe und Einbauhöhe müssen zu Säulenabstand und Einbauhöhenbereich passen. | Werkzeugzeichnung |
| Peripherie der Zelle | Dosierung, Sprühen, Entnahme, Entgraten und Schnittstellen zur Maschinensteuerung. | Bestehendes oder geplantes Layout |
Dokumentation und Maschinenhistorie
Eine gute Dokumentation verkürzt die Wiederinbetriebnahme und senkt das Risiko. Angefragt werden sollten Typenschilddaten, Betriebsanleitung, Hydraulik- und Elektropläne, Ersatzteillisten und, sofern vorhanden, Wartungsnachweise. Der Schusszählerstand liefert Kontext, ist allein aber kein Maß für den Zustand: Eine Maschine mit vielen Schüssen und konsequenter Wartung kann besser dastehen als eine, die lange in einer feuchten Halle stillstand.
Druckgeräte wie der Gießspeicher unterliegen nationalen Prüfvorschriften. Es sollte geklärt werden, welche Prüfnachweise vorliegen und was am neuen Standort gefordert wird. Gleiches gilt für die Sicherheitstechnik: Schutzeinrichtungen, Verriegelungen und Lichtgitter müssen den Anforderungen am Einsatzort entsprechen. Bei einer Verlagerung zwischen Ländern kann das zusätzlichen Aufwand bedeuten.
Schließeinheit: Platten, Säulen und Verriegelung
Die Schließeinheit muss das Werkzeug bei jedem Schuss gegen den Metalldruck geschlossen halten. Schäden in diesem Bereich sind teuer in der Instandsetzung und wirken sich direkt auf Gratbildung, Maßhaltigkeit und Werkzeugstandzeit aus.
Formaufspannplatten
Die Aufspannflächen werden auf Risse, Auswaschungen durch herausspritzendes Metall, beschädigte T-Nuten und reparierte Stellen geprüft. Die Parallelität zwischen fester und beweglicher Platte sollte gemessen und nicht nach Augenmaß beurteilt werden.
Säulen
Zu achten ist auf Riefen, Korrosion, Gewindeschäden und Hinweise auf frühere Reparaturen. Ungleichmäßige Säulendehnung unter Schließkraft deutet auf Fehlausrichtung oder Verschleiß hin. Lässt sich die Maschine unter Druck schließen, gibt eine Dehnungsmessung an allen Säulen ein klares Bild.
Kniehebel oder Verriegelung
Bei Kniehebelmaschinen sind Spiel in Bolzen und Buchsen sowie der Zustand der Zentralschmierung zentrale Prüfpunkte. Bei Zweiplattenmaschinen verdienen die Säulenverriegelung und die Schließzylinder Aufmerksamkeit. In beiden Fällen sollte die Einbauhöhenverstellung über den gesamten Bereich geprüft werden.
Gießeinheit: Das Herz des Prozesses
Die Gießeinheit bestimmt, wie reproduzierbar das Metall beschleunigt wird, wie schnell die Kavität gefüllt wird und wie der Druck während der Erstarrung aufgebracht wird. Bei Kaltkammermaschinen werden die Aufnahme der Gießkammer, Kolbenstange und Kupplung, die Dichtungen des Gießzylinders und der Zustand des Speichers einschließlich Stickstoffvorfülldruck geprüft. Bei Warmkammermaschinen sind Gießbehälter (Schwanenhals), Düse und Kolbenpassung die wichtigsten Verschleißteile.
Soll der Prozess mit Vakuum oder einem definierten dreiphasigen Gießprofil laufen, muss geprüft werden, ob Maschine und Steuerung das tatsächlich unterstützen. Unser Beitrag zu Formfüllung und Vakuum beschreibt, welche Eigenschaften des Schusses die Gussqualität beeinflussen.
Hydraulik, Elektrik und Steuerung
Hydrauliksystem
Geprüft werden das Öl auf Verschmutzung und Wasser, das Alter der Schläuche, äußere Leckagen, Pumpengeräusche, Filterzustand und Öltemperatur im Betrieb. Undichte Ventile zeigen sich oft eher durch langsamen Druckabfall oder ungleichmäßige Bewegungen als durch sichtbares Öl.
Steuerung und Elektrik
Zu klären sind Steuerungsgeneration, Ersatzteilverfügbarkeit und ob Softwaresicherungen und Parametersätze vorliegen. Eine ältere Steuerung kann zuverlässig arbeiten, abgekündigte Komponenten können aber später ein Retrofit nötig machen, das von Anfang an ins Budget gehört.
Probelauf, Demontage und Wiederinbetriebnahme
Am aussagekräftigsten ist es, die Maschine in der Produktion zu sehen. Ist das nicht möglich, sollte ein Funktionstest unter Spannung zumindest alle Bewegungen, den Druckaufbau, das Schließen und den Schussablauf zeigen, soweit dies ohne Metall sicher möglich ist. Drücke, Zeiten und Fehlermeldungen werden dabei festgehalten.
Zum Schluss wird die Logistik geplant: fachgerechte Demontage, Kennzeichnung hydraulischer und elektrischer Anschlüsse, transportgerechte Verpackung sowie ein realistischer Zeitplan für Aufstellung, Fundamentarbeiten und Wiederinbetriebnahme. Diese Kosten entscheiden über die Wirtschaftlichkeit oft ebenso stark wie der Kaufpreis.
Checkliste für den Besichtigungstermin
- Typenschild fotografiert; Schließkraft, Gießkraft und Kolbendurchmesser notiert
- Säulenabstand und Einbauhöhenbereich mit dem Werkzeug abgeglichen
- Aufspannflächen, T-Nuten und Parallelität geprüft
- Säulen auf Schäden geprüft, Dehnungsverteilung möglichst gemessen
- Kniehebelbolzen und -buchsen bzw. Zweiplatten-Verriegelung auf Spiel geprüft
- Gießzylinder, Speicher, Kolbenstange und Gießkammeraufnahme begutachtet
- Hydraulikölprobe genommen; Leckagen, Schläuche und Filter dokumentiert
- Steuerungstyp, Softwaresicherung und Ersatzteillage geklärt
- Sicherheitstechnik und Prüfnachweise des Speichers gesichtet
- Bewegungen und Schussablauf unter Spannung beobachtet; Werte notiert
- Peripherie, Schnittstellen und Lieferumfang schriftlich festgehalten
Häufige Fragen
Ist das Baujahr ein guter Indikator für den Zustand?
Nur eingeschränkt. Wartungshistorie, Einsatzbedingungen und der Zustand der Verschleißteile sagen über eine Gebrauchtmaschine meist mehr aus als ihr Alter.
Kann ich eine Maschine beurteilen, ohne sie laufen zu sehen?
Eine statische Besichtigung zeigt mechanische Schäden und Leckagen, aber nicht, wie konstant die Gießeinheit arbeitet. Ist kein Probelauf möglich, sollte die verbleibende Unsicherheit im Budget berücksichtigt werden.
Maschine im Ist-Zustand oder überholt kaufen?
Das hängt von den eigenen Kapazitäten und dem Zeitplan ab. Eine Überholung vor der Auslieferung senkt das Anlaufrisiko; der Kauf im Ist-Zustand kann sinnvoll sein, wenn die eigene Instandhaltung die Arbeiten übernehmen kann.
Muss die Peripherie mit der Maschine gekauft werden?
Nicht zwingend, aber die Schnittstellen zwischen Dosierung, Sprühgerät, Entnahme und Maschinensteuerung müssen zusammenpassen. Gemischte Gerätegenerationen können zusätzlichen Integrationsaufwand erfordern.
FISS unterstützt bei Auswahl, Besichtigung und Überholung.
FISS bietet gebrauchte Druckgießmaschinen und komplette Zellen an und unterstützt bei Besichtigung, Demontage, Transport und Überholung. Teilen Sie uns Ihre Bauteil- und Prozessanforderungen mit, und wir prüfen, welche Maschinen passen.
