



Druckgussgerecht konstruieren: Wanddicke, Entformungsschrägen, Radien und Toleranzen
Ist der Werkzeugstahl erst bearbeitet, wird jede Konstruktionsentscheidung teuer. Wanddicke, Entformungsschrägen, Radien und das Toleranzkonzept entscheiden, ob ein Teil sauber füllt, ohne Kleben entformt und mit wenig Zugabe bearbeitet werden kann – oder ob das Druckgießwerkzeug vor der ersten Bemusterung nachgearbeitet werden muss.
Was heißt druckgussgerecht konstruieren?
Druckgussgerecht konstruieren heißt, ein Bauteil so zu gestalten, dass es sich in einer Stahlform zuverlässig füllen, erstarren, entformen und messen lässt: möglichst gleichmäßige Wände, Entformungsschrägen an Flächen parallel zur Öffnungsrichtung, Radien statt scharfer Innenkanten, Rippen statt Masse und Toleranzen, die zum Verfahren passen.
Wichtige Grundlagen sind die NADCA Product Specification Standards und ISO 8062-3; beide verlangen, die endgültigen Werte früh mit der Gießerei abzustimmen.
Warum die gleichmäßige Wanddicke an erster Stelle steht
Eine Masseanhäufung bleibt länger flüssig als ihre Umgebung, wird vom Nachdruck abgeschnitten und neigt zu Schwindungsporosität, Einfallstellen oder Verzug. Eine gleichmäßige Wanddicke ist daher die erste Konstruktionsregel.
Die NADCA-Standards (Ausgabe 2021) nennen typische mittlere Wanddicken von 1,0 bis 5,1 mm, abhängig von Legierung, Bauteilgröße und Anwendung; kleinere Gussteile sind nach Rücksprache mit dem Druckgießer bis etwa 0,5 mm möglich. Für große Gussteile empfiehlt NADCA, die Spanne der Wanddicken innerhalb des Zweifachen der dünnsten Wand zu halten. Der Druckgießer Dynacast nennt für Aluminium etwa 2 mm als typisch. Wo Masseanhäufungen zu heißen Stellen werden, zeigt früh eine Gießsimulation von Formfüllung und Erstarrung; die Fehlerbilder erklärt Druckgussfehler erkennen.
Wie viel Entformungsschräge braucht ein Druckgussteil?
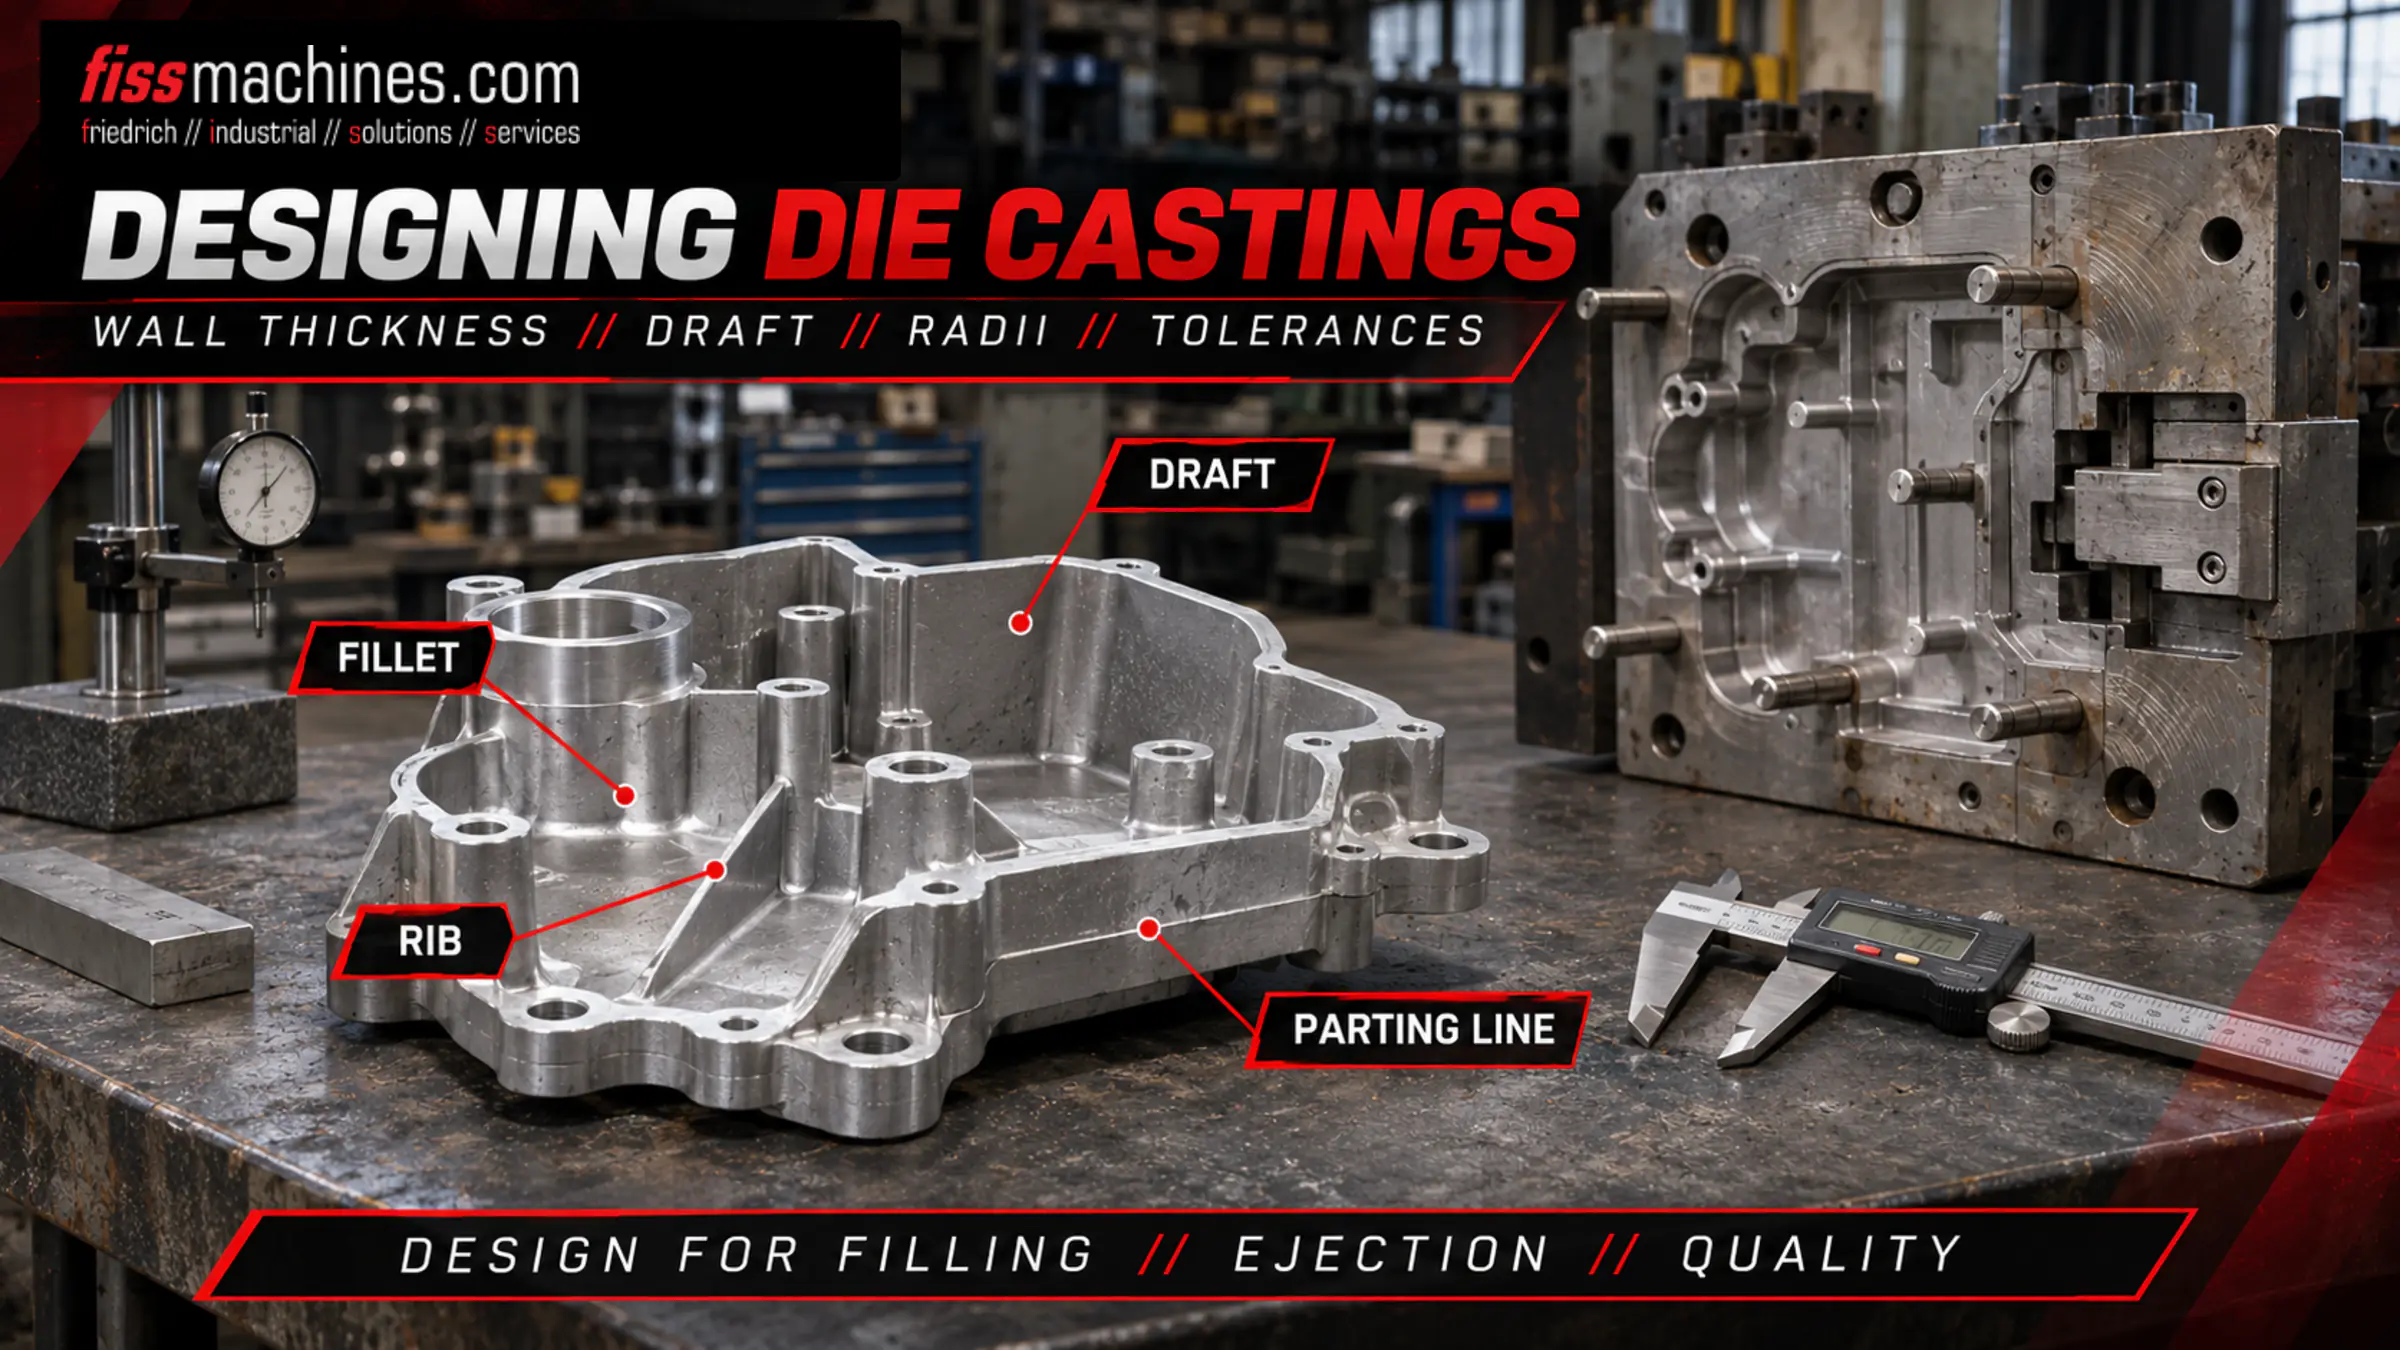
Jede Fläche parallel zur Öffnungsrichtung braucht eine Entformungsschräge, sonst schleift das Teil beim Auswerfen über den Stahl. NADCA empfiehlt typischerweise 1 bis 2° und nennt die Einflussgrößen: Tiefe Elemente kommen mit kleinerem Winkel aus als flache, Aluminium braucht mehr als Zink, und duktile Strukturgusslegierungen können mit weniger auskommen als konventionelle.
Schwinden von der Form weg
Das Gussteil zieht sich von den Flächen weg, die seine Außenkontur bilden – Außenflächen brauchen weniger Schräge.
Schwinden auf die Form
Das Gussteil schrumpft auf Kerne und innere Formpartien auf. NADCA empfiehlt die doppelte Schräge der Außenflächen.
Einzeln prüfen
Für Gussschriften, Logos und Gravuren gelten die Standardwerte nicht.
Üblich ist ein allgemeiner Zeichnungshinweis mit Ausnahmen für einzelne Elemente. Das NADCA-Beispiel für ein Aluminiumteil mit überwiegend mindestens 25 mm tiefen Elementen: mindestens 2° innen und 1° außen. ISO 8062-3:2023 enthält inzwischen eigene Tabellen für Entformungsschrägen, darunter eine für Druckguss mit den Graden DA und DB, Innen- und Außenwerten und mit der Elementhöhe abnehmenden Winkeln. Ohne andere Angabe gilt nach der Norm „Schräge plus“ (TP).
Radien, Rippen und Dome: Steifigkeit ohne zusätzliche Masse
Laut NADCA verteilen Hohlkehlen die Spannungen im Bauteil, führen Wärme an Ecken ab, die sonst zu heißen Stellen würden, und verlängern die Werkzeugstandzeit. Scharfe Außenkanten sind nur an der Teilungsebene und an Stößen von Formeinsätzen nötig. Rippen erhöhen die Steifigkeit ohne dicke Querschnitte, eng stehende tiefe Rippen erzeugen aber dünne, bruchgefährdete Stahlstege im Werkzeug.
| Merkmal | Richtwert (NADCA, Ausgabe 2021) | Grund |
|---|---|---|
| Hohlkehle am T-Stoß | Radius etwa 1- bis 1¼-fache der dünneren Wand | Vermeidet Spannungsspitzen und Masse am Knoten |
| Hohlkehlen, große Gussteile | Typisch 3,5 mm, mindestens 1,5 mm | Formfüllung, Standzeit, Rissbeständigkeit |
| Kantenradien, große Gussteile | Typisch 1,5 mm, mindestens 0,5 mm | Weniger Kantenausbrüche, sicheres Handling |
| Domhöhe | Rippen vorsehen, wenn Höhe größer als Durchmesser | Bessere Füllung hoher Dome |
| Benachbarte Dome | Abstand mindestens etwa 6,5 mm | Weniger Porosität zwischen den Domen |
| Unter ebenen Flächen | Große Dome und Querschnitte vermeiden | Einfallstellen und Verzug stören die Ebenheit |
Auch Hohlkehlen parallel zur Öffnungsrichtung brauchen Schräge; nach NADCA richtet sie sich bei konstantem Radius nach der Schräge der angrenzenden Fläche.
Teilungsebene, Hinterschnitte und Schieber
Die Teilungsebene legt fest, welche Elemente in einer Formhälfte und welche über beide Hälften entstehen. Maße über die Teilung oder an Elementen aus Schiebern erhalten eine zusätzliche Toleranz, weil Formhälften und bewegliche Teile versetzen können und die Form unter Druck minimal aufgeht. Im NADCA-Präzisionsbeispiel bekommt ein Aluminiumteil mit rund 484 cm² projizierter Fläche zusätzlich +0,20 mm auf Maße über die Teilungsebene.
Hinterschnitte und Querbohrungen erfordern Schieber oder Kernzüge. Sie erhöhen Werkzeugkosten, Wartung und Zykluszeit – siehe Aufbau des Druckgießwerkzeugs. Für große Gussteile empfiehlt NADCA vorgegossene Bohrungen ab 6 mm Durchmesser und ein Verhältnis Länge zu Durchmesser bis 4:1 unter 12,5 mm und bis 10:1 darüber. Die projizierte Fläche bestimmt zudem die nötige Zuhaltekraft, wie Schließkraft im Druckguss berechnen zeigt.
Toleranzen im Druckguss: NADCA und ISO 8062-3 im Vergleich
ISO 8062-3:2023 ist die zweite Ausgabe und ersetzt ISO 8062-3:2007; in Deutschland gilt DIN EN ISO 8062-3:2023-05. Die Norm definiert Gussmaß-Toleranzgrade (DCTG), Guss-Formtoleranzgrade (GCTG) und Bearbeitungszugabegrade (RMAG). Sie gelten als Allgemeintoleranzen mit Verweis am Schriftfeld, nicht aber für 3D-CAD-Modelle ohne eingetragene Maße. NADCA liefert legierungsbezogene Tabellen für Standard und Präzision.
| Aspekt | NADCA Product Specification Standards | ISO 8062-3:2023 |
|---|---|---|
| Geltungsbereich | Druckguss, Semi-Solid- und Squeeze-Casting | Alle Gießverfahren und Gusswerkstoffe |
| Toleranzstufen | Standard und Präzision | Grade DCTG, GCTG und RMAG |
| Wanddicke | Lineare Toleranz gilt | Eigener Grad DCTG 15wt (zuvor DCTG 16) |
| Entformungsschräge | Empfehlungen und allgemeiner Hinweis | Schrägentabellen mit den Graden DA und DB |
| Geometrie | Ebenheit, Winkligkeit, Konzentrizität u. a. | Geradheit, Ebenheit, Rundheit, Parallelität, Rechtwinkligkeit, Symmetrie, Koaxialität |
Ein beispielhafter Wert aus den NADCA-Tabellen: Ein 127-mm-Maß an einem Aluminiumteil, in einer Formhälfte gebildet, erhält ±0,25 mm für die ersten 25,4 mm plus ±0,025 mm je weitere 25,4 mm – rund ±0,36 mm als Standardtoleranz. Als Präzisionstoleranz sind es ±0,15 mm. Engere Toleranzen verkürzen die Standzeit bis zur Werkzeuginstandsetzung; NADCA rät daher, sie nur zu fordern, wo die Funktion es verlangt.
Bearbeitungszugabe: so wenig wie möglich, so viel wie nötig
Das dichteste Gefüge eines Druckgussteils liegt in der Gusshaut; tiefe Schnitte legen Poren frei – ein häufiger Grund für Undichtheiten an Dichtflächen, siehe Dichtheitsprüfung und Imprägnierung. NADCA nennt eine übliche Mindestzugabe von 0,25 mm; die Höchstzugabe ergibt sich aus dieser Mindestzugabe plus Bearbeitungs- und Gusstoleranz. Für große Gussteile empfiehlt NADCA höchstens 1,5 mm.
Die Bezugsstellen sind ebenso wichtig wie die Zugabe: Nach NADCA sind die Ergebnisse am besten, wenn das Gussteil über Aufnahmepunkte in derselben Formhälfte wie das bearbeitete Element ausgerichtet wird, weil dann die Teilungstoleranz aus der Toleranzkette fällt. ISO 8062-3 regelt dieselbe Frage über die RMAG-Grade.
Konstruktionsabstimmung mit der Gießerei: eine bewährte Reihenfolge
ISO 8062-3 empfiehlt, Konstruktion, Genauigkeit, Bearbeitung, Teilungsflächen, Schrägen, Stückzahlen, Gießeinrichtung, Werkzeugverschleiß, Bezüge und Legierung mit der Gießerei zu besprechen, bevor die Bestellung feststeht; NADCA hält eine frühe Bewertung durch den Druckgießer für unerlässlich. Eine praxistaugliche Reihenfolge:
Funktion zuerst
Funktionsflächen, Dichtflächen, Bezüge und die Maße kennzeichnen, die wirklich enge Toleranzen brauchen.
Legierung und Verfahren
Legierung und Fertigungsweg festlegen; siehe Aluminium, Zink und Magnesium im Druckguss.
Teilung und Schieber
Öffnungsrichtung, Teilungsebene und unvermeidbare Hinterschnitte gemeinsam mit dem Werkzeugbauer festlegen.
Geometrieregeln
Wanddicken angleichen, Schrägen, Hohlkehlen und Rippen ergänzen, Dome und ebene Flächen prüfen.
Toleranzhinweis
Allgemeintoleranznorm und Grad wählen, Ausnahmen auflisten, Bearbeitungszugabe und Messverfahren festlegen.
Gute Druckgusskonstruktion beginnt vor der Werkzeugbestellung
Gleichmäßige Wände, ausreichende Schrägen, großzügige Radien, eine gut gelegte Teilungsebene und ein realistisches Toleranzkonzept machen ein Druckgussteil günstiger und robuster. NADCA-Werte und ISO-8062-3-Grade sind Ausgangspunkte, kein Ersatz für die Erfahrung der Gießerei mit dem konkreten Teil, der Legierung und der Maschine.
Fragen zur druckgussgerechten Konstruktion
Welche Entformungsschräge ist im Druckguss üblich?
NADCA empfiehlt typischerweise 1 bis 2°, an Innenflächen doppelt so viel wie an Außenflächen. Tiefe Elemente brauchen einen kleineren Winkel als flache, Zink weniger als Aluminium. Die endgültigen Werte werden mit dem Druckgießer abgestimmt.
Gilt ISO 8062-3:2007 noch?
Nein. ISO 8062-3:2023 ist die zweite Ausgabe und ersetzt die Ausgabe 2007; in Deutschland erscheint sie als DIN EN ISO 8062-3:2023-05. Zeichnungen mit Verweis auf die alte Ausgabe sollten überprüft werden.
Wie dünn darf eine Druckgusswand sein?
NADCA nennt typische mittlere Wanddicken von etwa 1,0 bis 5,1 mm und für kleinere Gussteile nach Rücksprache bis etwa 0,5 mm. Wichtiger als das Minimum ist eine gleichmäßige Wanddicke.
Warum haben Maße über die Teilungsebene größere Toleranzen?
Die Formhälften können gegeneinander versetzen, und die Form kann beim Gießen minimal aufgehen. NADCA addiert deshalb eine Teilungstoleranz, die mit der projizierten Fläche wächst. Kritische Maße liegen am besten in einer Formhälfte.
Die passende Maschine zur Bauteilkonstruktion.
FISS führt gebrauchte Kaltkammer- und Warmkammer-Druckgießmaschinen sowie Peripherie. Nennen Sie uns projizierte Fläche, Schussgewicht und Kernzugbedarf – wir prüfen passende Optionen.
Quellen
ISO 8062-3:2023 – Geometrische Produktspezifikation (GPS) – Maß-, Form- und Lagetoleranzen für Formteile – Teil 3: Allgemeine Maß-, Form- und Lagetoleranzen und Bearbeitungszugaben für Gussstücke mit ±-Toleranzen für angegebene Maße, zweite Ausgabe (Vorschau des Schlussentwurfs).
DIN Media: DIN EN ISO 8062-3:2023-05, Produktseite, abgerufen am 19. November 2026.
NADCA: Product Specification Standards for Die Castings, Ausgabe 2021, Abschnitt 4A „Engineering & Design: Tolerancing“, abgerufen am 19. November 2026.
NADCA: Product Specification Standards for Die Castings, Ausgabe 2021, Abschnitt 6 „Additional Specification Guidelines“ (Hohlkehlen, Rippen, Ecken), abgerufen am 19. November 2026.
NADCA: Die Casting Industry Standards, diecasting.org (Ausgabe 2024), abgerufen am 19. November 2026.
Dynacast: Die Casting Design FAQ, dynacast.com, abgerufen am 19. November 2026.
