



Schließkraft im Druckguss: Berechnung und richtige Maschinenwahl
Die Schließkraft gehört zu den wichtigsten Kenngrößen bei der Auswahl einer Druckgießmaschine. Ein schwereres Gussteil benötigt jedoch nicht automatisch eine entsprechend größere Maschine. Entscheidend ist die auf die wirksame projizierte Fläche des Gussteils und des Gießsystems wirkende Druckbelastung. Zusätzlich müssen Werkzeugabmessungen, Schusskapazität und Prozessanforderungen zur Maschine passen.
Wie wird die erforderliche Schließkraft bestimmt?
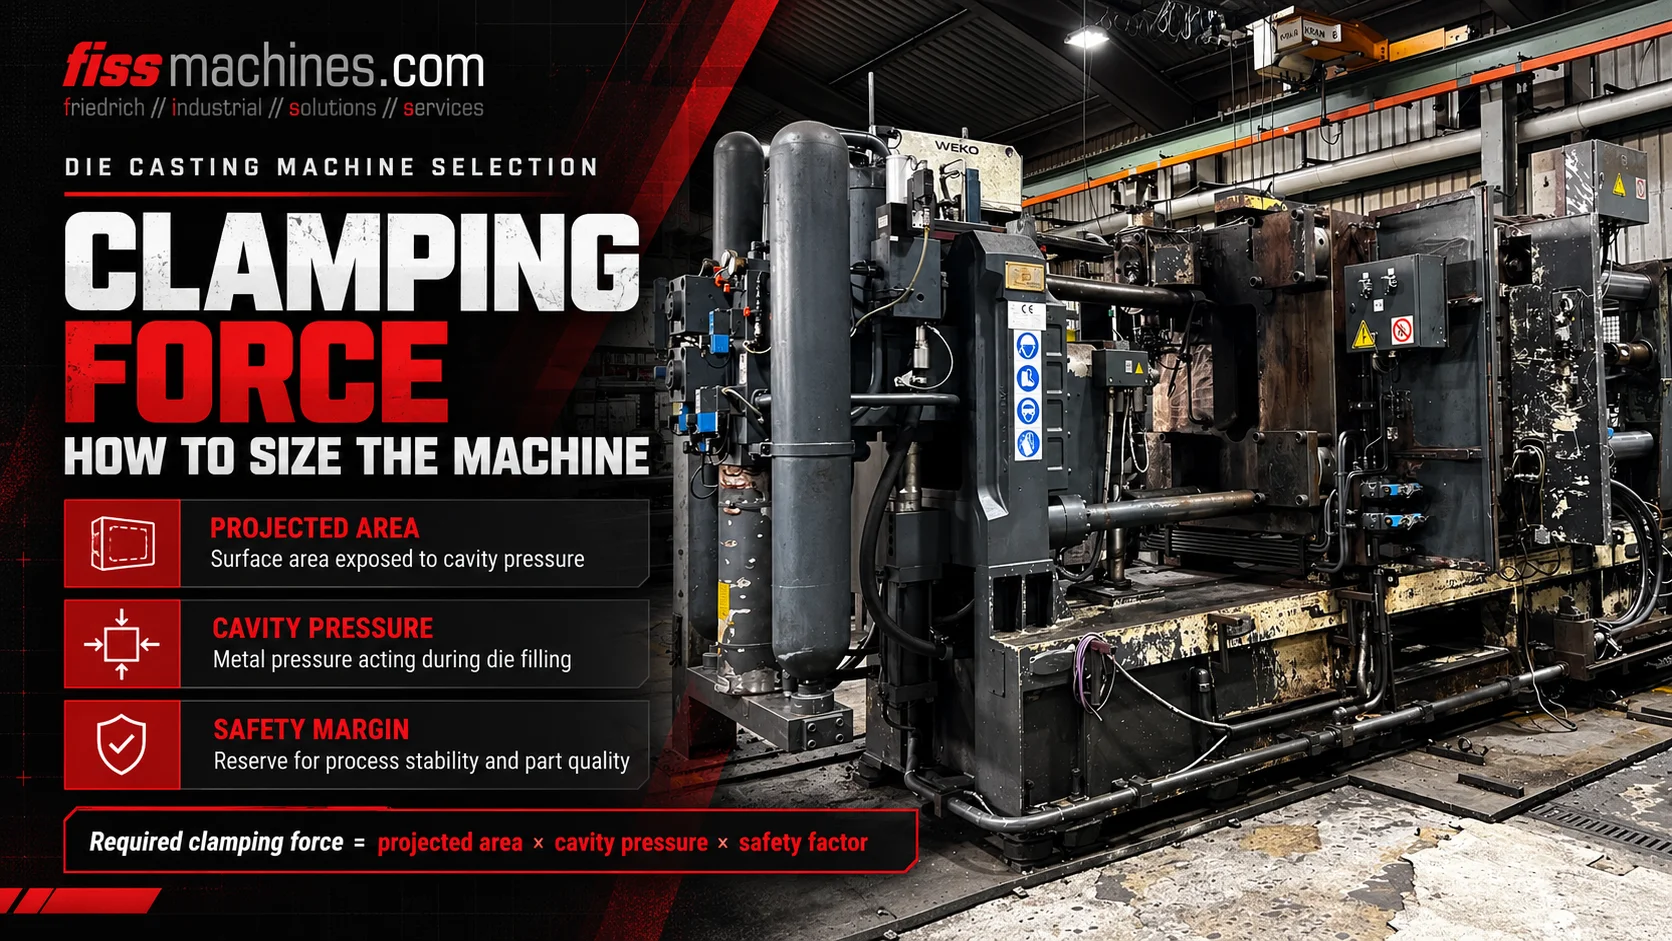
Für eine erste überschlägige Betrachtung wird die Formöffnungskraft beziehungsweise Sprengkraft aus wirksamer projizierter Fläche × Gießdruck ermittelt. Mit einem geeigneten konstruktiven Zuschlag wird der Wert mit der nutzbaren Schließkraft der Maschine verglichen. Maßgeblich ist die auf die Formteilungsebene projizierte wirksame Fläche einschließlich relevanter Bereiche des Lauf-, Anschnitt- und Überlaufsystems – nicht nur das spätere Fertigteil.
Warum die Metallschmelze die geschlossene Form öffnen will
Beim Einspritzen und Nachverdichten wirkt der Druck der Schmelze auf die Wandungen des Formhohlraums und auf die relevanten Bereiche des Gießsystems. Die Kraftkomponente in Öffnungsrichtung versucht, beide Formhälften auseinanderzudrücken.
Die Schließeinheit muss dieser Sprengkraft entgegenwirken. Reicht die tatsächlich verfügbare Schließkraft für die gegebenen Gießbedingungen nicht aus, können sich Formteilungsflächen örtlich öffnen und es kann beispielsweise verstärkt Gratbildung auftreten.
Die nominelle Schließkraft ist nicht mit dem Gießdruck zu verwechseln. Beide Größen beschreiben unterschiedliche physikalische Sachverhalte. Eine Druckgießmaschine mit hoher Nennschließkraft kann aufgrund von Plattengeometrie, Säulenabstand, Schusskapazität oder Werkzeughöhe trotzdem ungeeignet sein.
Druck im Formhohlraum
Wirkt auf projizierte Flächen und erzeugt die öffnende Kraft.
Projizierte Wirkfläche
Maßgeblich ist die für die Öffnungsrichtung relevante Fläche.
Zuhaltevermögen der Maschine
Die Schließeinheit hält der Sprengkraft innerhalb ihrer Betriebsgrenzen entgegen.
Welche Flächen gehören zur Sprengfläche?
Die Sprengfläche ergibt sich aus den in Öffnungsrichtung projizierten wirksamen Bereichen des gefüllten Systems. Sie ist weder die gesamte dreidimensionale Gussteiloberfläche noch automatisch die Fläche eines grob umschließenden Rechtecks.
Neben der projizierten Bauteilgeometrie sind unter anderem druckrelevante Angüsse, Laufabschnitte und Überläufe zu berücksichtigen. Die Fachliteratur beschreibt je nach Maschinen- und Gießsystem auch weitere wirksame Bereiche. Daher muss die effektive Fläche aus Werkzeug- und Gießsystemdaten ermittelt werden.
Zwei unterschiedlich schwere Gussteile können bei vergleichbarer Sprengfläche und vergleichbarem Gießdruck ähnliche Schließkräfte benötigen. Ein leichtes, großflächiges Gussteil kann umgekehrt eine hohe Sprengkraft verursachen.
Schließkraft berechnen: ein nachvollziehbares Rechenbeispiel
Bei den angegebenen Einheiten lautet die vereinfachte Formel FSpreng [kN] = ASpreng [cm²] × pGieß [bar] / 100. Der Faktor 100 ergibt sich aus der Umrechnung von bar und cm² in kN.
Angenommen, die wirksame Sprengfläche beträgt 800 cm² und der angenommene effektive Gießdruck 600 bar. Dann ergibt sich eine Sprengkraft von 800 × 600 / 100 = 4.800 kN. Wählt man nur zur Veranschaulichung einen konstruktiven Zuschlagsfaktor von 1,25, lautet der Vergleichswert 6.000 kN.
Der hier verwendete Zuschlag ist weder ein allgemeingültiger Sicherheitsfaktor noch eine Herstellerfreigabe. Für die tatsächliche Auslegung sind Werkzeugkonstruktion, Kernschieber, reale Druckverläufe, Gießeinheit, Maschinenangaben und die jeweils maßgeblichen Konstruktionsregeln zu prüfen.
| Eingangsgröße | Beispielwert | Bedeutung |
|---|---|---|
| Wirksame Sprengfläche A | 800 cm² | Angenommene projizierte Wirkfläche |
| Gießdruck p | 600 bar | Angenommener auf das System wirkender Druck |
| Berechnete Sprengkraft | 4.800 kN | 800 × 600 ÷ 100 |
| Beispielhafter Zuschlag | 1,25 | Nur zur Veranschaulichung, nicht universell |
| Beispielhafter Vergleichswert | 6.000 kN | 4.800 × 1,25 |
Warum der richtige Druckwert entscheidend ist
Der Gießprozess umfasst unterschiedliche Geschwindigkeits- und Druckphasen. Ein Hydraulikdruck am Antrieb darf ohne Kenntnis von Gießsystem, Übersetzungsverhältnissen und Nachdruckmechanismus nicht direkt als wirksamer Metalldruck in der Form eingesetzt werden.
Der Metalldruck verändert sich während Formfüllung und Erstarrung. Werkzeugauslegung, Anschnitterstarrung, Druckspitzen und der Zeitpunkt der Nachverdichtung beeinflussen, welche Belastung für die Maschinenauswahl maßgeblich ist.
Für reale Projekte sollten belegte Prozess- und Maschinendaten sowie die Vorgaben von Werkzeugkonstruktion beziehungsweise Hersteller herangezogen werden, statt mit beliebigen pauschalen Druckwerten zu rechnen.
Antriebsseitige Größe
Benötigt eine passende Umrechnung über die konkrete Gießeinheit.
Gießseitige Größe
Muss zu den tatsächlichen Füll- und Nachdruckbedingungen passen.
Kurzzeitige Belastung
Muss berücksichtigt werden, soweit sie für Werkzeug und Prozess relevant ist.
Warum eine ausreichende Schließkraft allein noch nicht genügt
Die Maschine muss das Werkzeug mechanisch aufnehmen können. Säulenabstand, Aufspannplatten, Werkzeugbefestigung, zulässige Werkzeughöhe, Öffnungshub und Auswerferanordnung entscheiden über die grundsätzliche Einbaubarkeit.
Die Gießeinheit benötigt die passende Schusskapazität und den erforderlichen Hub sowie eine zur Legierung geeignete Kalt- oder Warmkammertechnik. Je nach Werkzeug sind hydraulische Kernzugkreise, Vakuumanschlüsse, Temperiergeräte sowie Entnahme- und Sprühtechnik erforderlich.
Erst die gemeinsame Bewertung von Gussteil, Werkzeug und Produktionsablauf ermöglicht eine sinnvolle Maschinenwahl. Die nominelle Schließkraft ist dafür notwendig, aber nicht ausreichend.
- Wirksame projizierte Fläche einschließlich Lauf- und Überlaufsystem
- Vorgesehener Metalldruck und Gießprofil
- Nominelle und tatsächlich nutzbare Schließkraft
- Säulenabstand und nutzbare Aufspannplattenfläche
- Werkzeughöhe und benötigter Öffnungshub
- Schusskapazität und Bauart der Gießeinheit
- Auswerfer- und Kernzugfunktionen
- Temperierung, Vakuum und Automationsschnittstellen
Was an einer gebrauchten Maschine der passenden Schließkraftklasse zu prüfen ist
Beim Gebrauchtkauf müssen das tatsächliche Maschinenmodell, die angegebene Schließkraft und der technische Zustand geprüft werden. Dazu gehören insbesondere Säulen, Aufspannplatten, Kniehebel- oder hydraulische Schließkomponenten, Schmierung, Positionsüberwachung und Wartungshistorie.
Wenn möglich sollte eine geeignete Funktionsprüfung erfolgen. Eine gut aussehende Maschine oder eine Nennangabe auf dem Typenschild belegt jedoch noch nicht die erfolgreiche Fertigung mit einem neuen Werkzeug.
FISS handelt mit gebrauchten Kaltkammer- und Warmkammermaschinen unterschiedlicher Schließkraftklassen sowie kompletten Druckgusszellen. Die konkrete Konfiguration sollte aus verifizierten Werkzeug- und Produktionsdaten abgeleitet werden.
Häufige Fragen zur Schließkraft im Druckguss
Was ist der Unterschied zwischen Schließkraft und Gießdruck?
Die Schließkraft ist eine mechanische Kraft gegen das Öffnen der Form und wird typischerweise in kN angegeben. Der Gießdruck ist der auf die Schmelze wirkende Druck, oft in bar oder MPa.
Bestimmt das Gussteilgewicht die Maschinengröße?
Nicht allein. Sprengfläche und Gießdruck bestimmen die grundlegende öffnende Kraft. Schusskapazität, Werkzeugabmessungen und andere Randbedingungen kommen hinzu.
Beeinflussen Kernschieber die Maschinenwahl?
Ja. Schieber und ihre Verriegelung beeinflussen örtliche Werkzeugbelastungen und gegebenenfalls konstruktive Zuschläge. Auch Kernzugkreise und die Steuerung müssen passen.
Ist der Faktor 1,25 immer erforderlich?
Nein. Der Beispielwert dient der Veranschaulichung. Die tatsächliche Auslegung hängt unter anderem von Konstruktionsverfahren, Werkzeugaufbau und Herstellerangaben ab.
Reicht ausreichende Schließkraft zur Freigabe einer gebrauchten Maschine?
Nein. Zusätzlich müssen Säulenabstand, Platten, Werkzeughöhe, Öffnungshub, Gießeinheit, Auswerfer, Kernzüge, Automation, Sicherheit und Maschinenzustand stimmen.
Gebrauchte Druckgießmaschine nach belastbaren Daten auswählen
FISS unterstützt den internationalen Kauf und Verkauf gebrauchter Kaltkammer- und Warmkammermaschinen. Vergleichen Sie berechnete Anforderungen mit der vollständigen Maschinenspezifikation und dem tatsächlichen Zustand.
Druckgießmaschinen ansehenFachliche Grundlagen und Quellen
Fachliche Grundlage für Sprengfläche und Formel: Handbuch Urformen, Abschnitt 1.6.4.1.1, Gleichungen 1.45–1.46. Die verwendeten Zahlen sind hypothetisch; der Zuschlag ist keine allgemeine Freigabe. Eigenständig formuliert.
