



Dichtheitsprüfung und Imprägnierung von Druckgussteilen: Verfahren, Grenzen und Prozesskette
Ein Druckgussgehäuse kann Sicht- und Maßprüfung bestehen und trotzdem Öl, Kühlmittel oder Gas verlieren. Viele Leckpfade öffnen sich erst, wenn die Bearbeitung in die Wand schneidet. Dichtheitsprüfung und Imprägnierung gehören deshalb in der Prozesskette druckdichter Gussteile zusammen.
Was ist die Dichtheitsprüfung von Druckgussteilen?
Die Dichtheitsprüfung von Druckgussteilen ist eine Funktionsprüfung, die feststellt, ob ein Gussteil ein Prüfmedium innerhalb einer festgelegten Leckrate hält. Sie zeigt nicht die Porosität selbst, sondern ob ein durchgehender Leckpfad durch eine Wand verläuft.
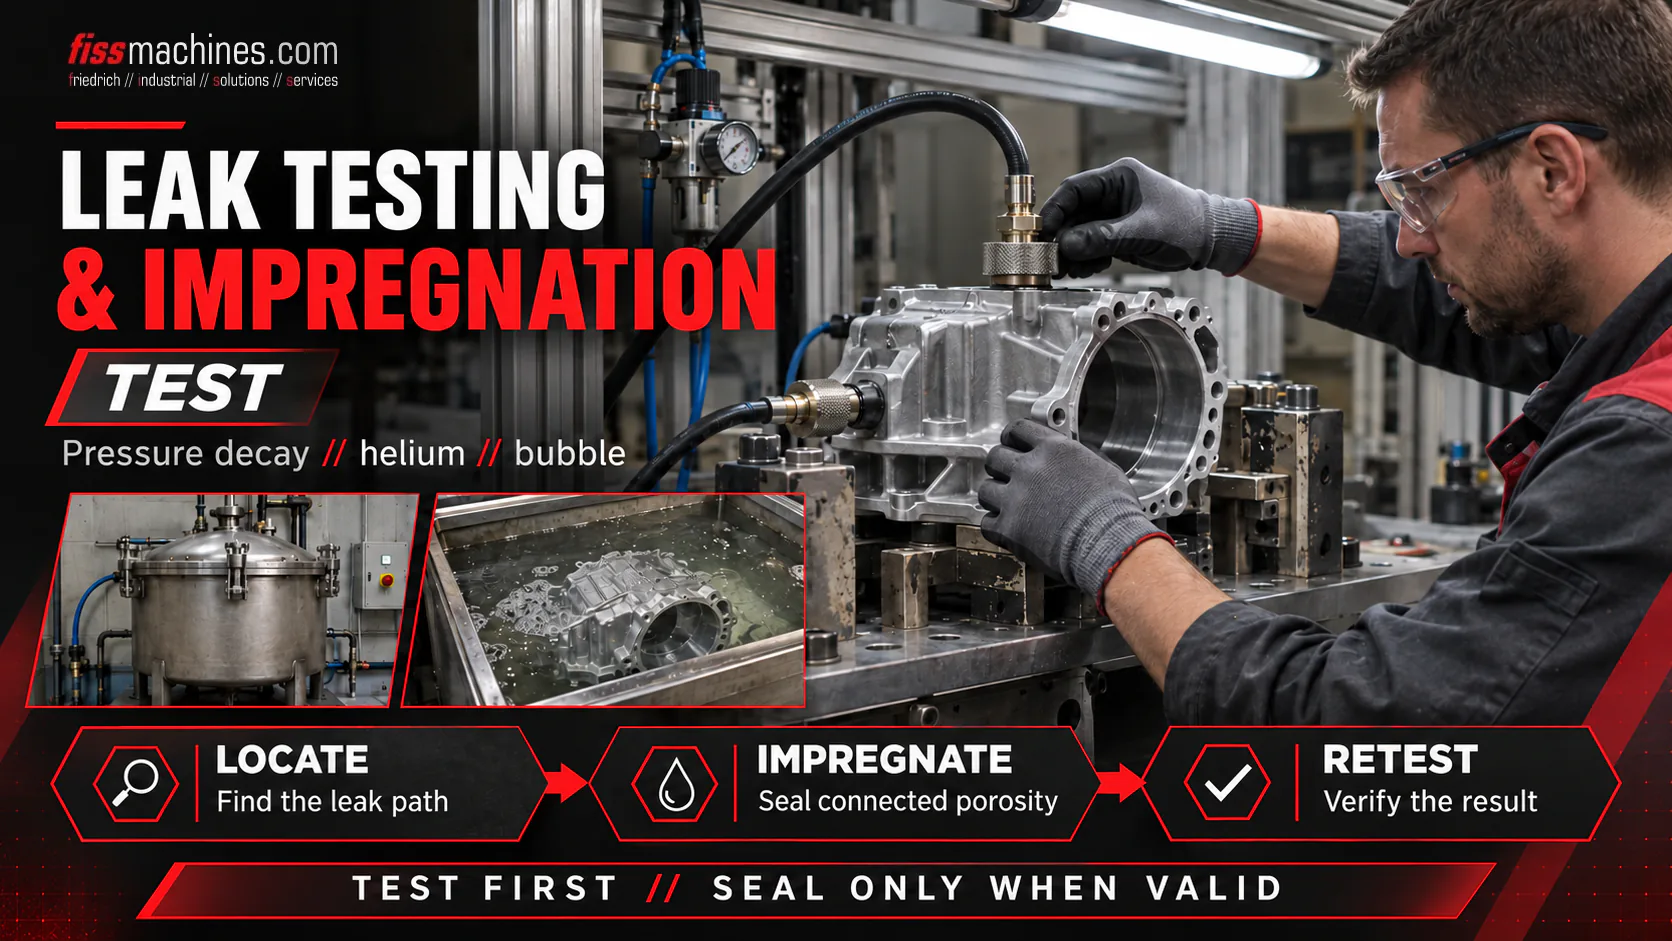
Die Verfahren reichen vom Wasserbad über Druckabfall-, Differenzdruck- und Durchflussprüfung bis zur Heliumprüfung. Die Vakuumimprägnierung füllt Leckpfade mit einem Dichtmittel – eine Reparatur für Porosität, nicht für strukturelle Fehler.
Warum Druckgussteile undicht sind
Ein Druckgussteil ist undicht, wenn sich Hohlräume zu einem Kanal durch die Wand verbinden – typischerweise Gasporosität, Schwindungsporosität, Kaltläufe oder Risse. Die Ursachen erklärt Druckgussfehler, die Rolle von Entlüftung und Vakuum Formfüllung und Vakuum im Druckguss und den Wasserstoff aus der Schmelze Schmelzequalität im Aluminiumguss.
Für die Dichtheitsprüfung zählt vor allem ein Punkt: Eingeschlossene Poren sind harmlos, bis die Bearbeitung sie öffnet. Maldaner beschreibt, dass zunächst dichte Gussteile durch Anschneiden eingeschlossener Poren bei der Bearbeitung undicht werden können. Eine Prüfung des Rohgussteils sagt daher wenig über das Fertigteil aus.
Leckrate: Einheiten und Umrechnung
Die Leckrate ist die Gasmenge, die pro Zeiteinheit durch ein Leck strömt. Die Lecksuchtechnik verwendet mbar·l/s: 1 mbar·l/s erhöht den Druck in einem geschlossenen 1-Liter-Behälter um 1 mbar pro Sekunde. Die SI-Einheit ist Pa·m³/s; 1 Pa·m³/s entspricht 10 mbar·l/s.
Luft-Dichtheitsprüfgeräte zeigen oft einen Volumenstrom in cm³/min oder sccm (Standardkubikzentimeter pro Minute) an. Nach der Umrechnungstabelle von Pfeiffer Vacuum entspricht 1 mbar·l/s etwa 59,2 sccm – eine Ausschussgrenze von 1 cm³/min unter Normbedingungen sind also rund 1,7·10⁻² mbar·l/s.
Prüfverfahren für die Dichtheit im Vergleich
Die Wahl beginnt mit der geforderten Leckrate. Pfeiffer Vacuum nennt die Helium-Lecksuche als Methode der Wahl ab einer Dichtheit von 1·10⁻⁷ mbar·l/s oder besser; darüber sind Luftverfahren möglich. Die Werte sind Quellenangaben, keine garantierten Werte.
| Verfahren | Prinzip | Empfindlichkeit (Quelle) | Typischer Einsatz |
|---|---|---|---|
| Wasserbad / Blasentest | Befülltes Teil im Wasser; Blasen zeigen das Leck | Qualitativ, außer die Blasen werden aufgefangen (Pfeiffer) | Leckortung, Nacharbeit |
| Druckabfallprüfung | Teil befüllt und abgesperrt; der Druckabfall wird gemessen | Abhängig von Volumen, Druck und Beruhigung | Einfache Gut/Schlecht-Prüfung in Serie |
| Differenzdruckprüfung | Druckdifferenz gegen ein Referenzvolumen | Gleicht Umgebungsänderungen aus, die auf beide Seiten wirken (ATEQ, Herstellerangabe) | Serienprüfung, kurze Takte |
| Durchfluss (Micro-Flow) | Nachströmende Luftmenge bei konstantem Druck | 5·10⁻⁴ mbar·l/s (Pfeiffer, Herstellerangabe) | Schnellere Luftprüfung |
| Helium, Vakuumkammer | Teil in evakuierter Kammer, mit Helium befüllt; Massenspektrometer | Methode der Wahl bei ≤ 1·10⁻⁷ mbar·l/s (Pfeiffer) | Enge Grenzwerte, poröse Gehäuse |
| Helium-Schnüffeln / -Sprühen | Sonde tastet das Teil ab oder Helium wird aufgesprüht | Vor allem zur Leckortung (Pfeiffer) | Leck finden |
In einem Beitrag der Assembly Magazine von 2015 zu Aluminiumgussteilen gibt INFICON an, dass Helium Porositätslecks findet, die Luft- oder Wasserbadprüfungen übersehen, und dass Luftverfahren vom Bauteilvolumen beeinflusst werden (Herstellerangabe).
Prüfdruck und Temperatur bei der Dichtheitsprüfung
Der Prüfdruck folgt aus der Funktion des Bauteils; laut Pfeiffer Vacuum wird oft mit maximalem Betriebsdruck geprüft. Die Temperatur ist die klassische Fehlerquelle der Luftverfahren: Ein noch warmes Teil aus der Waschanlage erwärmt die Prüfluft, und die Druckänderung sieht aus wie ein Leck. Pfeiffer nennt Beruhigungszeiten und Temperaturführung bei der Druckabfallprüfung kritisch und empfiehlt für warm angelieferte Teile Vakuum-Luftverfahren oder Helium.
- Prüfgas, Druck, Prüfzeit und Ausschussgrenze gemeinsam festlegen
- Teile vor der Luftprüfung auf stabile Temperatur bringen
- Teile nach dem Waschen trocknen – Flüssigkeit kann einen Leckkanal vorübergehend verschließen
- Anlage regelmäßig mit kalibriertem Referenzleck oder Meisterteil prüfen
Vakuumimprägnierung: Porosität von innen abdichten
Die Vakuumimprägnierung entfernt die Luft aus den Poren und füllt sie mit einem flüssigen Dichtmittel, das im Leckpfad aushärtet. Die LOCTITE-Imprägniermittel von Henkel sind zum Beispiel Methacrylate, die bei 90 °C oder anaerob aushärten (Henkel-Produktblatt 2024). Nach Godfrey & Wing folgt jede Variante vier Schritten: Imprägnieren, Rückgewinnen des Überschusses, Waschen und Aushärten.
Vakuum-Trocken mit Druck
Vakuum an trockenen Teilen, Dichtmittel wird eingesaugt, danach Überdruck von typischerweise 70–90 psi (Godfrey & Wing). Bevorzugt für anspruchsvolle Teile.
Vakuum-Trocken
Wie DVP, aber ohne Überdruck: wirksam, jedoch weniger gründlich und langsamer (Godfrey & Wing).
Vakuum-Nass
Teile liegen vor dem Evakuieren im Dichtmittel. Günstig, für größere Leckpfade, weniger gleichmäßig (Godfrey & Wing).
Maldaner beschreibt Anlagen von handbetriebenen Kleinanlagen bis zu vollautomatischen Imprägnierstraßen, in denen die Körbe nach jedem Schritt gedreht werden, um Imprägniermittel zurückzugewinnen (Herstellerangabe). Gebrauchte Imprägnieranlagen und Dichtheitsprüfgeräte waren auch schon im FISS-Angebot gelistet; die aktuelle Verfügbarkeit lässt sich über die Maschinensuche anfragen.
Dichtheitsprüfung und Imprägnierung in der Prozesskette
Godfrey & Wing empfiehlt, nach der Bearbeitung und vor dem Galvanisieren oder Lackieren zu imprägnieren: Die Bearbeitung kann neue Leckpfade öffnen, und ungefüllte Poren können Ausgasungen und Fehlstellen in der Beschichtung verursachen. Eine typische Abfolge für ein druckdichtes Gehäuse:
Gießen und Entgraten
Schussdaten werden gespeichert, damit spätere Lecks auf den Prozess zurückgeführt werden können.
Bearbeiten und Waschen
Die Fertigbearbeitung öffnet kritische Zonen; Teile werden gewaschen, getrocknet und temperiert.
Dichtheitsprüfung
Integralprüfung gegen den Grenzwert; undichte Teile werden aussortiert und bei Bedarf geortet.
Imprägnierung und Nachprüfung
Freigegebene Teile mit Porositätslecks werden imprägniert und erneut geprüft.
Beschichtung und Montage
Lackieren, Galvanisieren oder Montage folgen erst, wenn das Teil dicht ist.
Grenzen der Imprägnierung und Entscheidungshilfe
Die Imprägnierung dichtet Porosität ab, stellt aber keine Festigkeit wieder her. Risse, Kaltläufe und große Lunker bleiben auch gefüllt Schwachstellen – der US-Militärstandard MIL-STD-276A bezieht sich entsprechend auf strukturell einwandfreie Gussteile. Ob imprägniert werden darf, legen Zeichnung oder Kundenspezifikation fest; bei sicherheitsrelevanten Teilen ist es oft eingeschränkt oder freigabepflichtig.
- Ist die Imprägnierung nach Zeichnung, Spezifikation oder Kunde zulässig?
- Ist das Leck durch Porosität verursacht – oder durch Riss oder Kaltlauf?
- Erfordert die geforderte Leckrate Luft oder Helium?
- Gibt es eine Nachprüfung nach der Imprägnierung und vor der Beschichtung?
- Fließen Leck- und Imprägnierquoten in den Gießprozess zurück?
Dichtheit wird geprüft, nicht angenommen
Eine zuverlässige Dichtheitsprüfung von Druckgussteilen beginnt mit einer klar festgelegten Leckrate – einschließlich Gas, Druck und Temperatur – und einem Verfahren, das sie erreicht. Die Vakuumimprägnierung nach der Bearbeitung und vor der Beschichtung rettet Teile mit Porositätslecks – aber nur, wo die Spezifikation sie zulässt, und nur neben einem stabilen Gießprozess.
Fragen zur Dichtheitsprüfung und Imprägnierung von Druckgussteilen
Welches Prüfverfahren eignet sich am besten für Druckgussteile?
Das hängt von geforderter Leckrate, Bauteilvolumen und Taktzeit ab. Druckabfall-, Differenzdruck- und Durchflussprüfung eignen sich für höhere Grenzwerte in der Serie. Für Grenzwerte um 1·10⁻⁷ mbar·l/s oder enger nennt Pfeiffer Vacuum Helium als Methode der Wahl.
Wie rechne ich cm³/min in mbar·l/s um?
Laut Pfeiffer Vacuum entspricht 1 mbar·l/s etwa 59,2 sccm; 1 cm³/min unter Normbedingungen sind also rund 1,7·10⁻² mbar·l/s. Das ändert nur die Einheit – aus einem Luftgrenzwert wird so kein Heliumgrenzwert.
Werden Druckgussteile vor oder nach der Bearbeitung imprägniert?
Anbieter wie Godfrey & Wing empfehlen die Imprägnierung nach der Bearbeitung, weil diese neue Leckpfade öffnen kann. Imprägniert wird vor dem Lackieren oder Galvanisieren.
Kann die Imprägnierung Risse oder Kaltläufe reparieren?
Die Imprägnierung kann einen Leckpfad füllen, stellt aber die Festigkeit einer gerissenen oder schlecht verschweißten Wand nicht wieder her. Solche Teile sind anhand der Spezifikation zu bewerten, sicherheitsrelevante Teile brauchen oft eine Kundenfreigabe.
Gebrauchte Ausrüstung mit FISS finden.
FISS vermittelt gebrauchte Gießerei- und Druckgussausrüstung. Sagen Sie uns, was Sie suchen – wir durchsuchen unser Netzwerk nach passenden Maschinen.
Quellen
Pfeiffer Vacuum GmbH: How to select the ideal leak testing method for your application, PI0457PEN, Oktober 2019 – Umrechnung der Einheiten, Verfahrensvergleich, Temperatur und Prüfdruck (Herstellerangaben).
Pfeiffer Vacuum GmbH: Important regulations for leak detection and tightness control, PL0020PEN, Juni 2019 – Überblick über EN-/ISO-Normen der Dichtheitsprüfung (Stand 2019).
ATEQ Canada: F28 Light – Technology (Prinzip der Differenzdruckprüfung), ateq.ca, abgerufen am 6. November 2026 (Herstellerangaben).
S. Kurzava: Leak Testing Aluminum Castings, Assembly Magazine, Januar 2015, veröffentlicht auf inficon.com, abgerufen am 6. November 2026 (Herstellerangaben INFICON).
Godfrey & Wing: Types of Vacuum Impregnation Processes (2017) und When Should I Impregnate a Casting (2019), godfreywing.com, abgerufen am 6. November 2026.
Henkel AG & Co. KGaA: Vacuum impregnation for die-cast and powdered metal parts, Produktblatt 02/2024, henkel-adhesives.com, abgerufen am 6. November 2026.
Maldaner GmbH: Problem Porosität und Imprägnieranlagen, maldaner.de, abgerufen am 6. November 2026 (Herstellerangaben).
MIL-STD-276A: Impregnation of Porous Nonferrous Metal Castings, 30. Dezember 1992, nachgewiesen über everyspec.com, abgerufen am 6. November 2026.
