



Werkzeugwechsel im Druckguss: Schnellwechsel, Spannsysteme und Rüstzeit
Jeder Werkzeugwechsel stoppt die Druckgusszelle: Das heiße Druckgießwerkzeug kommt heraus, das nächste wird eingebaut, angeschlossen, aufgeheizt und eingefahren. Wie lange das dauert, hängt weniger von der Maschine ab als von Vorbereitung, einheitlichen Schnittstellen sowie Spann- und Kupplungstechnik.
Was ist ein Werkzeugwechsel im Druckguss?
Der Werkzeugwechsel im Druckguss ist das Umrüsten einer Druckgießmaschine von einem Werkzeug auf ein anderes: laufendes Werkzeug lösen und ausbauen, neues Werkzeug einbauen, ausrichten, spannen und anschließen, auf Temperatur bringen und nach den ersten Gutteilen für die Produktion freigeben.
Die Rüstzeit reicht vom letzten Gutteil des alten bis zum ersten Gutteil des neuen Werkzeugs. Ein Schnellwechsel verkürzt sie durch Methode (SMED) und Technik.
SMED im Druckguss: internes und externes Rüsten
Die SMED-Methode von Shigeo Shingo (Single-Minute Exchange of Die, 1985) teilt Rüstarbeit in internes Rüsten, nur bei stehender Maschine möglich, und externes Rüsten, das läuft, während das alte Werkzeug noch produziert. Der Ablauf: Ist-Zustand aufnehmen, interne und externe Tätigkeiten trennen, interne in externe umwandeln, den Rest straffen.
| Tätigkeit | Heute oft intern | So wird sie extern oder kürzer |
|---|---|---|
| Werkzeug, Gießkammer, Kolben, Schrauben, Werkzeuge bereitstellen | Suchen während des Stillstands | Vollständiger Rüstsatz vor dem Stopp an der Zelle |
| Werkzeugvorwärmung | Aufheizen auf der Maschine | Vorwärmen außerhalb der Maschine vor dem Wechsel |
| Programme für Roboter, Sprühgerät und Entnahme | Programmieren nach dem Einbau | Je Werkzeug vorbereitet und gespeichert |
| Spannen | Einzelne Spannpratzen und Schrauben | Einheitliche Spannränder, zentrale Betätigung |
| Wasser-, Öl- und Hydraulikanschlüsse | Einzelschläuche, Verwechslungsgefahr | Mehrfachkupplungen, codierte Schlauchgrößen |
Ein veröffentlichtes Beispiel aus dem Magnesium-Druckguss: In einem britischen Werk sank die Wechselzeit innerhalb von 18 Monaten von 24 auf durchschnittlich 6½ Stunden (Pendry, 2018). Den Effekt brachten palettierte Gießteile, ein für den Wechsel reservierter Kran, vorbereitete Rüstsätze und vereinheitlichte Spannung und Schläuche – nicht eine schnellere Maschine.
Welche Schritte umfasst ein Werkzeugwechsel an der Druckgießmaschine?
Der genaue Ablauf folgt den Betriebsanleitungen; typisch an einer horizontalen Kaltkammermaschine:
Extern vorbereiten
Nächstes Werkzeug geprüft und vorgewärmt, Gießkammer und Kolben, Spannteile, Schläuche und Anschlagmittel bereit.
Stoppen und sichern
Letzter Schuss, Werkzeug leer, Temperierung nach Vorgabe auf Kühlen oder Leerblasen, Hydraulik drucklos, Maschine gegen Wiederanlauf gesichert.
Abkuppeln
Temperierkreise, Jet-Kühlung, Kernzugzylinder, Vakuum und Sensorik getrennt, Auswerferkupplung gelöst.
Ausbauen
Formhälften miteinander gesichert, entspannt und per Kran gehoben oder auf Wechselwagen bzw. Rollenbahn ausgefahren.
Einbauen und einstellen
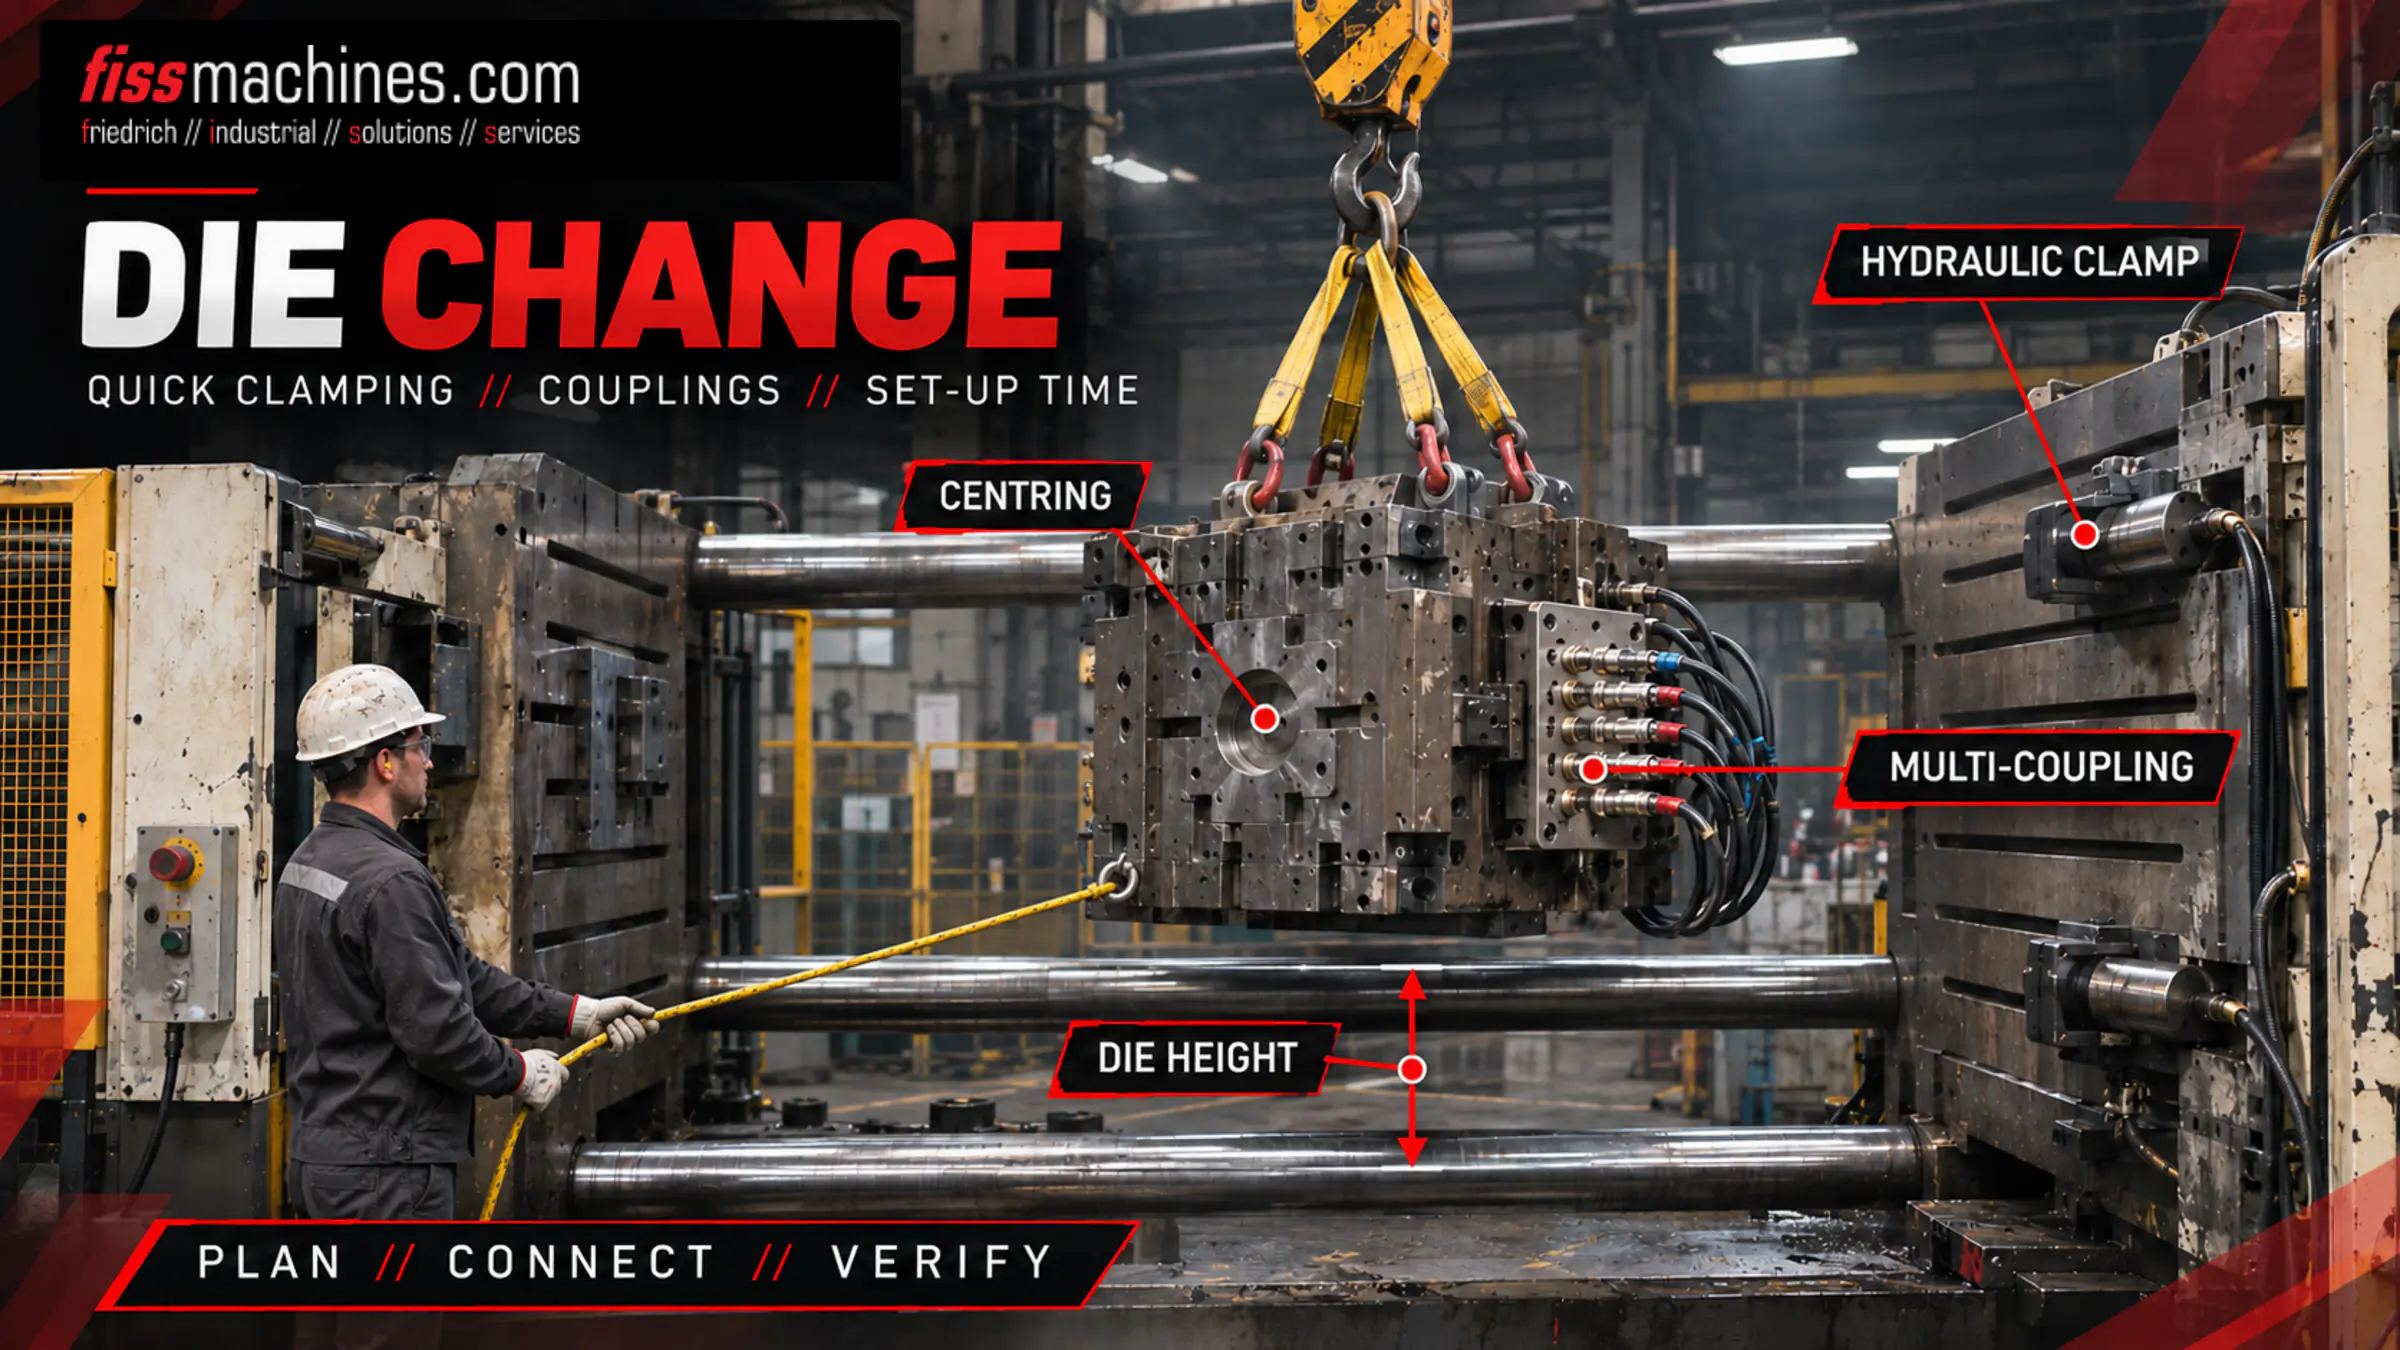
Neues Werkzeug zentriert, Werkzeughöhe eingestellt, gespannt, Medien und Auswerfer angeschlossen, Bewegungen mit reduzierter Geschwindigkeit geprüft.
Anfahren
Werkzeug auf Temperatur, Anwärmschüsse, Erstteilprüfung und Freigabe.
Kran oder Wechselwagen? Ein Kran ist flexibel, wird aber zum Engpass, wenn er anderswo gebraucht wird. Wechselwagen und Rollenbahnen lassen das vorgewärmte Werkzeug neben der Maschine warten, brauchen aber Platz und einrollfähige Werkzeuge. Welche Komponenten abzukuppeln sind, beschreibt Aufbau des Druckgießwerkzeugs.
Mechanisch, hydraulisch oder magnetisch spannen?
Das Spannsystem hält beide Formhälften gegen Öffnungs-, Auswerfer- und Kernzugkräfte sowie das Eigengewicht auf den Aufspannplatten. Drei Prinzipien sind üblich:
| Kriterium | Mechanisch (Pratzen, Schrauben) | Hydraulische Spannung | Magnetspannung |
|---|---|---|---|
| Rüstaufwand | Hoch, jede Pratze von Hand | Gering bei zentraler Betätigung | Gering, zentral geschaltet |
| Anforderung ans Werkzeug | Spannschlitze oder Bohrungen | Spannrand passend zu den Spannelementen | Ebene Stahl-Aufspannplatte |
| Temperatur | Unkritisch | Begrenzt durch Dichtungen und Sensoren | Begrenzt durch die Magnetplatte |
| Überwachung | Nur Sichtprüfung | Druck- und Positionsüberwachung möglich | Sensorüberwachter Spannzyklus (Hersteller) |
| Typische Grenze | Zeit, vergessene Schrauben | Hydraulikversorgung, Wärme an der Platte | Plattentemperatur, Werkzeuggewicht und Auswerferkräfte |
Herstellerangaben zeigen die Grenzen. Roemheld nennt hydraulische Hakenspanner für Druckgießmaschinen bis 250 °C, serienmäßige Positionsüberwachung bis 100 °C und eine mechanische Sicherung, die das Werkzeug bei Druckverlust hält (Fachpressebericht, 2024). Für Magnetspanntechnik an Zink-Warmkammermaschinen berichtet Roemheld von etwa 180 °C warmen Werkzeugen und bis zu 40 Minuten Einsparung je Wechsel gegenüber Spannpratzen, setzt sie für Aluminium und Magnesium aber nicht ein (Prozesstemperaturen um 650 °C).
Mehrfachkupplungen für Wasser, Öl und Kernzüge
Ein Druckgießwerkzeug kann viele Temperier-, Jet-Kühlungs- und Kernzugkreise haben. Sie einzeln anzuschließen kostet Zeit, und ein vertauschter oder vergessener Kreis zeigt sich erst als Hotspot oder Gussfehler. Mehrfachkupplungen fassen die Kreise auf einer Platte zusammen. Stäubli gibt für seine UCP-Mehrfachkupplung zur Jet-Kühlung an, dass alle Kreise in einem Arbeitsgang an einer Stelle verbunden werden, mit Temperaturgrenzen je nach Anschluss von +15 bis +80 °C oder −10 bis +150 °C (Herstellerprospekt).
Kupplungen und Schläuche müssen für das Medium ausgelegt sein – Wasser, Thermoöl oder Hydraulikflüssigkeit. Ohne Mehrfachkupplung helfen codierte Schlauchgrößen: Das von Pendry beschriebene Werk gab Vor- und Rücklauf unterschiedliche Durchmesser, sodass sie nicht vertauscht werden können.
Werkzeugvorwärmung außerhalb der Maschine und die ersten Schüsse
Die Werkzeugvorwärmung auf der Maschine ist meist der längste interne Rüstschritt. Vorwärmen außerhalb – auf einer Vorwärmstation oder mit separatem Temperiergerät – macht daraus externe Arbeit. Im genannten Magnesiumwerk brauchten kalte Werkzeuge rund 8 Stunden zum Aufheizen und wurden vor dem Wechsel mindestens 24 Stunden vorgewärmt; zu schnelles oder zu starkes Aufheizen führte zu Ausdehnung, sodass sich das Werkzeug nicht schließen ließ (Pendry, 2018).
Vorwärmtemperaturen und Aufheizraten kommen vom Stahllieferanten und Werkzeugbauer; Hintergründe erklärt Standzeit von Druckgießwerkzeugen. FISS führt gebrauchte Temperiergeräte, auch nutzbar zum externen Vorwärmen. Pendry weist darauf hin, dass viel Ausschuss zu Beginn einer Serie nach dem Wechsel entsteht.
Checkliste Werkzeugwechsel: von der Vorbereitung bis zur Erstteilfreigabe
- Werkzeug, Gießkammer, Kolben, Spannteile und Schläuche geprüft und vor dem Stopp an der Zelle
- Anschlagmittel, Kran oder Wechselwagen reserviert; Tragfähigkeit passend zum Werkzeuggewicht
- Werkzeug auf Solltemperatur vorgewärmt; Programme für Roboter und Sprühgerät geladen
- Hydraulik drucklos und Maschine gesichert, bevor jemand zwischen den Aufspannplatten arbeitet
- Zentrierung geprüft, Werkzeughöhe eingestellt, alle Spannelemente von der Überwachung bestätigt
- Jeder Kreis angeschlossen und auf Durchfluss und Dichtheit geprüft; Auswerferhub und Kernzüge langsam getestet
- Erstteilfreigabe dokumentiert: Maße, Sichtprüfung, Prozessdaten gegen Referenz
Schnellwechsel an der gebrauchten Druckgießmaschine: was prüfen?
Ob Werkzeuge und Spanntechnik zu einer gebrauchten Druckgießmaschine passen, entscheidet sich an den Aufspannplatten, nicht an der Schließkraftklasse:
T-Nuten, Bohrungen, Zentrierung
Nut- und Bohrbild, Zentrierdurchmesser, Ebenheit und Schäden an beiden Platten im Abgleich mit Werkzeugzeichnungen und Spannelementen.
Werkzeughöhenbereich
Minimale und maximale Werkzeughöhe, Säulenabstand und Öffnungshub für das dünnste und das dickste Werkzeug, Höhenverstellung über den vollen Bereich getestet.
Spannung und Medien
Vorhandenes Schnellspannsystem und seine Versorgung, Auswerferkupplung, Kernzugkreise und Kupplungstypen; Fehlendes als Nachrüstung einplanen.
Wie sich die Werkzeughöhenverstellung bei Kniehebel- und Zweiplattenmaschinen unterscheidet, erklärt Kniehebel oder Zweiplatten?; die vollständige Prüfung beschreibt Gebrauchte Druckgussmaschine kaufen: die technische Checkliste. Rüstzeit geht direkt in Verfügbarkeit und OEE ein, siehe Zykluszeit im Druckguss.
Kürzere Werkzeugwechsel beginnen vor dem Maschinenstopp
Ein Werkzeugwechsel im Druckguss wird vor allem durch Methode kürzer: Alles, was laufen kann, solange das alte Werkzeug noch produziert, wird aus dem Stillstand herausgenommen. Schnellspannung, Mehrfachkupplungen und externe Vorwärmung verkürzen dann die internen Schritte – vorausgesetzt, Werkzeuge und Maschine haben einheitliche Schnittstellen und die Erstteilfreigabe ist klar geregelt.
Fragen zum Werkzeugwechsel im Druckguss
Was ist der Unterschied zwischen internem und externem Rüsten?
Internes Rüsten ist nur bei stehender Maschine möglich, etwa das Lösen der Spannelemente. Externes Rüsten erfolgt, während das alte Werkzeug noch produziert, etwa das Vorwärmen des nächsten Werkzeugs. SMED verlagert möglichst viel Arbeit ins externe Rüsten.
Eignet sich Magnetspanntechnik für den Aluminium-Druckguss?
Roemheld beschreibt Magnetspanntechnik für Zink-Warmkammermaschinen mit moderaten Werkzeugtemperaturen und setzt sie für Aluminium und Magnesium wegen der höheren Temperaturen nicht ein. Im Aluminium-Druckguss sind mechanische und hydraulische Spannung üblich.
Warum ein Werkzeug außerhalb der Maschine vorwärmen?
Das Aufheizen auf der Maschine ist oft der längste interne Schritt eines Werkzeugwechsels. Ein extern vorgewärmtes Werkzeug erreicht schneller Betriebstemperatur und verkürzt den Stillstand.
Passt ein Schnellwechselsystem zu jedem Werkzeug?
Nur wenn die Werkzeuge passende Spannränder, Zentrierungen und Kupplungsplatten haben. Ältere Werkzeuge müssen oft angepasst werden, deshalb wird die Standardisierung meist schrittweise eingeführt.
Die Druckgießmaschine finden, die zu Ihren Werkzeugen passt.
FISS führt gebrauchte Kaltkammer- und Warmkammer-Druckgießmaschinen sowie Peripherie. Senden Sie uns Ihre Werkzeugmaße, wir prüfen, welche Maschinen passen.
Quellen
A. Pendry (Birmingham City University): Magnesium Alloy Die Casting Process Improvement using the Single Minute Exchange of Dies (SMED) Method and Other Techniques, Konferenzbeitrag Mg2018, Open Access, abgerufen am 19. November 2026.
S. Shingo: A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (zitiert nach Pendry 2018 und Wikipedia).
Wikipedia: Single-minute exchange of die, abgerufen am 19. November 2026.
Römheld GmbH Friedrichshütte: Special requirements for die casting, Anwendungsbericht, wz.roemheld.de; Produktseite R-MAG-D Magnetspannsystem für Druckgießmaschinen, abgerufen am 19. November 2026.
Machinery Market: Clamps for high-temperature applications (Roemheld UK), 1. November 2024, abgerufen am 19. November 2026.
Stäubli: UCP multi-couplings – Temperature control | Die casting jet cooling, Prospekt, abgerufen am 19. November 2026.
