



Zykluszeit im Druckguss: Engpässe erkennen und Abläufe verbessern
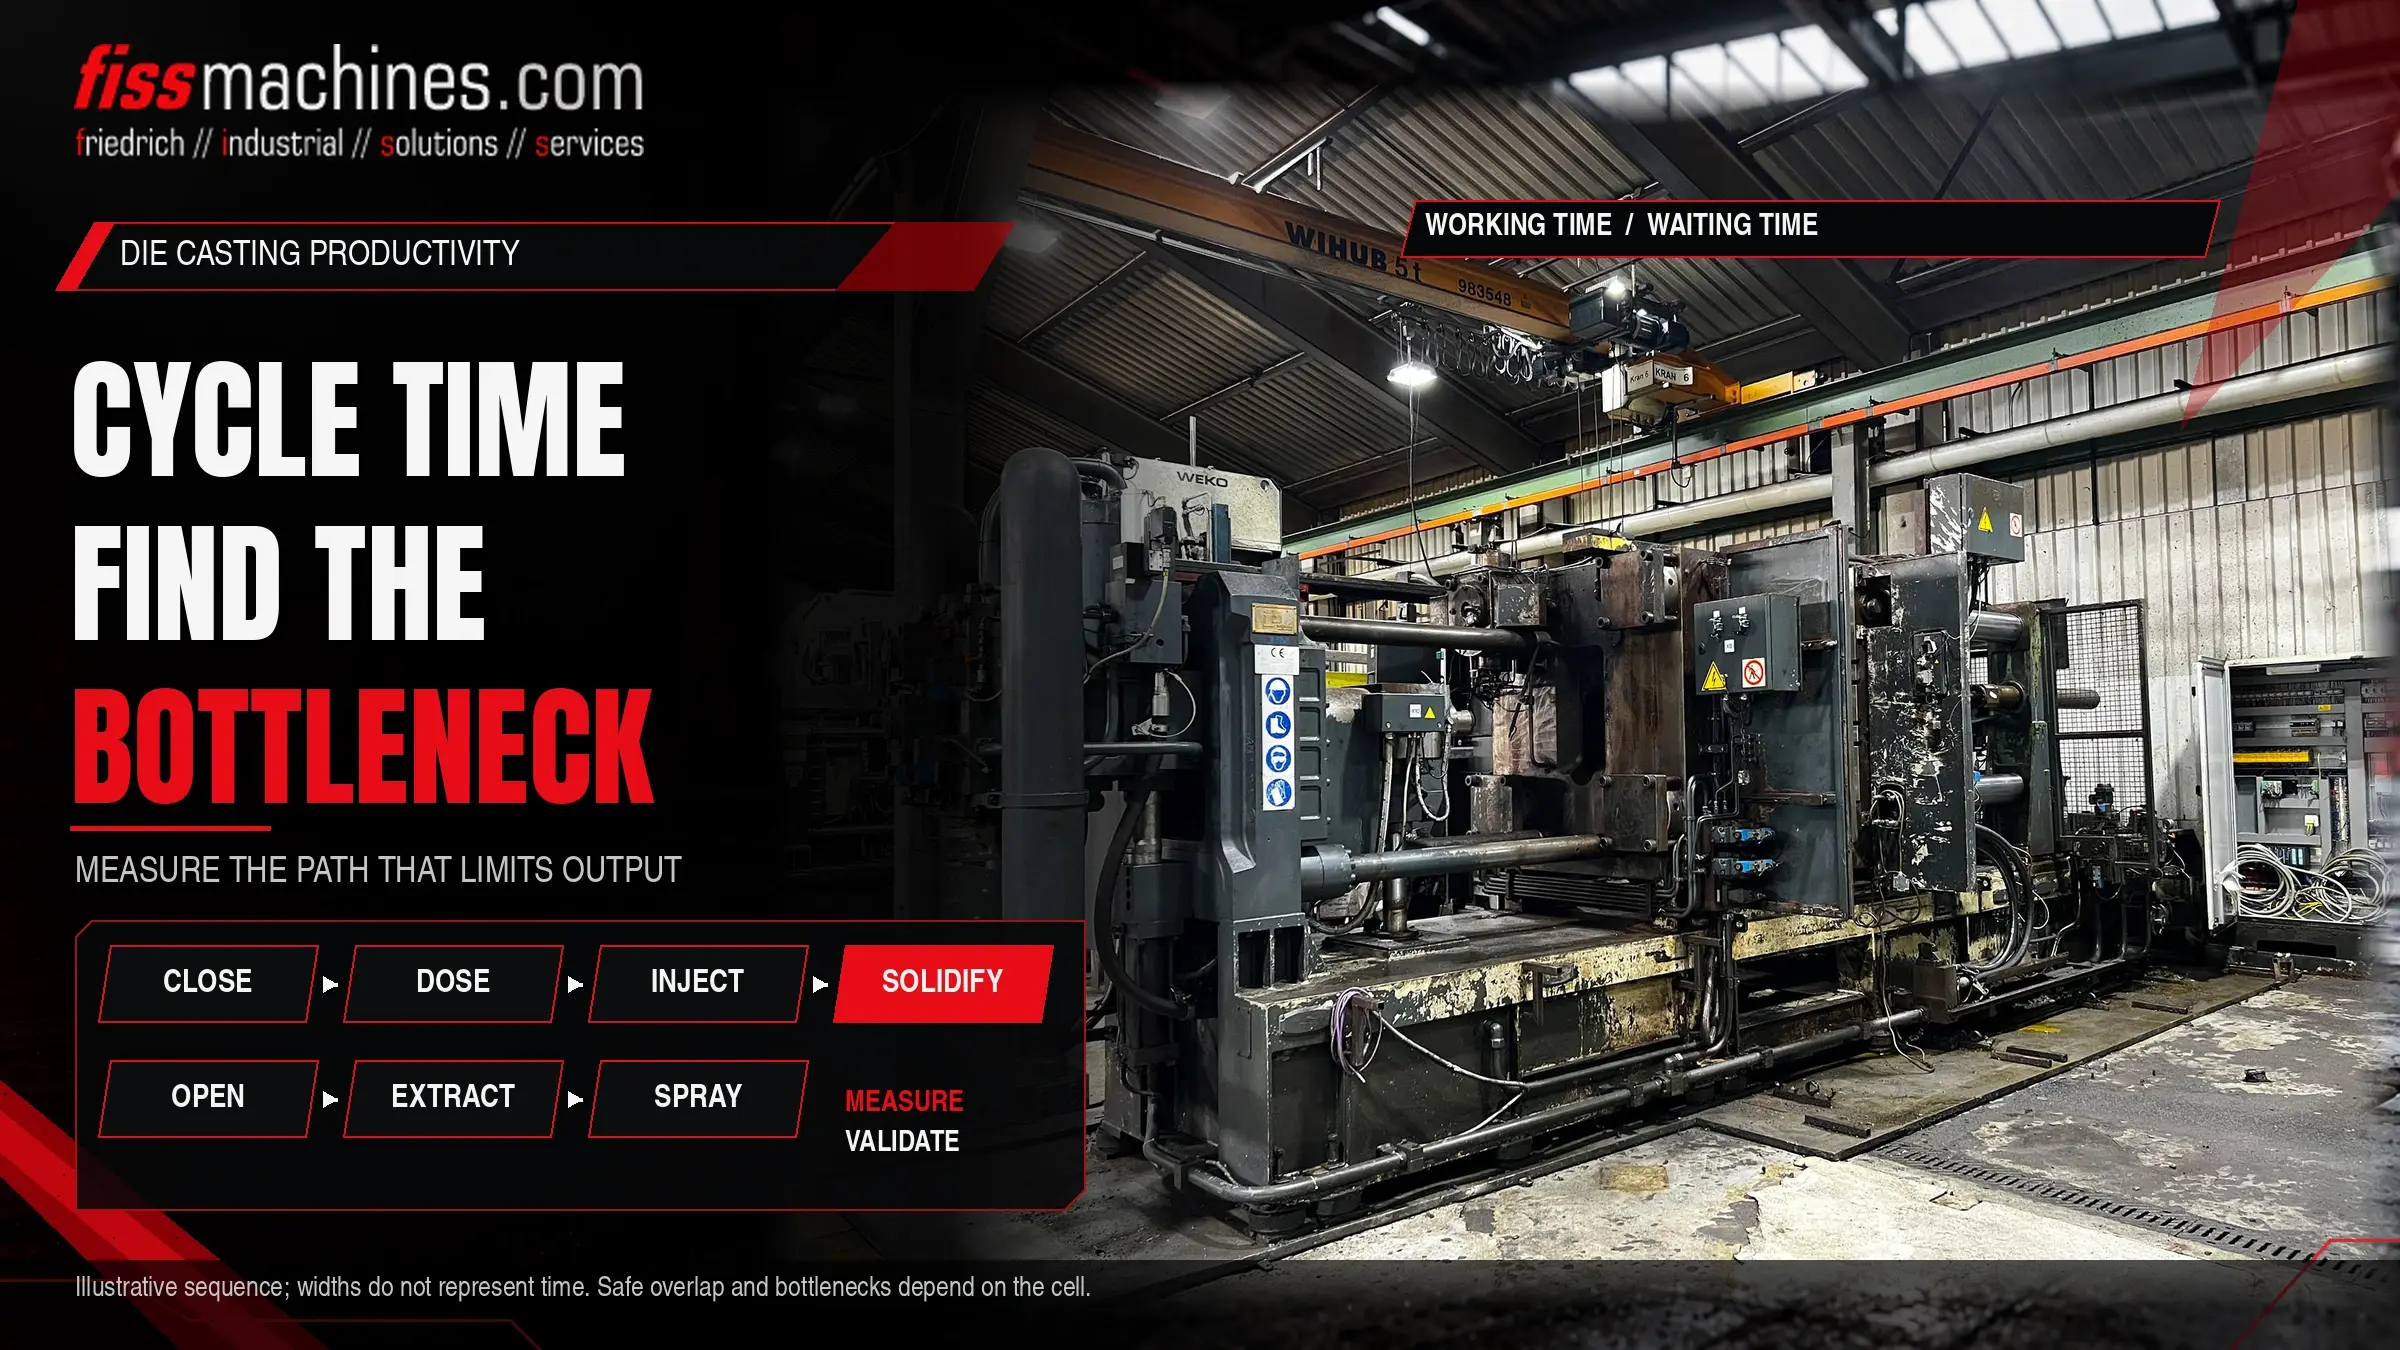
Die Zykluszeit einer Druckgusszelle entscheidet darüber, wie viele Teile eine Schicht erzeugt – und damit, was eine Maschinenstunde wirklich kostet. Der Wert im Maschinendisplay verrät jedoch selten, wohin die Zeit geht. Schließen, Dosieren, Schuss, Erstarren, Öffnen, Entnahme, Sprühen und Handling teilen sich dieselben Sekunden. Den Schritt zu finden, der den Ausstoß tatsächlich begrenzt, und ihn ohne Qualitätsverlust zu verkürzen, ist eine systematische Aufgabe – nicht das pauschale Hochdrehen aller Einstellungen.
Wie findet man den Engpass im Druckgusszyklus?
Zerlegen Sie den Zyklus in einzelne Schritte, messen Sie deren Dauer über viele Schüsse und kennzeichnen Sie, welche Schritte nacheinander und welche parallel laufen. Der Engpass ist der Schritt auf dem sequenziellen, also kritischen Pfad, der am längsten dauert oder am stärksten schwankt. Nur seine Verkürzung senkt die Zykluszeit; parallele Schritte zu beschleunigen bringt nichts.
Die Erstarrungszeit ist oft der größte Einzelblock, hängt aber direkt mit Teilequalität und Formtemperatur zusammen. Leichter zu heben sind meist Wartezeiten, Handling und Sprühabläufe.
Woraus ein Druckgusszyklus besteht
Die genaue Reihenfolge hängt von Maschinentyp, Bauteil und Automatisierung ab. Eine Kaltkammerzelle durchläuft typischerweise die folgenden Schritte. Bei Warmkammermaschinen ersetzt das Füllen der Gießgarnitur die Dosierung, wodurch dieser Abschnitt deutlich kürzer ausfällt.
| Schritt | Haupteinflüsse | Typische Hebel | Risiko bei unbedachter Verkürzung |
|---|---|---|---|
| Schließen und Verriegeln | Plattenhub, Geschwindigkeitsprofil, Formschutzphase | Optimierte Hübe und Übergänge | Formschutz weniger wirksam, Schläge auf das Werkzeug |
| Dosieren und Eingießen | Löffelweg oder Dosierofen, Schussgewicht | Früherer Dosierstart, wo sicher parallel zum Schließen | Metall kühlt in der Gießkammer ab, schwankender Pressrest |
| Schuss und Nachdruck | Prozessanforderungen des Bauteils | Meist kaum Potenzial, selten der Engpass | Direkte Wirkung auf Füllung und Porosität |
| Erstarren (Form geschlossen) | Wanddicke, Legierung, Formtemperatur, Kühlauslegung | Werkzeugkühlung, thermischer Haushalt, Punktkühlung | Verzug, Warmrisse, Probleme beim Auswerfen |
| Öffnen, Kernzüge, Auswerfen | Hübe, Schieberabfolge, Auswerferbewegung | Überlappende Bewegungen, soweit die Steuerung es zulässt | Kollisionen, Schäden an Schiebern oder Gussteil |
| Entnahme | Roboter- oder Entnahmeweg, Greifen, Teilekontrolle | Kürzere Wege, früheres Einfahren in den Formbereich | Kollisionsgefahr, instabiles Greifen |
| Sprühen und Ausblasen | Werkzeuggröße, Sprühbild, thermische Anforderungen | Optimiertes Sprühprogramm, weniger, aber gezielter sprühen | Kleben, Anlöten, veränderte Formtemperatur |
Den Zyklus richtig messen
Eine einzelne Stoppuhrmessung reicht nicht. Zyklusschritte schwanken, und gelegentliche lange Wartezeiten kosten oft mehr als eine etwas langsame Bewegung. Am aussagekräftigsten sind Zeitstempel von Steuerungssignalen, die viele Maschinen- und Robotersteuerungen protokollieren können. Ist das nicht möglich, ist eine Videoaufnahme mehrerer Zyklen eine praktikable Alternative.
Start und Ende jedes Schritts festlegen
Eindeutige Signale wie „Form verriegelt“ oder „Roboter außerhalb des Formbereichs“ sorgen dafür, dass jeder Schritt immer gleich gemessen wird.
Viele Zyklen erfassen
Erfassen Sie einen repräsentativen Zeitraum einschließlich normaler Störungen. Mittelwerte verdecken Schwankungen; Streuung und Ausreißer gehören mit in die Auswertung.
Ablauf darstellen
Ein einfaches Zeitbalkendiagramm zeigt, welche Schritte sich überlappen und welche aufeinander warten. Die längste Kette abhängiger Schritte ist der kritische Pfad.
Warten von Arbeiten trennen
Markieren Sie jede Phase, in der eine Einheit bereit ist, aber auf ein Signal wartet. Wartezeit ist oft die günstigste Zeit, die sich einsparen lässt.
Typische Engpässe in der Praxis
Erstarrung und Formtemperatur
Wie lange die Form geschlossen bleibt, bestimmen die dicksten Querschnitte und die Wärmeabfuhr des Werkzeugs. Eine Verkürzung ohne bessere Kühlung riskiert Verzug oder Auswerferprobleme. Echte Gewinne entstehen hier meist am Werkzeug: Kühlkanäle, Punktkühlung oder ein ausgeglichenerer Wärmehaushalt, oft zusammen mit einem angepassten Temperiergerät.
Sprühen
Sprühen kühlt und schützt die Formoberfläche – es ist Zeitblock und thermisches Werkzeug zugleich. Ein über Jahre gewachsenes Sprühprogramm enthält oft überflüssige Durchgänge. Eine Reduzierung muss aber gegen Formtemperatur und Klebeneigung geprüft werden.
Peripherie und Signalaustausch
Entnahmeroboter, Sprühgeräte, Entgratpressen und Förderbänder kommunizieren über Signale mit der Maschine. Vorsichtige Verriegelungen oder langsame Quittierungen kosten Sekunden, die in keinem Maschinenparameter auftauchen. Unser Beitrag zur Automation in der Druckgusszelle beschreibt die typischen Peripheriegeräte und ihre Aufgaben.
Dosierung
Kommt Löffel oder Dosierofen nicht hinterher, wartet die Maschine mit geschlossener Form oder leerer Gießkammer. Dosierleistung und Dosiergenauigkeit gehören deshalb in jede Zyklusanalyse. Die Unterschiede der Ofentypen erklärt der Beitrag Dosierofen, Schmelzofen oder Warmhalteofen?
Abläufe verbessern, ohne die Qualität zu gefährden
Ablaufverbesserungen funktionieren am besten als kontrollierte Versuche. Ändern Sie jeweils nur eine Sache, fahren Sie lange genug, um das thermische Gleichgewicht zu erreichen, und vergleichen Sie Zykluszeit, Ausschussquote und Gussqualität vorher und nachher.
Meist geringes Risiko
Unnötige Wartezeiten entfernen, Bewegungen parallel starten, soweit Steuerung und Sicherheitskonzept es erlauben, Roboterwege kürzen und langsame Signalwechsel zwischen Maschine und Peripherie korrigieren.
Sorgfältig absichern
Erstarrungszeit verkürzen, Sprühmenge oder Sprühbild ändern und Bewegungen nahe am Werkzeug beschleunigen. Das beeinflusst Formtemperatur, Teilequalität und Verschleiß und sollte mit Prüfung der Gussteile getestet werden.
Überlappende Bewegungen müssen innerhalb des Sicherheitskonzepts der Maschine bleiben. Verriegelungen und Schutzfunktionen dürfen nie umgangen werden, um Zykluszeit zu gewinnen; Änderungen an sicherheitsrelevanter Logik erfordern eine fachkundige Bewertung.
Zykluszeit, Stillstände und OEE
Ein kürzerer Zyklus zahlt sich nur aus, wenn die Zelle auch läuft. Die Gesamtanlageneffektivität (OEE) verbindet Verfügbarkeit, Leistung und Qualität. Eine Zelle mit schnellem Zyklus, aber häufigen Stopps, langen Werkzeugwechseln oder hohem Ausschuss kann weniger liefern als eine langsamere, stabile Zelle. Stillstandsgründe und Ausschuss sollten daher parallel zur Zyklusanalyse betrachtet werden.
OEE = Verfügbarkeit × Leistung × Qualität
Verfügbarkeit = Laufzeit / geplante Produktionszeit; Leistung = (Ideal-Zykluszeit × produzierte Teile) / Laufzeit; Qualität = Gutteile / produzierte Teile. Alle drei als Anteil zwischen 0 und 1.
Checkliste für eine Zykluszeitanalyse
- Start- und Endsignale für jeden Zyklusschritt festgelegt
- Daten über viele Zyklen inklusive Störungen erfasst
- Kritischer Pfad bestimmt, parallele Schritte gesondert markiert
- Wartezeiten zwischen Maschine, Roboter, Sprühgerät und Presse beziffert
- Erstarrungszeit gemeinsam mit Werkzeugkühlung und Formtemperatur bewertet
- Sprühprogramm auf überflüssige Durchgänge geprüft
- Dosierleistung und -genauigkeit mit dem Zyklusziel abgeglichen
- Nachgelagerte Schritte (Entgraten, Kühlen, Förderung) auf Kapazität geprüft
- Jede Änderung einzeln getestet und mit Ausschuss- und Qualitätsdaten bewertet
- Sicherheitskonzept bei jeder überlappenden Bewegung eingehalten
Häufige Fragen
Ist eine schnellere Maschine der einfachste Weg zu kürzeren Zyklen?
Selten. Maschinenbewegungen machen im Vergleich zu Erstarrung, Sprühen und Handling oft nur einen kleinen Teil des Zyklus aus. Eine schnellere Maschine hilft nur, wenn ihre Bewegungen auf dem kritischen Pfad liegen.
Warum ist die Zykluszeit nach einem Werkzeugwechsel schlechter?
Werkzeuge unterscheiden sich in Wärmehaushalt, Sprühprogramm und Schieberabfolge. Jedes Werkzeug braucht eine eigene Analyse; Einstellungen eines anderen Werkzeugs sind nur ein Ausgangspunkt.
Kann die Entgratpresse die Zelle begrenzen?
Ja. Wenn Presse, Kühlstation oder Förderband das Teil nicht rechtzeitig aufnehmen, wartet der Roboter – und mit ihm die Maschine. Der Engpass kann außerhalb der Gießmaschine liegen.
FISS hilft bei der Auswahl passender Maschinen und Anlagen.
Zeigt Ihre Analyse, dass eine Maschine, ein Ofen oder ein Peripheriegerät den Ausstoß begrenzt, unterstützt FISS Sie bei der Suche nach geeigneter Gebrauchttechnik für Ihr Bauteil und Ihr Zyklusziel.
