



Standzeit von Druckgießwerkzeugen: Brandrisse, Kleben und Erosion
Das Druckgießwerkzeug gehört zu den teuersten Komponenten der Zelle, und jeder ungeplante Werkzeugwechsel kostet Produktionszeit. Wie lange eine Form hält, ist weniger Glückssache als eine Frage weniger, gut verstandener Schadensmechanismen – und wie konsequent der Prozess sie im Griff behält.
Was begrenzt die Standzeit eines Druckgießwerkzeugs?
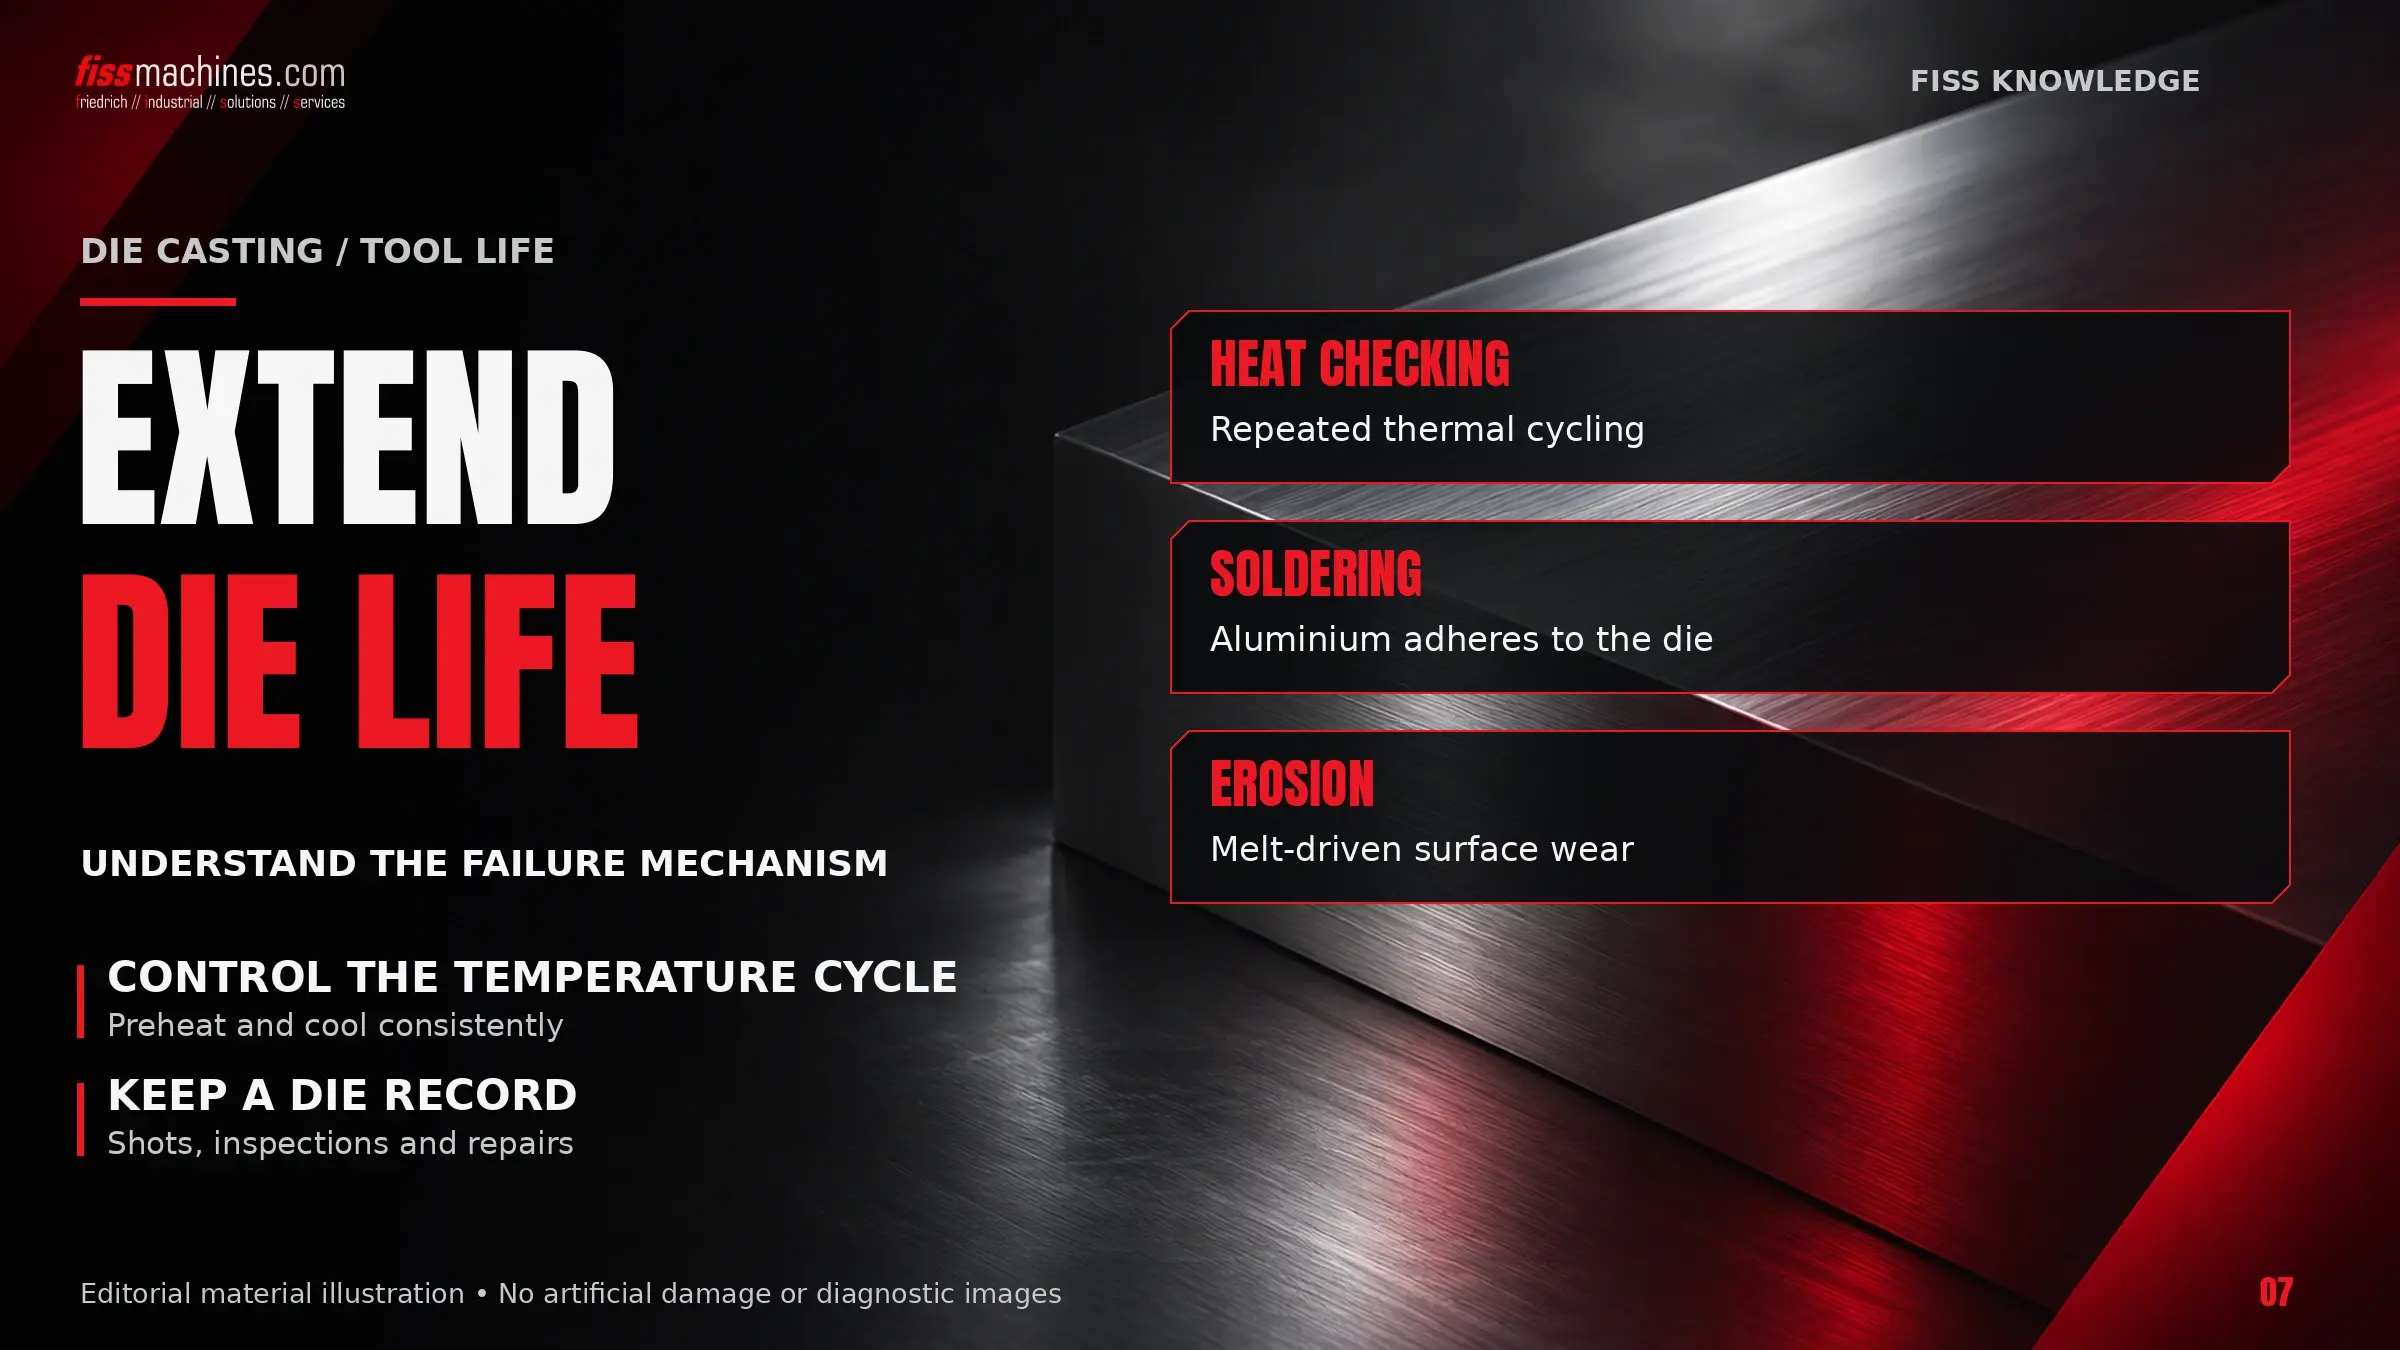
Im Aluminium-Druckguss wird die Standzeit eines Druckgießwerkzeugs vor allem durch vier Mechanismen begrenzt: Brandrisse (thermische Ermüdung), Gewaltrisse, Kleben der Legierung an der Form und Erosion durch die strömende Schmelze. Brandrisse sind mit Abstand am häufigsten.
Stellhebel sind der Temperaturzyklus der Formoberfläche, Strömungsgeschwindigkeit und Chemie der Schmelze, der Warmarbeitsstahl und seine Wärmebehandlung, die Oberflächenbehandlung sowie die Werkzeugpflege mit Vorwärmen, Spannungsarmanlassen und dokumentierter Prüfung.
Vier Mechanismen, die eine Form beenden
Wie ein Werkzeug aufgebaut ist, erklärt der Beitrag Druckgießwerkzeug verstehen – hier geht es darum, wie es verschleißt.
Brandrisse
Netzartige feine Oberflächenrisse durch wiederholtes Aufheizen und Abkühlen. Sie zeichnen sich am Gussteil ab und können größere Risse einleiten.
Gewaltrisse
Tiefe Risse durch Thermoschock oder mechanische Überlast. Selten, aber sie stoppen die Produktion.
Kleben
Aluminium reagiert mit dem Eisen der Form und bildet intermetallische Schichten; das Gussteil klebt, typischerweise an heißen Kernstiften.
Erosion
Warmverschleiß durch die schnell strömende Schmelze, meist in Anschnittnähe.
Uddeholm nennt zusätzlich Korrosion durch die Schmelze und Eindrücke an der Trennebene. In einem Uddeholm-Whitepaper schätzten Fachleute auf der EUROGUSS 2018 den Anteil der Brandrisse an allen Werkzeugausfällen auf 60 bis 80 Prozent.
Wie viele Schuss hält ein Druckgießwerkzeug?
Die Standzeit hängt stark von der Gusslegierung ab, weil die Gießtemperatur die thermische Belastung bestimmt. Die folgenden Spannen sind Orientierungswerte des Herstellers Uddeholm, keine Garantien.
| Gusslegierung | Hauptsächlich begrenzend | Normale Standzeit Form (Schuss) | Normale Standzeit Kerne (Schuss) |
|---|---|---|---|
| Zink (ca. 430 °C) | Erosion | 0,5–2 Millionen | 0,5–2 Millionen |
| Magnesium (ca. 650 °C) | Brandrisse, Risse, Erosion, Eindrücke | 100.000–400.000 | 50.000–200.000 |
| Aluminium (ca. 700 °C) | Brandrisse, Risse, Erosion, Eindrücke | 60.000–200.000 | 40.000–150.000 |
| Kupfer / Messing (ca. 970 °C) | Brandrisse, Eindrücke, Erosion, Risse | 5.000–50.000 | 1.000–5.000 |
Woher die Schäden kommen
Brandrisse entstehen nur, wenn zyklische Wärmespannungen, Zugspannungen und plastische Dehnung zusammenkommen; jede größere Temperaturschwankung beschleunigt sie. Kleben und Erosion hängen stärker von Geschwindigkeit, Temperatur und Chemie der Schmelze ab.
| Ursache | Hauptwirkung | Hintergrund |
|---|---|---|
| Kalte Form beim Anfahren | Brandrisse, Risse | Starker Schock; Brandrisse können beim ersten Schuss beginnen. |
| Hohe Oberflächentemperatur | Brandrisse, Kleben | Laut Uddeholm steigt das Risiko oberhalb von ca. 600 °C deutlich. |
| Schroffes Abkühlen | Brandrisse | Intensives Sprühen oder sehr kaltes Kühlmittel erhöhen die Spannungen. |
| Ungünstige Kühlkanäle | Hotspots, Risse | Ziel sind gleichmäßige Kavitätstemperatur und ausreichender Abstand. |
| Hohe Anschnittgeschwindigkeit | Erosion, Kleben | Über ca. 55 m/s nimmt die Erosion stark zu; der Trennmittelfilm wird ausgewaschen. |
| Legierungschemie | Kleben, Erosion | Niedriger Eisengehalt verstärkt den Angriff; übereutektisches Silizium erhöht die Erosion. |
| Kerbwirkung | Risse | Scharfe Radien, Ecken und unbehandelte Erodierschichten. |
Den Wärmehaushalt beschreibt Temperierung im Druckguss, Sprühbild und Sprühmenge Formsprühen im Druckguss.
Warmarbeitsstahl, Wärmebehandlung und Härte
Standardwerkstoffe für Formeinsätze sind die Warmarbeitsstähle 1.2343 (H11) und 1.2344 (H13). Stahlhersteller bieten umgeschmolzene ESU-Güten und Premiumsorten an, etwa Uddeholm Dievar oder die BÖHLER-Marken W350 ISOBLOC und W400 VMR. Abnahmekriterien stützen sich häufig auf NADCA #207, Special Quality Die Steel & Heat Treatment Acceptance Criteria for Die Casting Dies.
- Härte: Höhere Härte verbessert die Brandrissbeständigkeit, erhöht aber das Risiko von Gewaltrissen. Uddeholm rät für Aluminium von mehr als 50 HRC ab.
- Abschrecken: Hohe Abschreckgeschwindigkeit ergibt die beste Standzeit; zu langsames Abkühlen mindert die Zähigkeit.
- Anlassen: Mindestens zweimal, ein drittes Anlassen wird in der Regel empfohlen.
- Randzone: Randentkohlung und starke Aufkohlung können vorzeitige Brandrisse verursachen.
Stahlhersteller berichten für ihre Premiumsorten von deutlich besserer Brandrissbeständigkeit als bei Standard-H13. Das sind Herstellerangaben; ein Premiumstahl zahlt sich nur aus, wenn auch Konstruktion und Prozess stimmen.
Vorwärmen, Oberflächenbehandlung und Spannungsarmanlassen
Langsam vorwärmen
Uddeholm empfiehlt für Aluminium- und Magnesiumformen 180–300 °C. Gleichmäßig und thermostatgeregelt aufheizen, Kühlung schrittweise zuschalten.
Mit Oxidschicht einfahren
Auf metallisch blanker Oberfläche haftet das Trennmittel schlecht. Eine Oxidschicht – etwa 500 °C für eine Stunde – verringert den Metall-Form-Kontakt.
Ohne Schock kühlen
Uddeholm empfiehlt Kühlwasser von ca. 50 °C, rät von Wasser unter 20 °C ab und empfiehlt in Pausen reduzierten Durchfluss.
In Intervallen spannungsarm anlassen
Uddeholm empfiehlt dies nach dem Einfahren, nach 1.000–2.000 und 5.000–10.000 Schuss, danach alle 10.000–20.000 Schuss, solange nur geringe Brandrisse vorliegen – etwa 25 °C unter der höchsten Anlasstemperatur, in der Regel zwei Stunden.
Belastete Bereiche behandeln
Nitrieren verbessert die Beständigkeit gegen Erosion und Kleben an Kernstiften, Anschnitten und Auswerfern. Für Kernstifte werden auch Hartstoffbeschichtungen eingesetzt.
Überwachung: Schusszähler, Prüfung und Werkzeugakte
Standzeit lässt sich nur verbessern, wenn sie gemessen wird – mit einer Akte je Werkzeug und je Einsatz.
- Schusszahl je Werkzeug und Einsatz, nicht nur je Maschine
- Prüfung in festen Schussintervallen, mit Fotos derselben Bereiche
- Spannungsarmanlassen, Schweißen, Polieren und Beschichten mit Datum und Schusszahl
- Prozessdaten zum Schadenszeitpunkt: Temperaturen, Zykluszeit, Sprüheinstellungen
- Ausbaugrund und beobachteter Schadensmechanismus
Veränderte Füllzeiten können auf Schäden an Anschnitten und Kernen hinweisen; siehe Gießkurven verstehen.
Was die Standzeit für Maschine und Peripherie bedeutet
Die Zelle entscheidet, ob diese Maßnahmen in jeder Schicht zuverlässig greifen.
Vorwärmen und stabile Vorlauftemperatur
Geräte müssen die Vorwärmtemperatur erreichen und den Vorlauf stabil halten. Ölgeräte decken höhere Temperaturen ab; genügend Kreise erlauben, Hotspots getrennt zu temperieren.
Definierte Mengen
Ein reproduzierbares, zonenweises Sprühbild vermeidet lokale Schockkühlung.
Kontrollierte Geschwindigkeiten
Eine reproduzierbare Schussregelung hält die Anschnittgeschwindigkeit im vorgesehenen Bereich.
FISS führt gebrauchte Temperiergeräte und Druckgießmaschinen. Temperaturbereich, Kreise und Sprühtechnik sollten zum Werkzeugkonzept passen.
Standzeit ist ein Prozessergebnis
Brandrisse, Gewaltrisse, Kleben und Erosion haben bekannte Ursachen: Temperaturschwankungen, Strömungsgeschwindigkeit, Chemie und Kerbwirkung. Richtig wärmebehandelter Warmarbeitsstahl ist die Basis; Vorwärmen, kontrolliertes Kühlen und Sprühen, Spannungsarmanlassen und eine Werkzeugakte entscheiden, ob die Form ihr Potenzial erreicht.
Fragen zur Standzeit von Druckgießwerkzeugen
Ist H11 oder H13 besser für Druckgießformen?
H13 (1.2344) bietet etwas höhere Anlassbeständigkeit, H11 (1.2343) etwas höhere Zähigkeit. Laut Uddeholm unterscheidet sich die Brandrissbeständigkeit kaum; Stahlqualität, Wärmebehandlung und Prozess wiegen schwerer.
Warum klebt Aluminium an der Form?
Ohne intakten Trennmittel- oder Oxidfilm reagieren Aluminium und Eisen und bilden intermetallische Schichten. Hohe Formtemperatur, hohe Strömungsgeschwindigkeit und eisenarme Legierungen verstärken die Neigung.
Hilft Spannungsarmanlassen bei bereits gerissenen Formen?
Kaum. Laut Uddeholm haben die Risse die Eigenspannungen bereits abgebaut. Spannungsarmanlassen wirkt vorbeugend.
Lassen sich Brandrisse reparieren?
Kugelstrahlen schließt laut Uddeholm einen Teil feiner Risse. Tiefere Schäden werden geschweißt oder der Einsatz wird ersetzt.
Temperier- und Druckgusstechnik von FISS.
Stabile Formtemperaturen beginnen mit passender Peripherie. FISS liefert gebrauchte Temperiergeräte und Druckgießmaschinen.
Quellen
Uddeholms AB: Uddeholm Tool Steels for Die Casting, Broschüre, Ausgabe 8, 09.2016.
Uddeholms AB: R. Oliver, K. Axelsson, S. Sivertsen, HPDC – New challenges require new ideas, Whitepaper, uddeholm.com, abgerufen am 5. November 2026.
Uddeholms AB: S. Sivertsen, The art of long production series – choose the right die material for High Pressure Die Casting, Whitepaper, uddeholm.com, abgerufen am 5. November 2026.
voestalpine BÖHLER Edelstahl: BDCC – BÖHLER Die Casting Concept: voestalpine BÖHLER Werkzeugstähle für die Druckgussindustrie, Broschüre, voestalpine.com, abgerufen am 5. November 2026.
M. Kohlhepp, P. J. Uggowitzer, M. Hummel, H. W. Höppel: Formation of Die Soldering and the Influence of Alloying Elements on the Intermetallic Interface, Materials 14 (2021) 1580.
NADCA – North American Die Casting Association: Die Casting Industry Standards, diecasting.org, abgerufen am 5. November 2026.
