



Formsprühen im Druckguss: Warum Trennmittel, Sprühbild und Kühlung entscheidend sind
Sobald das Gussteil aus der geöffneten Druckgießform entnommen wurde, beginnt unmittelbar die Vorbereitung auf den nächsten Schuss. Die Werkzeugoberflächen müssen gereinigt, bei Bedarf gekühlt und mit einer definierten Menge Trenn- oder Schmiermittel behandelt werden. Die Formsprühtechnik trägt damit wesentlich dazu bei, reproduzierbare Bedingungen von Zyklus zu Zyklus zu schaffen.
Welche Aufgabe hat das Formsprühen im Druckguss?
Formsprühmaschinen und Sprühroboter behandeln die geöffnete Druckgießform zwischen zwei Gießzyklen. Je nach Anwendung tragen sie Trennmittel auf, blasen lose Rückstände aus, beeinflussen die Oberflächentemperatur und schmieren ausgewählte bewegliche Werkzeugkomponenten.
Ziel ist nicht eine möglichst große Sprühmenge, sondern ein reproduzierbares Sprühbild, das an Werkzeuggeometrie und thermischen Zustand angepasst ist.
Formsprühen zwischen zwei Gießzyklen
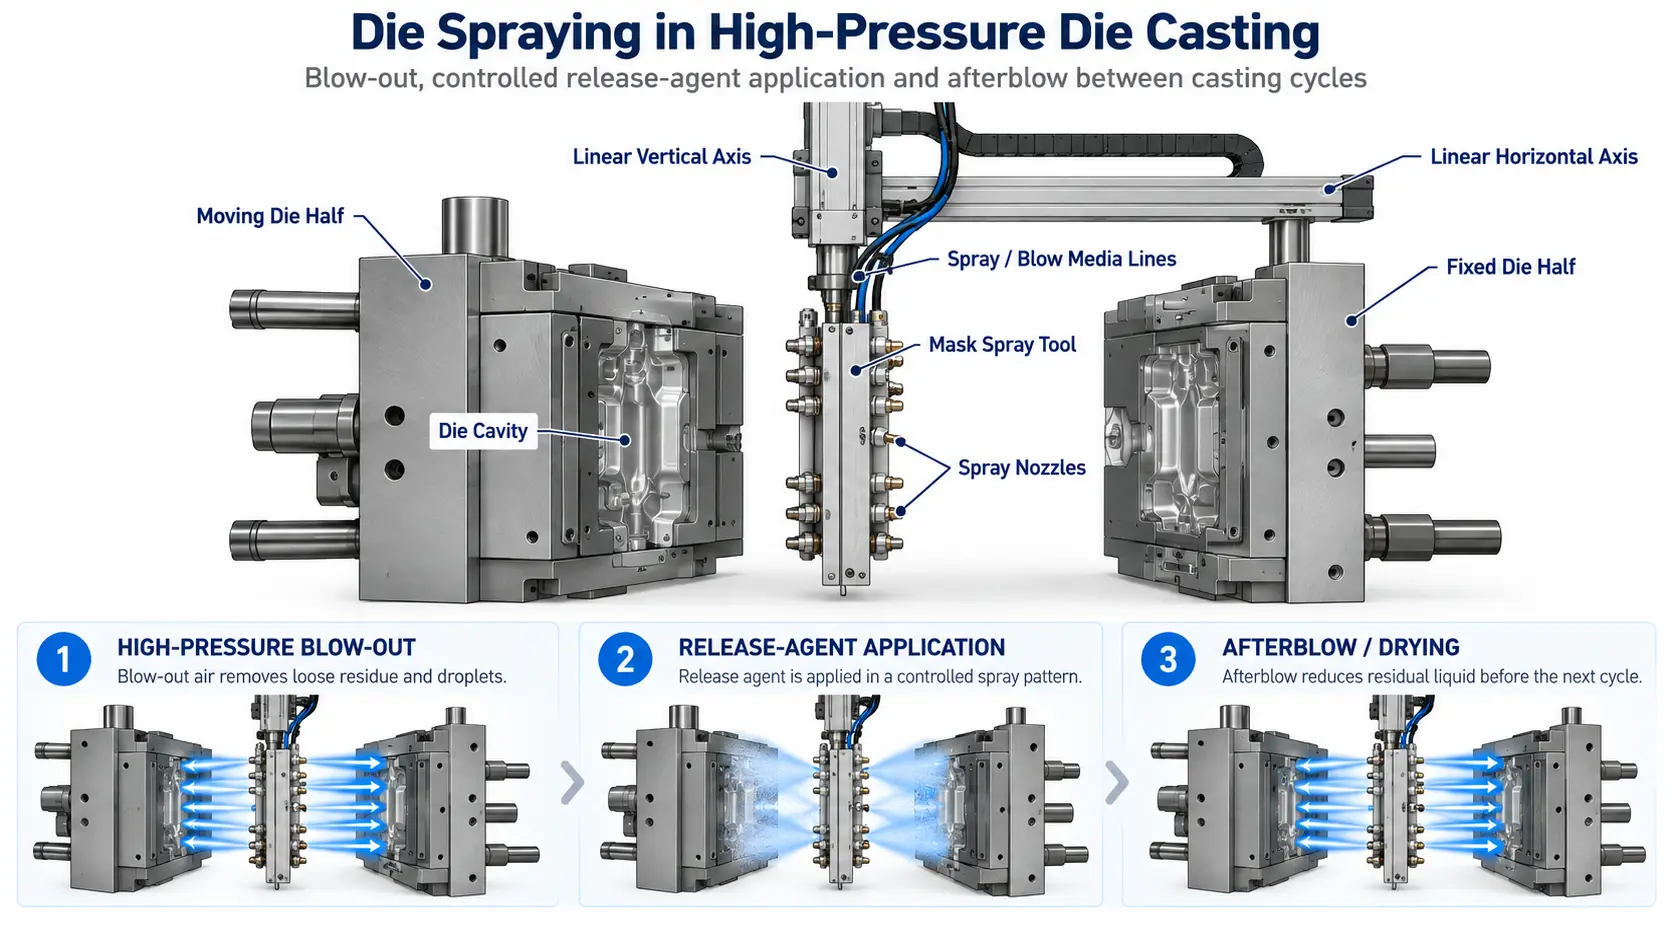
In einer automatisierten Druckgusszelle fährt die Formsprüheinrichtung nach der Entnahme des Gussteils zwischen die geöffneten Werkzeughälften. Ein werkzeugspezifisches Sprühwerkzeug positioniert mehrere Düsen nahe an den vorgesehenen Formoberflächen.
Je nach Sprühkonzept kann der Ablauf aus Hochdruck-Ausblasen, kontrolliertem Trennmittelauftrag und einem abschließenden Nachblasen bestehen, bevor sich die Sprüheinrichtung wieder aus dem Werkzeugraum zurückzieht.

Formsprühen erfüllt mehrere Aufgaben gleichzeitig
Das Druckgießwerkzeug ist während der Produktion wiederkehrenden thermischen und mechanischen Belastungen ausgesetzt. Nach dem Öffnen muss es vor dem nächsten Gießzyklus wieder in einen definierten Zustand gebracht werden.
Eine moderne Formsprüheinrichtung ist daher mehr als ein Gerät, das lediglich Flüssigkeit auf die Werkzeugoberfläche sprüht. Abhängig von der Anwendung übernimmt sie mehrere Funktionen.
Definierten Trennfilm erzeugen
Trennmittel wird auf ausgewählte Werkzeugbereiche aufgebracht, um die spätere Trennung des erstarrten Gussteils vom Werkzeug zu unterstützen.
Lose Rückstände ausblasen
Blasluft kann lose Partikel, Tropfen und Rückstände aus Kavitäten, Konturen und schwer zugänglichen Werkzeugbereichen entfernen.
Oberflächentemperatur beeinflussen
Der Sprühvorgang verändert auch den thermischen Zustand der geöffneten Werkzeugoberfläche und steht damit in Wechselwirkung mit der internen Temperierung.
Bewegliche Werkzeugkomponenten behandeln
Je nach Werkzeug können Schieber und andere mechanisch belastete bewegliche Komponenten gezielt mit Schmiermittel versorgt werden.
Wann findet das Formsprühen statt?
Der Sprühvorgang liegt zwischen zwei Gießzyklen. Die Sprüheinrichtung darf den Werkzeugraum erst betreten, nachdem sich die Form geöffnet hat und das Gussteil entnommen wurde.
Bevor die Maschine wieder schließen darf, muss sich die Sprüheinrichtung vollständig zurückziehen und ihre definierte sichere Position erreicht haben.
Form öffnen und Gussteil entnehmen
Nach ausreichender Erstarrung öffnet die Form und das Gussteil wird aus dem Arbeitsbereich entfernt.
Sprühwerkzeug zwischen die Formhälften fahren
Formsprühmaschine oder Sprühroboter positionieren das Sprühwerkzeug zwischen den geöffneten Werkzeugflächen.
Form ausblasen
Hochdruck- beziehungsweise Prozessluft kann lose Rückstände und Tropfen aus kritischen Werkzeugbereichen entfernen.
Trennmittel auftragen
Die Düsen bringen Trennmittel entsprechend des programmierten Sprühbildes auf die definierten Werkzeugbereiche auf.
Bei Bedarf nachblasen
Abhängig vom Sprühverfahren kann zusätzliche Blasluft verbleibende Flüssigkeit reduzieren, bevor sich das Sprühwerkzeug zurückzieht.
Zurückfahren und Maschine freigeben
Sobald die Sprüheinrichtung ihre sichere Parkposition erreicht, kann die Druckgießmaschine mit dem nächsten Zyklus beginnen.
Warum das Sprühbild wichtiger ist als die gesamte Sprühmenge
Ein Druckgießwerkzeug ist weder geometrisch noch thermisch über seine gesamte Fläche identisch. Kavitäten, Kerne, Schieber, tiefe Konturen und lokal stark belastete Bereiche können unterschiedliche Mengen an Trennmittel, Luft und Kühlwirkung benötigen.
Ein gut ausgelegtes Sprühwerkzeug behandelt deshalb nicht zwangsläufig jede Oberfläche mit derselben Menge. Düsen oder Düsengruppen können so positioniert werden, dass definierte Werkzeugzonen gezielt versorgt werden.
Besonders sensibel sind Entlüftungsbereiche. Überschüssige Rückstände sollten Entlüftungen und Überläufe nicht beeinträchtigen, da diese während der Formfüllung zuverlässig funktionieren müssen.
Welche Parameter bestimmen einen reproduzierbaren Sprühprozess?
Das geeignete Sprühprogramm hängt vom Werkzeug, der Gussteilgeometrie, der Legierung, Werkzeugtemperatur, dem verwendeten Trennmittel und der gewünschten Zykluszeit ab.
| Parameter | Aufgabe im Sprühprozess |
|---|---|
| Bewegungsbahn | Position, Einfahrtiefe, Geschwindigkeit und Verweilzeit bestimmen, welche Werkzeugbereiche erreicht werden. |
| Sprühzeit | Die Öffnungszeit der Ventile beeinflusst, wie lange einzelne Bereiche behandelt werden. |
| Trennmittelmenge | Versorgungsbedingungen, Mischungsverhältnis, Düsengeometrie und Ventilsteuerung beeinflussen den tatsächlichen Auftrag. |
| Zerstäuberluft | Luftdruck und Düsengeometrie beeinflussen Tropfenbildung und Sprühverteilung. |
| Blasluft | Ausblasen und Nachblasen können Rückstände und verbleibende Flüssigkeit von der Werkzeugoberfläche entfernen. |
| Zonensteuerung | Einzelne Düsen oder Düsengruppen können unterschiedliche Bereiche unabhängig behandeln. |
Formsprühen und Werkzeugtemperierung wirken zusammen
Das thermische Management eines Druckgießwerkzeugs erfolgt nicht ausschließlich über interne Temperierkanäle. Auch das Sprühen verändert den thermischen Zustand der frei liegenden Werkzeugoberfläche.
Interne Temperierung und äußere Sprühbehandlung sollten deshalb gemeinsam betrachtet werden. Ein bereits intensiv intern gekühlter Werkzeugbereich kann eine andere Oberflächenbehandlung benötigen als eine thermisch hoch belastete Zone.
Mehr über das thermische Verhalten des Werkzeugs erklären wir in Temperierung im Druckguss .
Welche Bauarten von Formsprüheinrichtungen gibt es?
Die geeignete Bauart hängt unter anderem von Werkzeuggröße, Maschinenlayout, verfügbarem Arbeitsraum, Zykluszeit und Komplexität des Sprühbildes ab.
Einachsige Formsprühmaschinen
Eine definierte lineare Bewegung positioniert das Sprühwerkzeug entlang einer festen Bahn. Diese Bauart eignet sich für vergleichsweise einfache und klar definierte Sprühaufgaben.
Zweiachsige Formsprühmaschinen
Vertikale und horizontale Bewegung ermöglichen eine flexiblere Positionierung des Sprühwerkzeugs innerhalb der geöffneten Form.
Sprühroboter
Mehrachsige Industrieroboter können komplexere programmierte Bewegungsbahnen abfahren und unterschiedliche Sprühpositionen erreichen.
Pneumatische Sprüheinrichtungen
Pneumatische Systeme ermöglichen einfache, reproduzierbare Hubbewegungen und können für kompakte Sprühanwendungen eingesetzt werden.
Das Sprühwerkzeug bestimmt, was tatsächlich auf der Form ankommt
Selbst eine präzise Formsprühmaschine kann nur dann einen reproduzierbaren Prozess liefern, wenn das Sprühwerkzeug zur Werkzeugkontur und zur erforderlichen Medienverteilung passt.
Abhängig von der Bauart kann das Sprühwerkzeug mehrere Düsengruppen und getrennte Medienkreise enthalten. Diese können Trennmittel, Zerstäuberluft und Blasluft zu definierten Positionen führen.
Die Düsenanordnung bestimmt Sprührichtung, Sprühkegel und Verteilung auf der Werkzeugoberfläche. Deshalb wird das Sprühwerkzeug normalerweise auf die konkrete Form und Gussanwendung abgestimmt.
Welche Formsprühtechnik bietet FISS?
FISS handelt mit gebrauchten Formsprühmaschinen, Sprüheinrichtungen, Sprühwerkzeugen und zugehöriger Peripherie für Kaltkammer- und Warmkammer-Druckgussanlagen.
Je nach aktuellem Bestand umfasst das Angebot einachsige und zweiachsige Maschinen, servoangetriebene Sprüheinrichtungen, pneumatische Systeme, Sprühroboter, Sprühwerkzeuge und Komponenten für die Trennmittelversorgung.
Im Bereich der Kaltkammer-Automation finden sich je nach Verfügbarkeit Maschinen und Komponenten etablierter Hersteller wie Wollin, Gerlieva, Acheson, Pomac und Böhmer.
Formsprühmaschinen und Sprühroboter
FISS bietet unterschiedliche automatisierte Sprühlösungen für Kaltkammer-Druckgießmaschinen sowie passende Sprühwerkzeuge und Peripherie.
Kompakte und pneumatische Sprühsysteme
Für Warmkammer-Anwendungen können kompakte oder pneumatische Sprüheinrichtungen zur automatisierten Formbehandlung eingesetzt werden.
Einzelne Sprühwerkzeuge und weitere Komponenten können auch für Umrüstungen oder komplette Druckgusszellen eingesetzt werden.
Worauf sollte man beim Kauf einer gebrauchten Formsprühmaschine achten?
Hersteller und Baujahr allein reichen für die Auswahl nicht aus. Arbeitsbereich, Bewegungsachsen, Sprühwerkzeug, Medienversorgung und Steuerung müssen zur neuen Druckgießmaschine und zum Werkzeug passen.
- vertikaler und horizontaler Hub
- Anzahl und Bauart der Bewegungsachsen
- Einfahrtiefe in den Werkzeugraum
- zulässiges Gewicht des Sprühwerkzeugs
- Zustand von Führungen, Lagern, Riemen und Antrieben
- Sprühwerkzeug und Düsenanordnung
- Trennmittelkreisläufe und Medienversorgung
- Zerstäuberluft und Blasluft
- Ventile, Druckregler und Durchflussregelung
- Steuerung und vorhandene Sprühprogramme
- Schnittstellen zur Druckgießmaschine
- Parkposition und sichere Endlagen
- Trennmittelbehälter und Pumpensystem
- Schaltschrank und technische Dokumentation
Die Formsprühmaschine arbeitet nicht isoliert
Sprühvorgang, Gussteilentnahme, Metalldosierung, Werkzeugtemperierung und Maschinenbewegung müssen innerhalb einer automatisierten Druckgusszelle zeitlich und räumlich aufeinander abgestimmt werden.
Besonders wichtig ist die sichere Freigabe des Werkzeugraums. Formsprüheinrichtung und Entnahmesystem können sich überschneidende Arbeitsbereiche nutzen und benötigen deshalb abgestimmte Maschinenabläufe und Sicherheitsfreigaben.
Einen Überblick über die komplette Produktionszelle finden Sie im Beitrag Automation in der Druckgusszelle .
Ein guter Sprühprozess behandelt jeden Werkzeugbereich nur so intensiv wie nötig
Formsprühen ist ein fester Bestandteil des Druckgusszyklus. Die Sprüheinrichtung bereitet die Werkzeugoberflächen auf den nächsten Schuss vor und beeinflusst dabei Trennverhalten, Sauberkeit und thermischen Zustand der Form.
Entscheidend ist nicht die größtmögliche Sprühmenge, sondern ein kontrollierter Prozess mit geeigneter Düsenanordnung, Sprühzeit, Zerstäuberluft, Blasluft und reproduzierbarer Bewegung.
Formsprühen und interne Werkzeugtemperierung sollten deshalb gemeinsam betrachtet werden. Stabile Bedingungen für den nächsten Gießzyklus entstehen nur, wenn beide Systeme sinnvoll aufeinander abgestimmt sind.
Fragen zum Formsprühen im Druckguss
Was macht eine Formsprühmaschine?
Sie behandelt die geöffnete Druckgießform zwischen zwei Gießzyklen. Je nach Anwendung trägt sie Trennmittel auf, bläst Rückstände aus, beeinflusst die Oberflächentemperatur und schmiert ausgewählte Werkzeugkomponenten.
Wann wird die Druckgießform gesprüht?
Nach dem Öffnen der Form und der Entnahme des Gussteils. Bevor die Maschine erneut schließen darf, muss sich die Sprüheinrichtung zurückziehen und ihre sichere Position erreichen.
Warum wird Trennmittel eingesetzt?
Trennmittel bildet einen definierten Film auf ausgewählten Werkzeugoberflächen und unterstützt die spätere Entformung des Gussteils.
Kühlt das Formsprühen die Druckgießform?
Ja, der Sprühvorgang kann die Temperatur der frei liegenden Werkzeugoberfläche beeinflussen. Er sollte deshalb gemeinsam mit der internen Werkzeugtemperierung betrachtet werden.
Was bedeutet Nachblasen?
Beim Nachblasen wird nach dem Trennmittelauftrag nochmals Luft auf die Werkzeugoberfläche geleitet. Je nach Sprühverfahren kann dadurch verbleibende Flüssigkeit reduziert werden, bevor das Sprühwerkzeug zurückfährt.
Was bestimmt das Sprühbild?
Wichtige Faktoren sind Düsengeometrie, Düsenposition, Trennmittelmenge, Zerstäuberluft, Sprühzeit, Bewegungsbahn und zonenspezifische Steuerung.
Kann eine gebrauchte Formsprühmaschine an einer anderen Druckgießmaschine eingesetzt werden?
Grundsätzlich ja. Arbeitsbereich, Achsen, Sprühwerkzeugaufnahme, Steuerung, Medienversorgung und Sicherheitskonzept müssen zur neuen Anwendung passen. Sprühwerkzeug und Sprühprogramm benötigen normalerweise eine Anpassung.
FISS bietet gebrauchte Formsprühmaschinen, Sprüheinrichtungen und Sprühwerkzeuge.
Das passende System muss zu Druckgießmaschine, Arbeitsbereich, Bewegungsachsen, Sprühwerkzeug, Düsenanordnung, Medienversorgung und Steuerung passen.
Quelle
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (Hrsg.): Handbuch Urformen, Carl Hanser Verlag. Berücksichtigt wurden insbesondere die Grundlagen zum Druckgießzyklus, zur Vorbereitung der Druckgießform, zu Trenn- und Schmiermitteln sowie zur Formbelüftung.
