



Rückverfolgbarkeit im Druckguss: Teilekennzeichnung, DMC und Prozessdaten
Monate nach der Auslieferung ist ein Gehäuse im Feld undicht. Ob die Gießerei die betroffenen Schüsse, die Schmelze und den Werkzeugzustand benennen kann – oder wochenlange Produktion sperren muss –, entscheidet sich an der Rückverfolgbarkeit in der Zelle.
Was bedeutet Rückverfolgbarkeit im Druckguss?
Rückverfolgbarkeit im Druckguss bedeutet, jedes Gussteil oder zumindest jedes Los den Bedingungen zuzuordnen, unter denen es entstanden ist: Schussdaten, Schmelze, Werkzeug und Formnest, Datum und Schicht sowie spätere Prüfergebnisse. Bindeglied sind eine Kennzeichnung am Teil und eine Datenbank, die die Daten unter dieser Kennung speichert.
Für einfache Teile genügt oft ein Datumsstempel; sicherheitsrelevante oder dichte Teile brauchen häufig einen eigenen Code je Gussteil.
Los, Schicht oder Einzelteil: Welche Rückverfolgbarkeit ist nötig?
Die Tiefe der Rückverfolgbarkeit bestimmt, wie viele Teile eine Abweichung betrifft: Bei Rückverfolgbarkeit auf Losebene wird der ganze Zeitraum gesperrt, auf Teileebene lassen sich die betroffenen Schüsse eingrenzen. Ein Übersichtspapier des Laserbeschriftungsanbieters Laserax hält fest, dass hochbeanspruchte Gussteile typischerweise eine Kennzeichnung von 100 % der Teile erfordern.
Eingegossene Kennzeichnung
Datumsstempel, Formnestnummer oder Legierung aus dem Werkzeug. Zeigt Tag, Schicht oder Formnest – nie den einzelnen Schuss.
Losetikett
Behälter- oder Losetikett verbindet Teile mit Auftrag, Schmelze oder Wärmebehandlungscharge. Geht verloren, sobald Teile vermischt werden.
Einzelcode
Seriennummer und Data-Matrix-Code je Gussteil, in der Zelle aufgebracht und mit dem eigenen Schussdatensatz verknüpft.
Welche Kennzeichnung übersteht Strahlen, Bearbeitung und Wärmebehandlung?
Eine Kennzeichnung nützt nur, wenn sie am Ende der Prozesskette lesbar ist. Gussteile verlassen das Werkzeug heiß, uneben und mit Trennmittelresten, danach folgen Entgraten, Wärmebehandlung, Strahlen, mechanische Bearbeitung, Waschen oder Beschichten.
| Verfahren | Information | Stärken | Grenzen |
|---|---|---|---|
| Datumsstempel im Druckgießwerkzeug | Monat, Jahr, Schicht, Formnest | Entsteht mit dem Guss; keine Zusatzzeit, kein Verbrauchsmaterial | Nicht individuell; Einsätze müssen eingestellt und gepflegt werden |
| Laserbeschriftung | Seriennummer, Data Matrix, Klartext | Schnell, berührungslos, auch auf heißen und unebenen Flächen | Oberflächenmarkierung wird beim Strahlen abgetragen; Tiefenmarkierung dauert länger |
| Nadelprägen (Dot Peen) | Data Matrix (Punktform), Klartext | Tiefe, dauerhafte Prägung | Langsamer, braucht Kontaktnähe und genaue Teilelage |
| Etikett oder Inkjet | Barcode, Klartext, Farbe | Geringe Investition | Geht bei Bearbeitung, Strahlen oder Waschen verloren |
Kritisch für die Laserbeschriftung von Guss ist das Strahlen. In Versuchen von Laserax wurden Standard-Lasermarkierungen weitgehend abgetragen; eine Tiefenmarkierung – erst Material abtragen, dann den Zellgrund schwärzen – hielt die Codes lesbar. An einem Aluminiumteil waren Zellen von 0,4 mm nach dem Strahlen unlesbar, 0,6 und 0,8 mm lieferten sehr gute Ergebnisse (Herstellerstudie). Markierungen müssen daher an echten Teilen qualifiziert werden. Das Strahlen selbst erklärt Gleitschleifen oder Strahlen?
Data Matrix ECC 200: Norm und Codequalität
Der Data-Matrix-Code ist in ISO/IEC 16022 festgelegt, aktuelle Ausgabe 2024. Laut GS1 DataMatrix Guideline ist ECC 200 die einzige Data-Matrix-Variante mit Reed-Solomon-Fehlerkorrektur, die Daten aus einem teilweise beschädigten Code rekonstruiert; rund um das Symbol ist eine Ruhezone von mindestens einem Modul nötig. Größere Zellen sind robuster, vergrößern aber Code und Markierzeit.
Einen Code zu lesen heißt nicht, ihn zu verifizieren. ISO/IEC 15415 bewertet die Druckqualität von 4 (beste) bis 0; für Direktmarkierungen reicht dieses Verfahren laut GS1 nicht aus. Die DPM-Richtlinie von AIM wurde zu ISO/IEC TR 29158; die aktuelle ISO/IEC 29158:2025 passt das Verfahren nach ISO/IEC 15415 mit alternativer Beleuchtung und angepasster Bewertung an und weist eine DPM-Note aus.
- Codeinhalt, Zellgröße und Mindestnote mit dem Kunden vereinbaren
- Noten nach dem letzten Prozessschritt prüfen, nicht nur nach dem Markieren
- Beleuchtung und Verfahren zusammen mit der Note angeben
- Noten im Verlauf verfolgen – ein fallender Trend zeigt Drift
Wann markieren? Die Markierstation in der Druckgusszelle
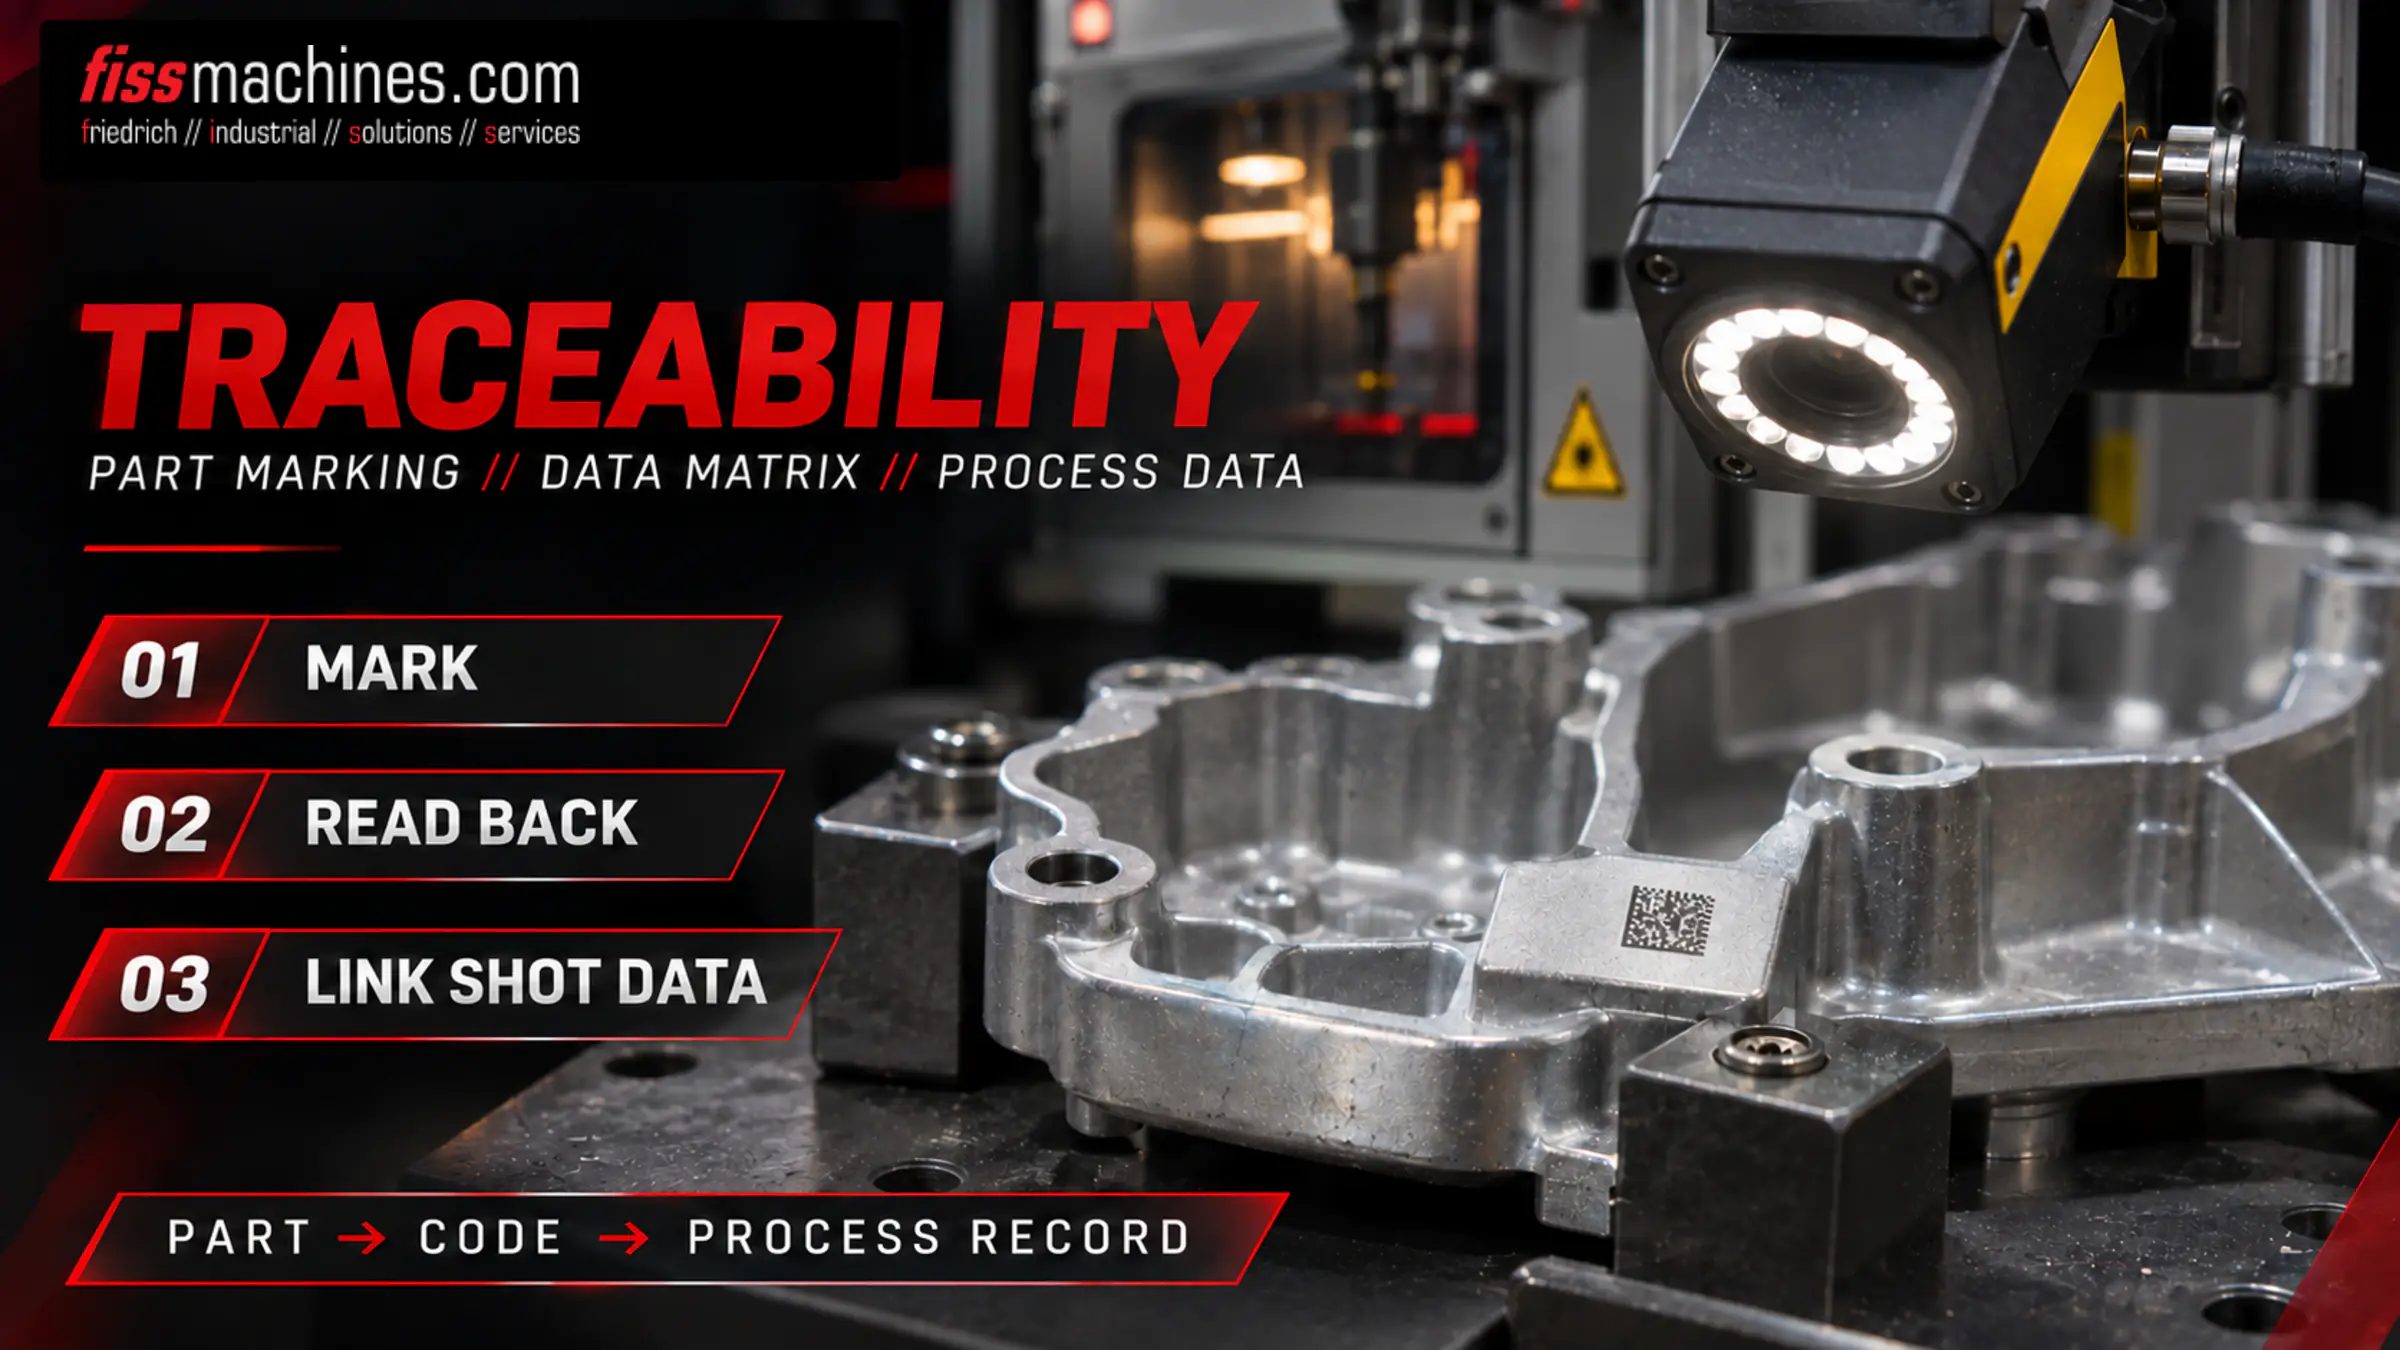
Je früher der Code aufgebracht wird, desto weniger Teile können vertauscht werden. Die Markierstation sitzt deshalb meist direkt nach der Entnahme, vor dem Abschrecken oder Entgraten, solange Schusszähler und Teil noch im Takt sind.
Schuss und Entnahme
Die Steuerung vergibt eine Schussnummer; der Roboter entnimmt das Gussteil und prüft es auf Vollständigkeit.
Markieren
Der Roboter hält das Teil vor den Laser. Laserax nennt für einen 2D-Kopf ein Fokusfenster von etwa ±3 mm; größere Abweichungen erfordern einen 3D-Kopf mit Abstandssensoren (Herstellerangabe).
Rücklesen
Eine Kamera liest den Code und vergleicht ihn mit dem Sollinhalt. Ein Teil ohne lesbaren Code gilt als nicht identifiziert.
Entgraten und Sortieren
Der Schussdatensatz liegt unter dem Code; die Sortierweiche reagiert auf den Schussstatus.
Faserlaser für die Metallbeschriftung sind Hochleistungslaser, die Laserax in eine Einhausung der Klasse 1 integriert; ein Drehtisch lässt das Markieren parallel zu anderen Roboterbewegungen laufen. Wie Stationen, Bänder und Sortierweichen zusammenspielen, zeigt Automation in der Druckgusszelle.
Welche Prozessdaten gehören zur Teilekennung?
Teilerückverfolgbarkeit lohnt sich nur, wenn die richtigen Daten unter dem Code liegen. Kern ist der Schussdatensatz; wie man Schussdaten liest, erklärt Gießkurven verstehen.
| Datenquelle | Typischer Inhalt | Verknüpfung über |
|---|---|---|
| Druckgießmaschine | Geschwindigkeit 2. Phase, Nachverdichtung, Kolbenendlage, Zykluszeit | Schussnummer |
| Schmelze und Dosierung | Ofen, Legierungslos, Schmelzetemperatur, Schmelzebehandlung | Zeitfenster oder Charge |
| Werkzeug und Temperierung | Werkzeugnummer, Formnest, Schusszahl des Werkzeugs, Kreistemperaturen | Rüstdatensatz |
| Prüfung | Röntgen, Dichtheitsprüfung, Maß- und Sichtprüfung | Teilecode |
| Folgeschritte | Wärmebehandlungscharge, Bearbeitung, Beschichtung | Teilecode oder Chargenliste |
Prüfstationen ergänzen ihre Ergebnisse unter dem Teilecode, etwa aus der Röntgen- und CT-Prüfung oder der Dichtheitsprüfung. So lassen sich Fehler mit Prozessfenstern korrelieren.
Ausschusslogik
Schüsse außerhalb des Toleranzbands und Anfahrschüsse nach einem Werkzeugwechsel lassen sich kennzeichnen und automatisch ausschleusen. Vorab festlegen: welche Abweichung Ausschuss bedeutet, welche Zusatzprüfung, und wer ein gesperrtes Teil freigeben darf. Ein unlesbarer Code wird wie ein fehlerhafter Schuss behandelt.
Ältere und gebrauchte Druckgießmaschinen einbinden
Viele Zellen arbeiten mit Maschinen aus einer Zeit, als Rückverfolgbarkeit auf Teileebene noch unüblich war. Die Einbindung beginnt mit einfachen Signalen: Schusszähler, Gut/Schlecht-Signal, Form offen/geschlossen. Ältere Steuerungen geben Schussdaten teils nur über eine proprietäre Schnittstelle oder gar nicht aus; dann sind nachgerüstete Sensoren mit eigener Messdatenerfassung eine Option.
Eine Arbeitsgruppe der OPC Foundation mit VDMA und CEMAFON entwickelt OPC-UA-Companion-Spezifikationen für Druckgusszellen, die heutige Schnittstellen wie DISPO ablösen sollen. Zuerst kommen Maschinenidentifikation, Status und Alarme, Prozessdaten und Auftragsverwaltung sind geplant. Ob sich ein Steuerungsumbau lohnt, erläutert Überholung oder Retrofit?
- Welche Schusswerte zeichnet die Steuerung auf, und lassen sie sich je Schuss exportieren?
- Gibt es einen zuverlässigen Schusszähler für die Markierstation?
- Welche Schnittstellen gibt es: digitale E/A, Feldbus, proprietäres Protokoll, OPC UA?
- Lassen sich fehlende Sensoren am Gießzylinder nachrüsten?
- Wer führt die Datenbank, und wie lange?
Anforderungen an die Rückverfolgbarkeit mit dem Kunden festlegen
In der Automobilzulieferung bilden IATF 16949 und kundenspezifische Anforderungen den Rahmen für Kennzeichnung und Rückverfolgbarkeit; Tiefe, Dateninhalt und Aufbewahrungsdauer werden je Sachnummer vereinbart. Beispiel zur Veranschaulichung: Ein dichtes Gehäuse kann einen Data-Matrix-Code auf einer unbearbeiteten Fläche, eine DPM-Mindestnote nach dem Strahlen, Schuss- und Dichtheitsdaten je Code und einen Datumsstempel als Rückfallebene erfordern – zu klären, bevor die Zelle spezifiziert wird.
Rückverfolgbarkeit wird in die Zelle hineingeplant
Rückverfolgbarkeit im Druckguss braucht eine Kennzeichnung, die die Prozesskette übersteht, eine nach dem letzten Schritt geprüfte Codequalität und die Datenverknüpfung von Schuss, Schmelze, Werkzeug und Prüfung. Datumsstempel bleiben eine robuste Rückfallebene; gelaserte Data-Matrix-Codes ermöglichen die Rückverfolgung je Teil. Bei älteren Maschinen bestimmen die verfügbaren Signale den Aufwand.
Fragen zur Rückverfolgbarkeit im Druckguss
Reicht ein eingegossener Datumsstempel für die Rückverfolgbarkeit?
Ein Datumsstempel zeigt den Fertigungszeitraum und mit Formnestnummer das Formnest. Er reicht, wenn der Kunde Rückverfolgbarkeit auf Losebene akzeptiert; Schussdaten je Teil erfordern einen eigenen Code.
Übersteht ein gelaserter Data-Matrix-Code das Strahlen?
Standard-Oberflächenmarkierungen werden beim Strahlen oft abgetragen. Tiefere Markierungen mit passender Zellgröße können lesbar bleiben, wie Versuche eines Anbieters zeigen. Das Ergebnis muss mit echten Teilen und dem tatsächlichen Strahlprozess qualifiziert werden.
Was ist der Unterschied zwischen Lesen und Verifizieren eines Codes?
Ein Lesegerät prüft nur, ob sich der Code dekodieren lässt. Ein Verifizierer bewertet die Qualität nach einem festgelegten Verfahren, etwa ISO/IEC 15415 oder ISO/IEC 29158 für Direktmarkierungen, und zeigt Verschlechterungen, bevor Codes ausfallen.
Lässt sich eine ältere Druckgießmaschine einbinden?
Meist ja, der Aufwand ist aber unterschiedlich. Schusszähler und Gut/Schlecht-Signal sind oft vorhanden; vollständige Schussdaten können einen Steuerungsumbau oder zusätzliche Sensoren erfordern.
Druckgießmaschinen und Überholung von FISS.
FISS liefert und überholt gebrauchte Druckgießmaschinen. Sprechen Sie uns zu Maschine, Steuerung und den Schnittstellen an, die Ihre Zelle braucht.
Quellen
ISO/IEC 16022:2024 – Information technology – Automatic identification and data capture techniques – Data Matrix bar code symbology specification, dritte Ausgabe (Katalogeintrag).
ISO/IEC 29158:2025 – Automatic identification and data capture techniques – Bar code symbol quality test specification – Direct part mark (DPM), Ausgabe 2.0, IEC Webstore, abgerufen am 19. November 2026.
GS1: GS1 DataMatrix Guideline, Release 2.5.1, Januar 2018, abgerufen am 19. November 2026.
A. Fraser u. a. (Laserax): Review of technologies for identification of die casting parts, NADCA-Kongressbeitrag, 2016, abgerufen am 19. November 2026.
A. Fraser u. a. (Laserax, Mercury Marine): Important considerations for laser marking an identifier on die casting parts, Fachbeitrag, abgerufen am 19. November 2026.
OPC Foundation: Joint working group OPC UA for High Pressure Die Casting (with CEMAFON and VDMA), Seite der Arbeitsgruppe, abgerufen am 19. November 2026.
