



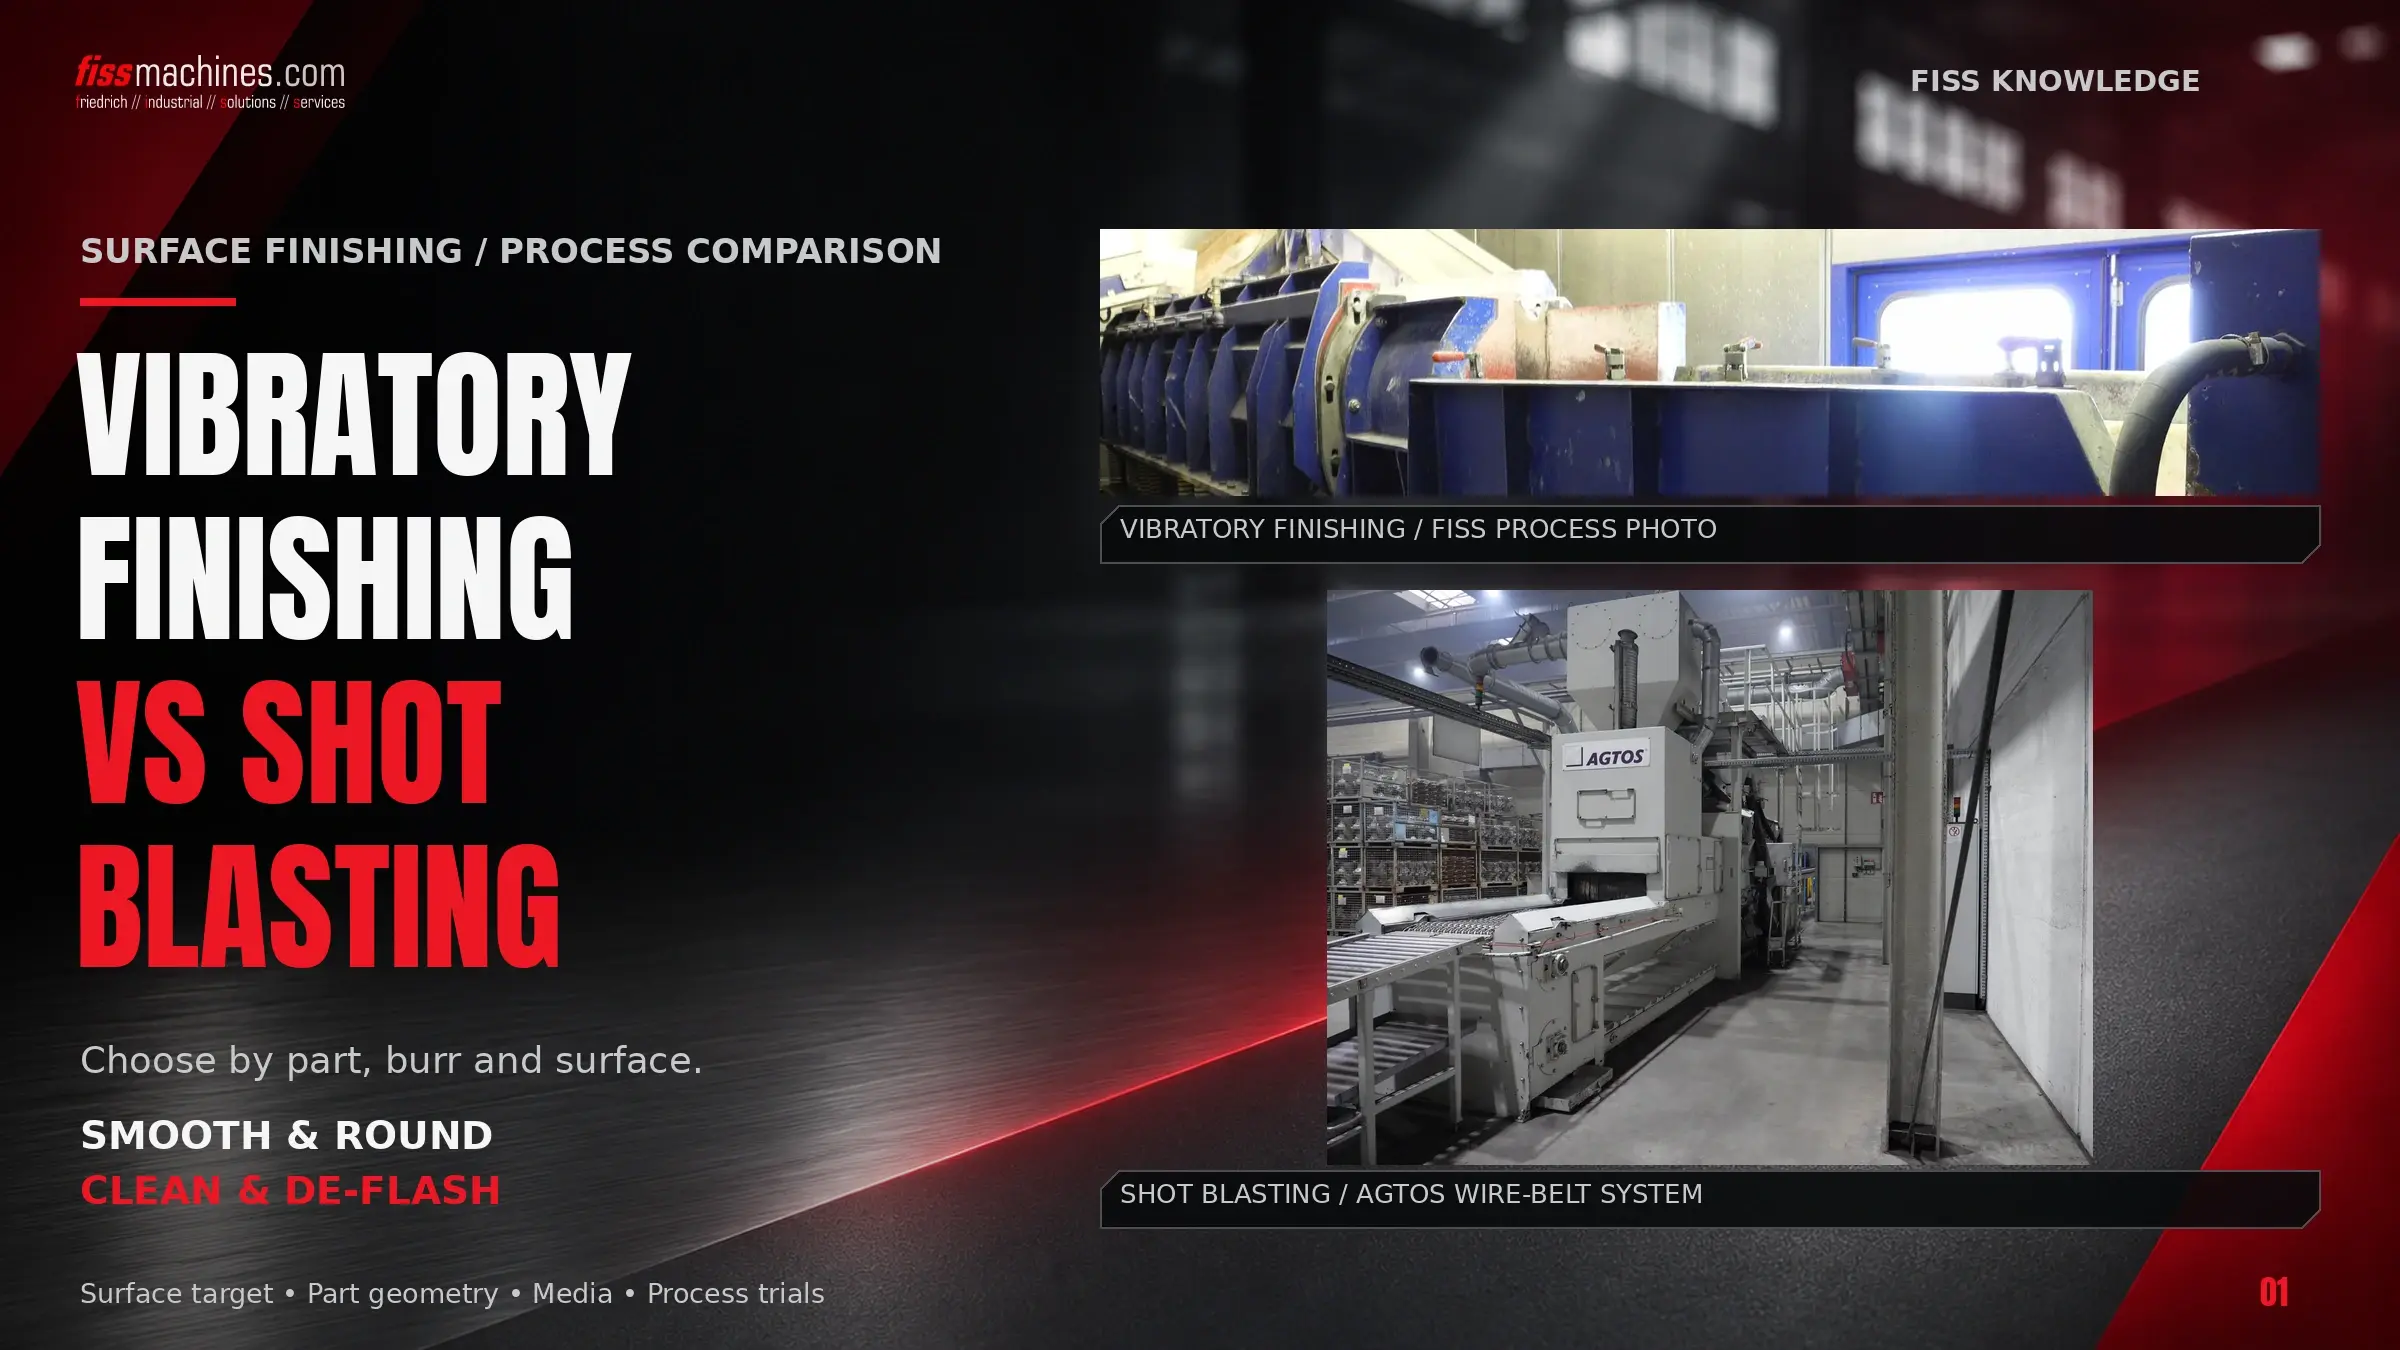
Gleitschleifen oder Strahlen? Oberflächenbearbeitung von Gussteilen im Vergleich
Nach dem Abstanzen braucht fast jedes Gussteil noch einen Bearbeitungsschritt: Restgrate und scharfe Kanten müssen weg, Trennmittelreste und Oxide entfernt werden, und die Oberfläche muss der Kundenspezifikation entsprechen. Zwei Verfahren prägen diesen Schritt – Gleitschleifen und Strahlen. Sie lösen oft dieselbe Aufgabe, aber mit anderer Physik, anderen Verbrauchsmitteln und anderen Folgen für die Prozesskette.
Gleitschleifen oder Strahlen: die Kurzantwort
Beim Gleitschleifen bewegen sich Werkstücke und Schleifkörper gemeinsam in einem schwingenden Arbeitsbehälter, meist nass mit Wasser und Compound. Stark ist das Verfahren beim Entgraten, Kantenverrunden und Glätten; es erzeugt gleichmäßige, oft glänzende Oberflächen. Beim Strahlen schleudert ein Turbinenrad oder Druckluft das Strahlmittel auf die Teile. Es arbeitet trocken und ist stark beim Reinigen, Entfernen von Gussgrat und Erzeugen einer gleichmäßig matten Oberfläche.
Welches Verfahren passt, hängt von Teilegröße und Geometrie, geforderter Oberfläche, Gratart und Folgeschritten ab. Viele Druckgießereien betreiben beides: Strahlen für größere Gehäuse, Gleitschleifen für kleine Massenteile.
Zwei unterschiedliche Wirkprinzipien
Beide Verfahren setzen dort an, wo das Abstanzen endet. Wie Anschnitte und Überläufe abgetrennt werden, erklärt der Beitrag Entgraten im Druckguss; hier geht es um die anschließende Oberflächenbearbeitung.
Relativbewegung in der Masse
Werkstücke und Schleifkörper werden gemeinsam in Bewegung versetzt. Die Schleifkörper gleiten über Kanten und Flächen und tragen Grate ab; das Compound reinigt und hält die Schleifkörper schneidfähig.
Aufprall des Strahlmittels
Das Strahlmittel trifft mit hoher Geschwindigkeit auf die Oberfläche und entfernt Grat, Rückstände und Zunder. Die Teile bleiben trocken; es entsteht eine gleichmäßig matte Oberfläche. Eine polierte Oberfläche ist durch Trockenstrahlen nicht erreichbar.
Gleitschleifen und Strahlen im direkten Vergleich
| Kriterium | Gleitschleifen | Strahlen |
|---|---|---|
| Verfahren | Meist nass, mit Wasser und Compound | Trocken, mit Staubabsaugung |
| Typische Aufgaben | Entgraten, Kantenverrunden, Glätten, Reinigen, Polieren | Entgraten, Reinigen, Entfernen von Sand und Zunder, Mattieren |
| Oberfläche | Glatt bis glänzend, verrundete Kanten | Gleichmäßig matte Struktur |
| Teile | Kleine bis mittlere Massenteile; Schleifkörper müssen die Grate erreichen | Vom Kleinteil bis zum großen Gehäuse, je nach Bauart |
| Verbrauchsmittel | Schleifkörper, Compound, Wasser, Energie | Strahlmittel, Verschleißteile, Energie, Filterelemente |
| Nebenanlagen | Prozesswasseraufbereitung, Spülen, Trocknen | Strahlmittelaufbereitung, Entstauber, bei Bedarf Explosionsschutz |
Gleitschleifen: Schleifkörper, Compound und Prozesswasser
Bei einer Gleitschleifanlage – in der Praxis oft Trowalisiermaschine genannt – hängt das Ergebnis weniger von der Maschine ab als vom Zusammenspiel aus Werkstück, Schleifkörpern, Compound und Bearbeitungszeit. Hersteller wie Rösler und Walther Trowal produzieren ihre Schleifkörper und Compounds selbst.
Hohe Schleifleistung
Dicht und abrasiv; geeignet für stärkeres Entgraten. Zu prüfen sind Absplitterungen und Klemmer im Werkstück.
Schonender für weiche Legierungen
Leichtere Schleifkörper für Aluminium und Zink, wenn eine glatte Oberfläche wichtiger ist als hoher Abtrag.
Kunststoff mit dichtem Füllstoff
Walther Trowal bietet zum Beispiel Kunststoff-Schleifkörper mit Zirkonsilikat-Füllung für Druckgussteile an, deren Abtrag der Hersteller als vergleichbar mit Keramik beschreibt.
Das Compound wird mit Wasser dosiert; es reinigt und hält Schleifkörper und Teile frei von Feinanteilen. Das gebrauchte Prozesswasser trägt Metall- und Schleifkörperabrieb. Eine Zentrifuge trennt die Feststoffe ab, sodass Wasser und Compound vor der endgültigen Entsorgung mehrfach genutzt werden können. Ist eine Kreislaufführung nicht möglich, wird das Wasser in einer Flockungsanlage gereinigt und entsorgt.
Strahlen: Schleuderrad oder Druckluft – und welches Strahlmittel für Aluminium?
Die Turbine schleudert
Ein schnell drehendes Schaufelrad beschleunigt das Strahlmittel durch Fliehkraft. Effizient bei großen Strahlmittelmengen und schwerem Strahlmittel; Standard in Strahlanlagen für Gussteile.
Druckluft trägt das Strahlmittel
Saug- oder Druckstrahlsysteme beschleunigen das Strahlmittel im Luftstrom. Gezielt und gut für leichtere Strahlmittel, aber mit hohem Druckluftbedarf.
Für Aluminium- und Magnesiumguss wird das Strahlmittel so gewählt, dass es entgratet, ohne das Teil zu beschädigen. Verbreitet sind Aluminium-Drahtkorn und Edelstahl-Drahtkorn; AGTOS etwa gibt an, dass bei Leichtmetallguss häufig Aluminium als Strahlmittel eingesetzt wird. Art und Korngröße sollten in Versuchen mit Originalteilen festgelegt werden.
Chargenanlage oder Durchlaufanlage?
Durchlaufanlagen lassen sich mit Gieß- und Entgratzelle verketten und vermeiden Zwischenlager; Chargenanlagen sind bei wechselnden Teilen flexibler.
| Bauart | Verfahren | Typischer Einsatz |
|---|---|---|
| Rundvibrator | Gleitschleifen, Charge oder Durchlauf | Kleine bis mittlere Teile; Walther Trowal verkettet Rundvibratoren auch direkt mit der Druckgießmaschine |
| Linearer Durchlauf-Trogvibrator | Gleitschleifen, Durchlauf | Robuste Massenteile mit längerer Bearbeitungszeit |
| Fliehkraftanlage | Gleitschleifen, Charge | Intensive Bearbeitung kleiner Teile |
| Muldenbandanlage | Strahlen, Charge | Robuste Massengussteile, die sich berühren dürfen |
| Durchlauf-Muldenband / Drahtgurt | Strahlen, Durchlauf | Verkettete Fertigung; Drahtgurt für empfindliche Leichtmetallteile |
| Hängebahnanlage | Strahlen, Charge oder Durchlauf | Größere Gehäuse, die nicht aneinanderstoßen dürfen |
Herstellerbeispiele zeigen die Bandbreite: Walther Trowal nennt für leichtes Entgraten von Druckgussteilen im Rundvibrator CB 400 Zykluszeiten von rund vier Minuten und spezifiziert seine kompakte Durchlaufstrahlanlage THM für Aluminium- und Zinkdruckguss mit 20 bis 150 mm Diagonale. Rösler hat eine Durchlauf-Hängebahnanlage mit Aluminium-Drahtkorn für verzugsempfindliche Aluminiumgehäuse installiert.
Typische Prozessketten in der Praxis
Zwei beispielhafte Ketten zeigen, wie die Wahl vom Teil abhängt:
Kleine Zinkbeschläge, dekorative Oberfläche
Entgratpresse, dann Durchlauf-Gleitschleifen mit Kunststoff-Schleifkörpern, Spülen und Trocknen, anschließend Galvanik.
Aluminiumgehäuse mit Dichtflächen
Abstanzen, dann Strahlen in einer Hängebahnanlage mit Aluminium-Drahtkorn, Waschen und CNC-Bearbeitung. Die Teile hängen einzeln, Dichtflächen werden abgedeckt oder anschließend bearbeitet.
Checkliste: Welches Verfahren passt zu Ihren Gussteilen?
- Welche Grate bleiben nach dem Abstanzen – dünner Flittergrat oder feste Reste?
- Welche Oberfläche fordern Zeichnung oder Kunde: verrundet, glatt, glänzend oder gleichmäßig matt?
- Größe, Gewicht, Wandstärke: Dürfen sich Teile berühren, oder müssen sie einzeln hängen?
- Erreichen Schleifkörper alle Kanten, und können sie sich in Bohrungen oder Taschen verklemmen?
- Darf das Teil nass werden, und sind Spülen, Trocknen und Wasseraufbereitung vorhanden?
- Charge oder Durchlauf: Ist die Linie mit der Gießzelle verkettet?
Bei einer Gebrauchtanlage zählen Verschleißteile, Auskleidung, Sicherheitsdokumentation und vollständige Nebenaggregate (Zentrifuge, Trockner, Entstauber) ebenso wie die Grundmaschine. FISS führt gebrauchte Gleitschleifmaschinen, Zentrifugen und Trockner sowie Strahlanlagen, zum Beispiel von Rösler, Walther Trowal und AGTOS.
Nach Teil und Oberfläche wählen, nicht nach Maschine
Gleitschleifen ist das stärkere Verfahren für Entgraten, Kantenverrunden und glatte Oberflächen an kleinen und mittleren Massenteilen – um den Preis eines Nassprozesses mit Wasseraufbereitung und Trocknung. Strahlen reinigt und entgratet trocken, bewältigt auch große Gehäuse und erzeugt eine gleichmäßig matte Oberfläche, erfordert aber passendes Strahlmittel, Absaugung und bei Leichtmetallen ein sorgfältiges Schutzkonzept.
Fragen zu Gleitschleifen und Strahlen
Kann Gleitschleifen das Abstanzen ersetzen?
Nein. Gleitschleifen entfernt kleine Restgrate und scharfe Kanten. Anschnitte, Überläufe und größere Grate werden vorher durch Abstanzen oder Zerspanen abgetrennt.
Welche Strahlmittel werden für Aluminium-Druckguss verwendet?
Verbreitet sind Aluminium-Drahtkorn und Edelstahl-Drahtkorn. Art und Korngröße hängen von Grat, geforderter Oberfläche und Empfindlichkeit des Teils ab und sollten an Originalteilen getestet werden.
Warum braucht eine Gleitschleifanlage eine Zentrifuge?
Die Zentrifuge trennt Metall- und Schleifkörperabrieb aus dem Prozesswasser ab, sodass Wasser und Compound wiederverwendet werden können. Das senkt den Verbrauch und die Abwassermenge.
Sind Durchlaufanlagen immer besser?
Nicht immer. Sie passen zu verketteter Großserienfertigung. Bei häufig wechselnden Teilen und kleinen Losen sind Chargenanlagen oft flexibler.
Gebrauchte Strahlanlagen und Gleitschleifmaschinen von FISS.
FISS führt gebrauchte Strahlanlagen und Gleitschleiftechnik etablierter Hersteller. Nennen Sie uns Ihre Teile und Anforderungen – wir helfen bei der Suche nach einer passenden Anlage.
Quellen
Foundry Trade Journal / Rösler: Surface finishing options for diecasters, foundrytradejournal.com, abgerufen am 5. November 2026.
Walther Trowal: Pressemitteilung Rotary solutions for castings and stampings save time, space and costs, 9. Oktober 2020, sowie For the first time Walther Trowal displays shot blast machinery at the show, 18. August 2022, presseportal.org, abgerufen am 5. November 2026.
Foundry Management & Technology: New Plastic Grinding Media for Diecastings (Walther Trowal HDC), 15. März 2016, abgerufen am 5. November 2026.
EUROGUSS 365: Automated all-round solution for low-distortion blasting processes (Rösler / Alupress), 2025, euroguss.de, abgerufen am 5. November 2026.
Foundry Trade Journal / AGTOS: Efficient surface technology – optimum shot blast technology for castings, foundrytradejournal.com, abgerufen am 5. November 2026.
Total Materia: Abrasive Blast Cleaning: Part Three (Schleuderrad- und Druckluftstrahlen), totalmateria.com, abgerufen am 5. November 2026.
IFA / DGUV: Forschungsprojekt BGIA 3111 Explosionsgefahren beim Strahlen von Metallen, abgeschlossen 2009, dguv.de, abgerufen am 5. November 2026.
FISS Machines: Kategorien Gleitschleifmaschinen und Strahlanlagen, fiss-machines.de, abgerufen am 5. November 2026.
