



Kernschießmaschinen erklärt: Verfahren, Bauarten und Kaufkriterien
Wassermantel, Ölkanäle, Ansaugkanäle: Viele Innenkonturen eines Gussteils lassen sich mit der äußeren Form nicht abbilden. Sie entstehen durch Sandkerne, die auf einer Kernschießmaschine hergestellt werden. Welche Maschine passt, hängt vor allem vom Binderverfahren, von der Kerngröße und vom Automatisierungsgrad der Kernmacherei ab.
Was macht eine Kernschießmaschine?
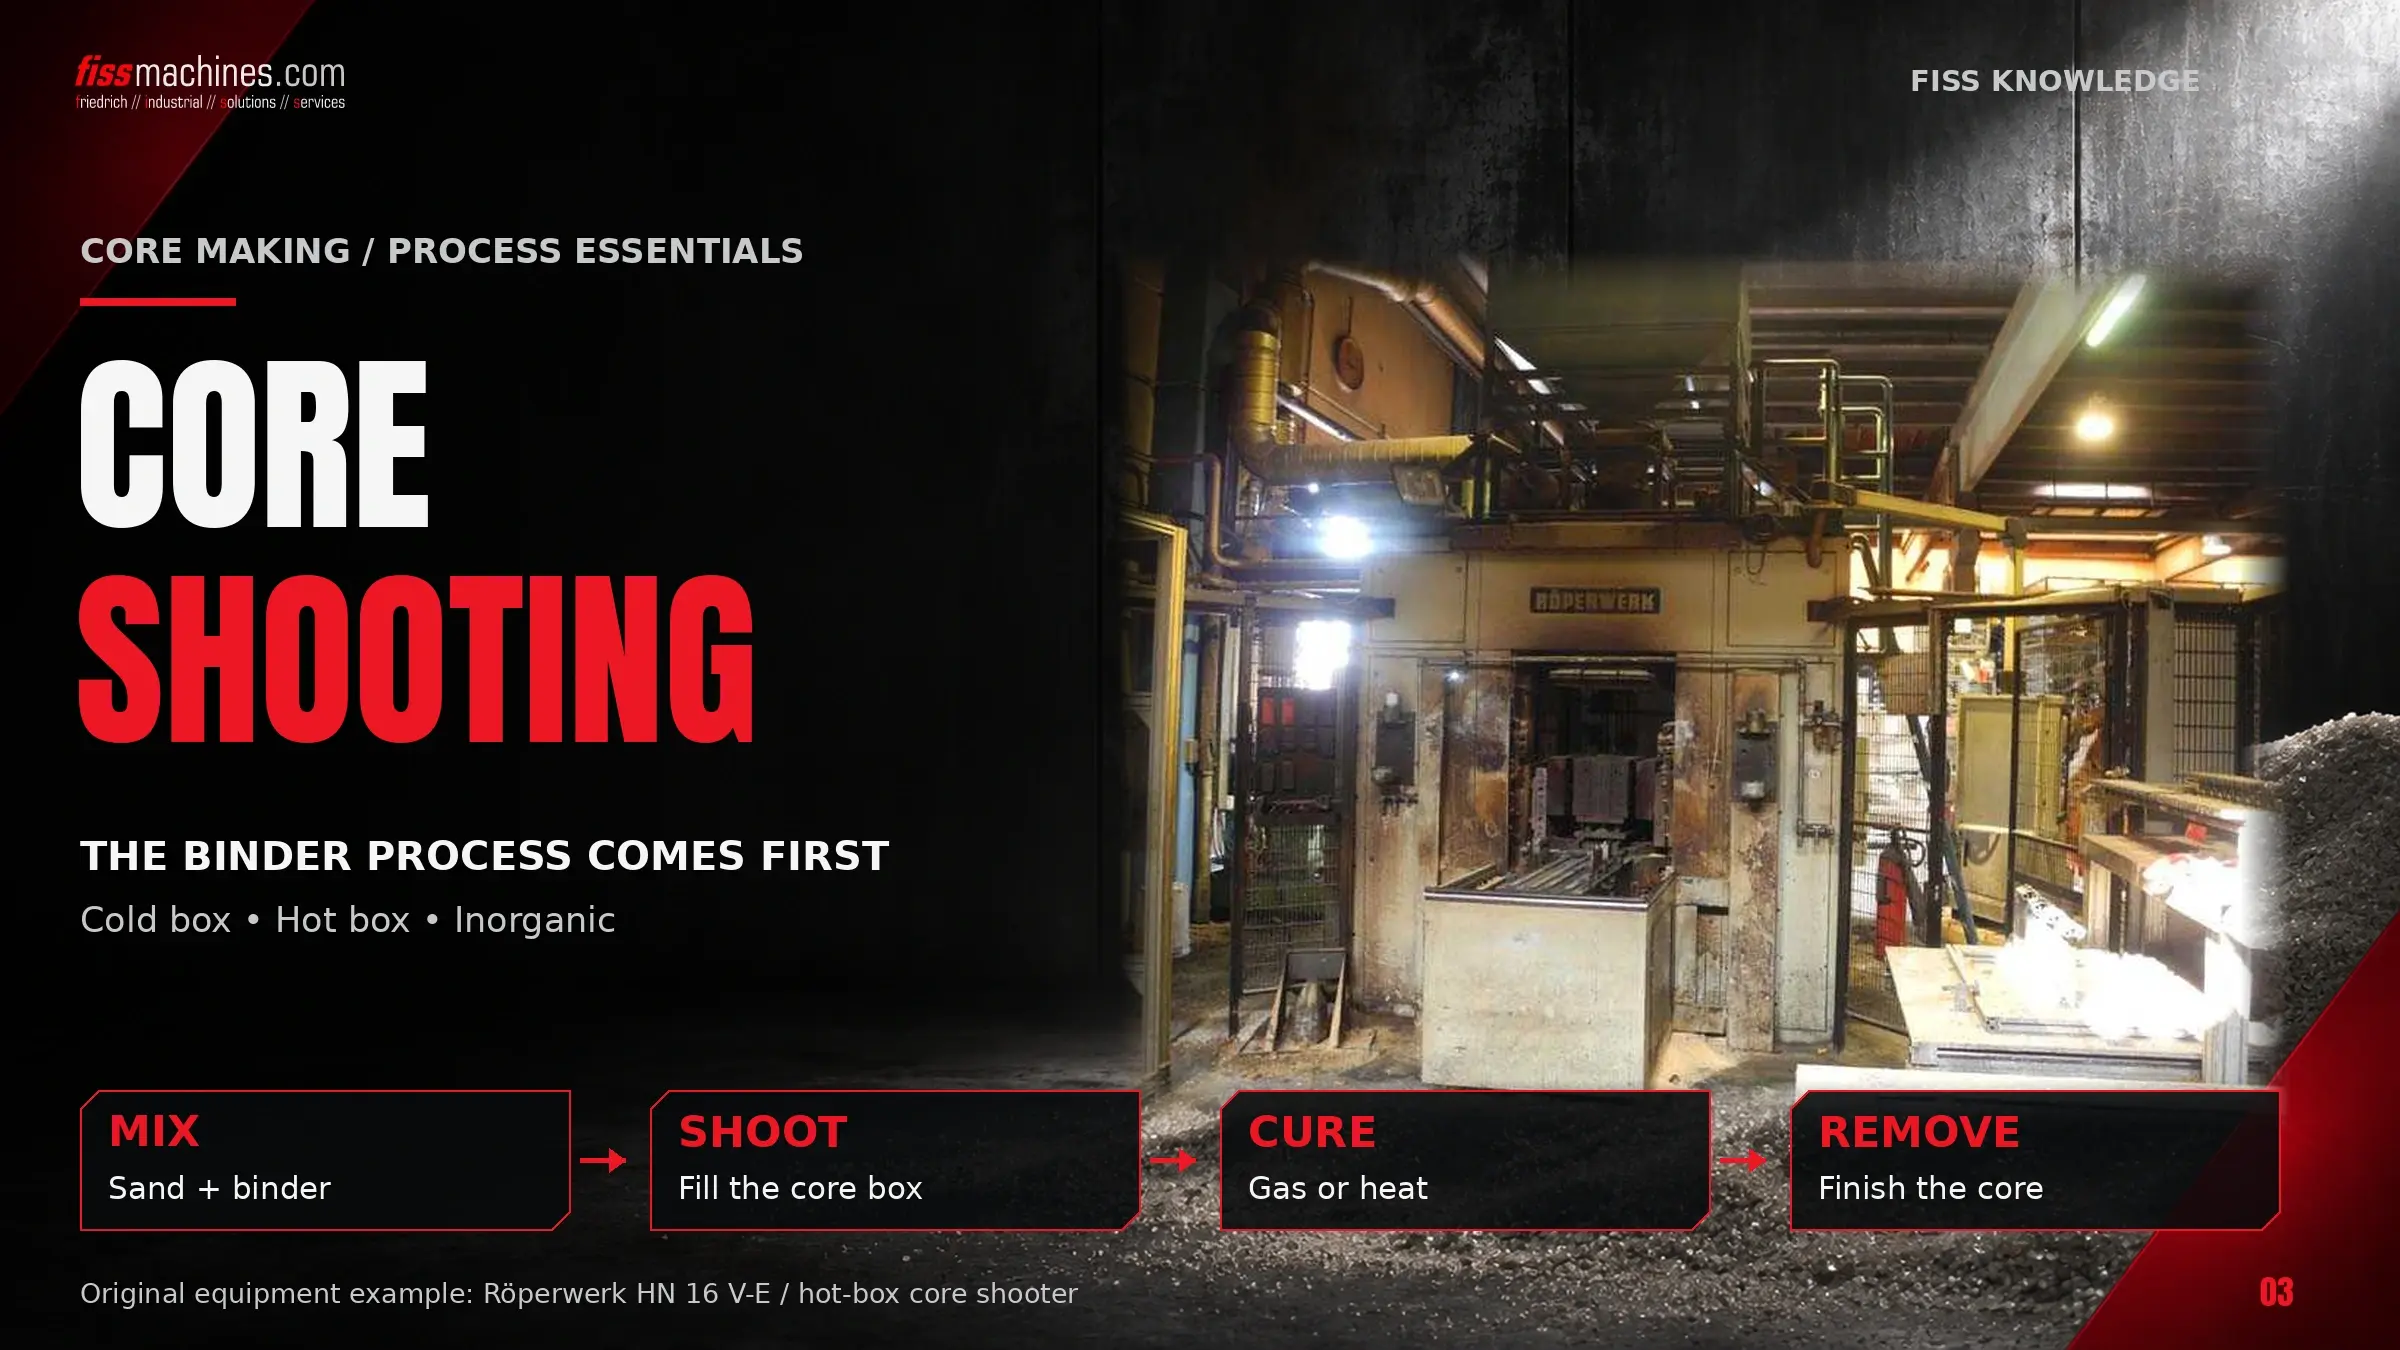
Eine Kernschießmaschine schießt ein Gemisch aus Sand und Binder mit Druckluft in einen Kernkasten, in dem der Kern aushärtet – durch Begasung (Cold-Box mit Amin, CO₂ mit Wasserglas) oder durch Wärme (Hot-Box, Warm-Box, Croning, anorganische Systeme). Anschließend wird der Kern entnommen, nachbearbeitet und später in die Form eingelegt.
Die Maschinen unterscheiden sich in Schussvolumen, Kernkastengröße, Teilungsrichtung, Beheizung, Begasungstechnik und Automation. Die erste Entscheidung ist das Binderverfahren – es bestimmt, was die Maschine können muss.
Warum Gießereien Sandkerne brauchen
Metallkerne und Schieber können nur Konturen abbilden, die sich nach dem Gießen herausziehen lassen. Hinterschnittene Kanäle und geschlossene Hohlräume erfordern einen verlorenen Kern, der nach dem Guss entfernt wird. Sandkerne sind deshalb typisch für den Kokillenguss und das Niederdruckgießen, etwa bei Zylinderköpfen sowie Pumpen- und Ventilgehäusen.
Sandgemisch aufbereiten
Kernsand wird mit den Binderkomponenten gemischt und dem Sandvorratsbehälter des Schießkopfs zugeführt.
Schießen
Druckluft bläst das Gemisch durch Schießdüsen in den geschlossenen Kernkasten und verdichtet es.
Aushärten
Der Kern wird begast oder durch die Wärme des Kernkastens gehärtet, teils unterstützt durch Heißluft.
Entnehmen und nachbearbeiten
Der Kasten öffnet, der Kern wird entnommen und je nach Bedarf entgratet, geschlichtet oder zum Kernpaket montiert.
Cold-Box, Hot-Box, Croning, anorganisch: die Verfahren im Vergleich
Das Binderverfahren legt fest, wie der Kern aushärtet und was Maschine und Kernkasten leisten müssen. Die genauen Verarbeitungsfenster stehen in den Datenblättern des Binderlieferanten.
| Verfahren | Härtungsprinzip | Kernkasten | Praxis |
|---|---|---|---|
| Cold-Box (PUR-Amin) | Phenolharz und Isocyanat bilden Polyurethan, ausgelöst durch Begasung mit einem tertiären Amin | Unbeheizt; Metall, Kunststoff oder Holz möglich | Schnell und produktiv; Begasung und Abluftreinigung erforderlich |
| Hot-Box / Warm-Box | Harz mit latentem Härter härtet durch die Wärme des Kernkastens | Beheizter Metallkasten | Bewährt für komplexe Kerne; Energie für die Kastenbeheizung |
| Croning (Maskenformverfahren) | Harzumhüllter Sand härtet im heißen Kasten | Beheizt, laut ASK Chemicals rund 250 °C | Hohe Maßgenauigkeit; Emissionen bei der Kernherstellung |
| Anorganisch | Wasserbasierter Binder mit Additiv, gehärtet durch Wärme und Heißluftspülung | Beheizt, laut ASK Chemicals rund 150–210 °C | Kaum schädliche Emissionen; Kerne feuchteempfindlich |
| CO₂ (Wasserglas) | Wasserglasgebundener Sand wird mit CO₂ begast | Unbeheizt | Einfach, aber geringere Festigkeit und mäßige Leistung |
FISS führt gebrauchte Kernschießmaschinen für Cold-Box, Hot-Box, CO₂ und Croning. Anorganische Systeme kommen vor allem in der Großserie im Aluminiumguss zum Einsatz, etwa bei Motor- und E-Motor-Gehäusen.
Cold-Box-Verfahren: Begasung, Spülung und Aminwäsche
Laut ASK Chemicals härtet das Cold-Box-PU-Verfahren sehr schnell aus, erreicht hohe Anfangsfestigkeiten und erlaubt es, Kerne kurz nach dem Schießen zu schlichten und zu montieren. Die Binderzugabe liegt meist bei 0,4–1,2 % je Komponente. Da der Kernkasten nicht beheizt wird, sind Kastenwechsel schnell und Werkzeug- und Energiekosten niedrig.
Die Maschine braucht ein Begasungsgerät, das das flüssige Amin, etwa DMEA oder TEA, verdampft und in den Kernkasten leitet. Eine anschließende Luftspülung entfernt Restamin aus dem Kern. Die Abluft wird typischerweise in einem sauren Wäscher gereinigt: Schwefel- oder Phosphorsäure bindet das Amin als Salz, die verbrauchte Säure muss entsorgt oder aufbereitet werden.
Beheizte Kernkästen: Hot-Box, Croning und anorganische Binder
Wärme vollendet die Härtung
Feuchte, organisch gebundene Sandgemische werden in einen beheizten Metallkasten geschossen; die gespeicherte Wärme härtet nach. Hüttenes-Albertus bietet Phenol-, Furan- und harnstoffmodifizierte Harze an.
Wenig freies Formaldehyd
Variante mit harnstoffmodifizierten Furfurylalkoholharzen, laut Hüttenes-Albertus mit sehr wenig freiem Formaldehyd; eingesetzt bei Grauguss und Aluminium.
Harzumhüllter Sand
Vorumhüllter Sand härtet im heißen Kasten. Geeignet für maßgenaue, dünnwandige Kerne und Maskenkerne; Nachteile sind beheizte Werkzeuge und Emissionen.
Wärme plus Heißluft
Beheizter Kasten und Heißluftspülung entziehen dem Binder das Wasser. Die Kerne müssen trocken gelagert werden.
Bei allen heißen Verfahren ist die Kernkastenbeheizung ein zentrales Merkmal: elektrische Heizelemente oder Gasbrenner, Temperaturregelung je Kastenhälfte und genügend Leistung für die Kastengröße. Ungleichmäßige Temperaturen führen zu weichen Stellen oder verbrannten Kernoberflächen.
Bauarten: Größe, Teilung und Konzept
Horizontal oder vertikal
Bei vertikaler Teilung öffnet der Kasten seitlich, bei horizontaler Teilung nach oben und unten. Viele Maschinen nehmen beides auf; Kerngeometrie und Entnahmekonzept entscheiden.
Vom Kleinkern bis zum Kernpaket
Schussvolumina reichen von wenigen bis zu mehreren hundert Litern. Laempe nennt für die LD-Serie 2,5–16 l und für die LHL-Serie 30–300 l (Herstellerangaben).
Einzelstation oder Rundtisch
Rundtischmaschinen wie die LD-Serie auf Basis der Röperwerk-Technik schießen, härten und entnehmen parallel – für kleine und mittlere Kerne.
Kastenmaße und Gewicht
Schießfläche, Werkzeughöhe, -breite, -tiefe und -gewicht begrenzen, welche Kernkästen passen. Mehrteilige Kästen brauchen zusätzliche Antriebe.
Laut Laempe Mössner Sinto wurden Hottinger und Röperwerk 2009 in das Unternehmen eingegliedert. Für ältere Maschinen dieser Marken lohnt sich daher vor dem Kauf eine Anfrage zu Ersatzteilen und Dokumentation. Loramendi ist ein weiterer etablierter Anbieter, auch für Anlagen mit anorganischen Kernen.
Automation in der Kernmacherei
- Kernentnahme durch die Maschine oder per Roboter mit angepasstem Greifer
- Robotergeführtes Entgraten von Teilungsnähten und Schussmarken
- Schlichten der Kerne mit anschließender Trocknung
- Montage einzelner Kerne zu Kernpaketen
- Automatische Kernkastenwechsler und Reinigungsstationen
- Sandversorgung mit Mischer, Binderdosierung und Befüllung des Vorratsbehälters
Je mehr Peripherie dazugehört, desto wichtiger werden die Schnittstellen: Signale zwischen Maschine, Roboter und Sandaufbereitung, Sicherheitskreise und der Softwarestand der Steuerung.
Gebrauchte Kernschießmaschine kaufen: Worauf es ankommt
- Verfahren: Beheizung für Hot-Box, Croning oder anorganisch, Begasungsgerät für Cold-Box oder CO₂?
- Schussvolumen und Sandvorrat: Ausreichend für den schwersten Kern plus Reserve?
- Kernkastenaufnahme: Schießfläche, Aufspannmaße, Werkzeuggewicht und Teilung passend zu vorhandenen Kästen?
- Schießkopf: Verschleiß von Düsen und Dichtungen, Schießventil, Druckluftversorgung
- Abluft: Begasungsgerät, Wäscher und Absaugung vorhanden und dokumentiert?
- Steuerung und Unterlagen: Softwarestand, Ersatzteile, Schaltpläne, CE-Dokumentation
Ältere Maschinen lassen sich oft mit neuer Steuerung und Sicherheitstechnik aktualisieren, siehe Überholung oder Retrofit? FISS unterstützt außerdem bei der Inbetriebnahme verlagerter Maschinen.
Erst das Verfahren, dann die Maschine
Eine Kernschießmaschine ist nur so gut wie ihre Passung zu Binderverfahren, Kerngröße und Peripherie. Wer zuerst Verfahren, schwersten Kern und benötigte Automation festlegt, kann neue und gebrauchte Maschinen auf solider Basis vergleichen. Verfügbare Maschinen finden Sie in der FISS-Kategorie Kernschießmaschinen.
Fragen zu Kernschießmaschinen
Lässt sich eine Hot-Box-Maschine für Cold-Box nutzen?
Nur nach einem Umbau: Cold-Box erfordert ein Begasungsgerät, eine abgedichtete Begasungsplatte, Abluftreinigung und für die Begasung ausgelegte Kernkästen. Ob sich das lohnt, sollte mit dem Hersteller oder einem Fachbetrieb geprüft werden.
Warum werden anorganische Binder eingesetzt?
Vor allem wegen der Emissionen: Laut Binderherstellern geben anorganische Kerne beim Gießen kaum schädliche Gase ab. Nachteile sind beheizte Werkzeuge, Heißluftspülung und Feuchteempfindlichkeit.
Wie groß sollte das Schussvolumen sein?
Größer als der schwerste Kern einschließlich Schusskanälen, mit Reserve. Zu klein bedeutet unvollständig gefüllte Kerne; deutlich zu groß erhöht Platzbedarf und Kosten.
Liefert FISS auch komplette Kernmachereien?
Je nach Projekt bietet FISS Einzelmaschinen oder komplette Kernfertigungsanlagen mit Sandversorgung, Mischtechnik, Begasung, Ablufttechnik und Kernhandling an.
Gebrauchte Kernschießmaschinen von FISS.
FISS liefert gebrauchte Kernschießmaschinen für Cold-Box, Hot-Box, CO₂ und Croning und sucht im eigenen Netzwerk auch nach Maschinen, die nicht online stehen. Nennen Sie uns Verfahren und Kerngrößen.
Quellen
ASK Chemicals: Cold Box PU Technology, ask-chemicals.com, abgerufen am 5. November 2026.
Foundry Management & Technology / ASK Chemicals: Evaluating Cost, Quality, and Environmental Factors for Shell vs. Cold-Box Coremaking, 2016.
Foundry Management & Technology / ASK Chemicals: Do Inorganic Binders Mean the End for Shell Sand Molding?, 2017.
Hüttenes-Albertus: Produktinformation Hot Box / Warm Box, ha-group.com, abgerufen am 5. November 2026.
HA International: HARP scrubber design and operating principles, Präsentation, 2023.
Laempe Mössner Sinto: Unternehmensprofil sowie Produktseiten LHL-Serie und Sondermaschinen (LD-Serie), laempe.com, abgerufen am 5. November 2026.
Mössner: Kernhandling (robotergeführtes Entgraten, Greifer zum Schlichten, Kernpaketmontage), moessner-kg.de, abgerufen am 5. November 2026.
FISS Machines: Kategorie Kernschießmaschinen, fiss-machines.de, abgerufen am 5. November 2026.
