



Giga-Casting: Großdruckgießmaschinen für Strukturbauteile – Technik und Grenzen
Ein Aluminiumgussteil statt Dutzender gestanzter und gefügter Teile: Diese Idee hat den Druckguss in den Karosseriebau gebracht. Die Maschinen dafür sind die größten im Druckguss – und ihre Anforderungen gehen weit über die Schließkraft hinaus.
Was ist Giga Casting?
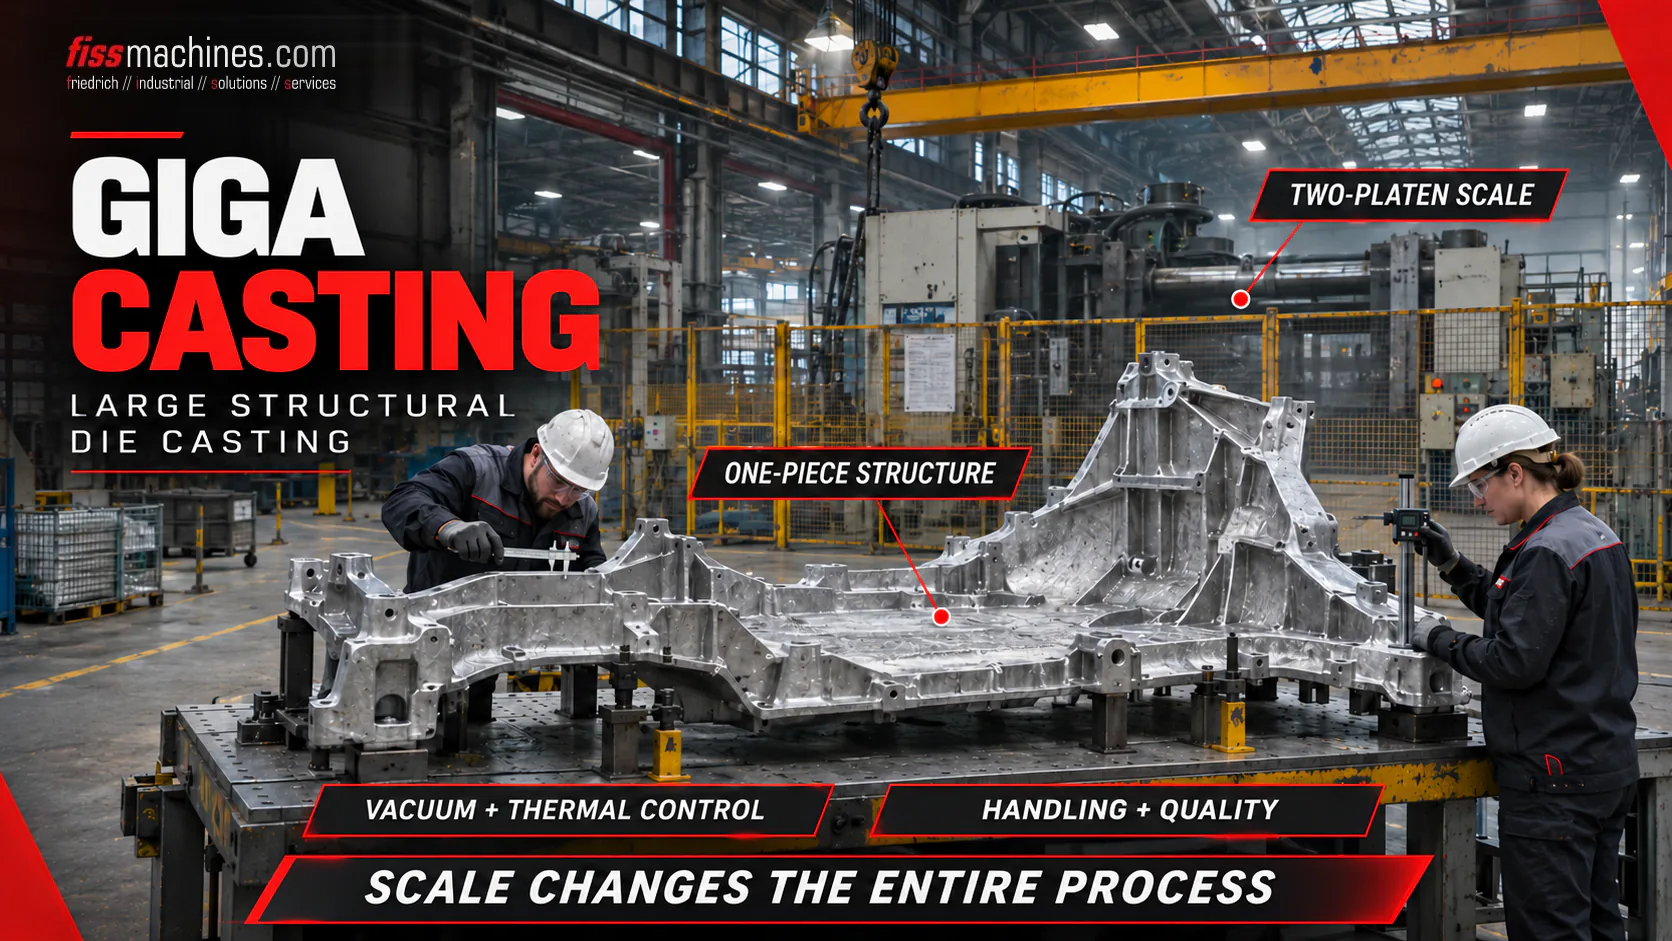
Giga Casting – auch Megacasting genannt – ist das Druckgießen sehr großer Strukturbauteile wie vorderer oder hinterer Unterboden in einem Stück. Das Gussteil ersetzt eine Baugruppe aus vielen gestanzten, geschweißten oder genieteten Einzelteilen; Bühler verortet die Maschinen dafür im Schließkraftbereich von 50.000 bis 92.000 kN, noch größere Maschinen sind angekündigt.
Technisch bleibt Giga-Casting Kaltkammer-Druckguss. Es ändert sich der Maßstab von Werkzeug, Schuss, Temperierung, Handling und Infrastruktur.
Giga-Casting, Megacasting und Strukturguss
Giga Press ist der Produktname von IDRA, Megacasting der Begriff von Bühler, Gigacasting der allgemeine Medienbegriff. Eine Veröffentlichung der Chalmers University und von Volvo Cars (2026) beschreibt Megacasting („sometimes known gigacasting“) als Form des Druckgießens, die sich vor allem durch die schiere Größe der Bauteile unterscheidet.
Gefügte Karosseriestruktur
Viele Stanzteile werden geschweißt, genietet oder geklebt. Überlappende Fügestellen erlauben einen geometrischen Ausgleich im Zusammenbau.
Große Gussknoten
Einzelne Strukturgussteile, gefertigt auf großen, aber konventionellen Kaltkammermaschinen.
Karosserieabschnitt in einem Stück
Ein ganzer Karosserieabschnitt in einem Teil. Fügeoperationen entfallen – und damit die Möglichkeit, Abweichungen später auszugleichen.
Laut Bühler ersetzt ein Megacasting „the assembly of 50 to 100 smaller parts“ (Herstellerangabe, Pressemitteilung vom 5. Juni 2025). Solche Zahlen hängen von der Fahrzeugkonstruktion ab.
Maschinengrößen im Giga-Casting: Was Hersteller angeben
Die Übersicht enthält ausschließlich Herstellerangaben mit Datum der Quelle; sie sind nicht unabhängig geprüft. „Tonnen“ in Modellnamen bezeichnet die Schließkraft in Tonnen-Kraft (je etwa 9,81 kN).
| Hersteller | Baureihe / Modell | Angegebene Schließkraft | Herstellerquelle |
|---|---|---|---|
| Bühler | Carat, Zweiplattenbaureihe | 10.500 bis 92.000 kN | Produktseite Carat, abgerufen im November 2026 |
| Bühler | Carat 840 und Carat 920 | bis 92.000 kN | Pressemitteilung, 3. November 2021 |
| Bühler | Carat 610 | 61.000 kN | Unternehmensbeitrag, 30. September 2024 |
| IDRA | Giga Press NEO 5500 / 6100 / 8000 / 9000 | 55.000 / 60.000 / 80.500 / 90.500 kN | Giga-Press-Katalog (undatiert), abgerufen im November 2026 |
| L.K. Technology | 16000T; 20.000-t-Giga-Press | 16.000 t (vorgestellt im Oktober 2023); 20.000 t in gemeinsamer Entwicklung | Pressemitteilung, 15. Dezember 2023 |
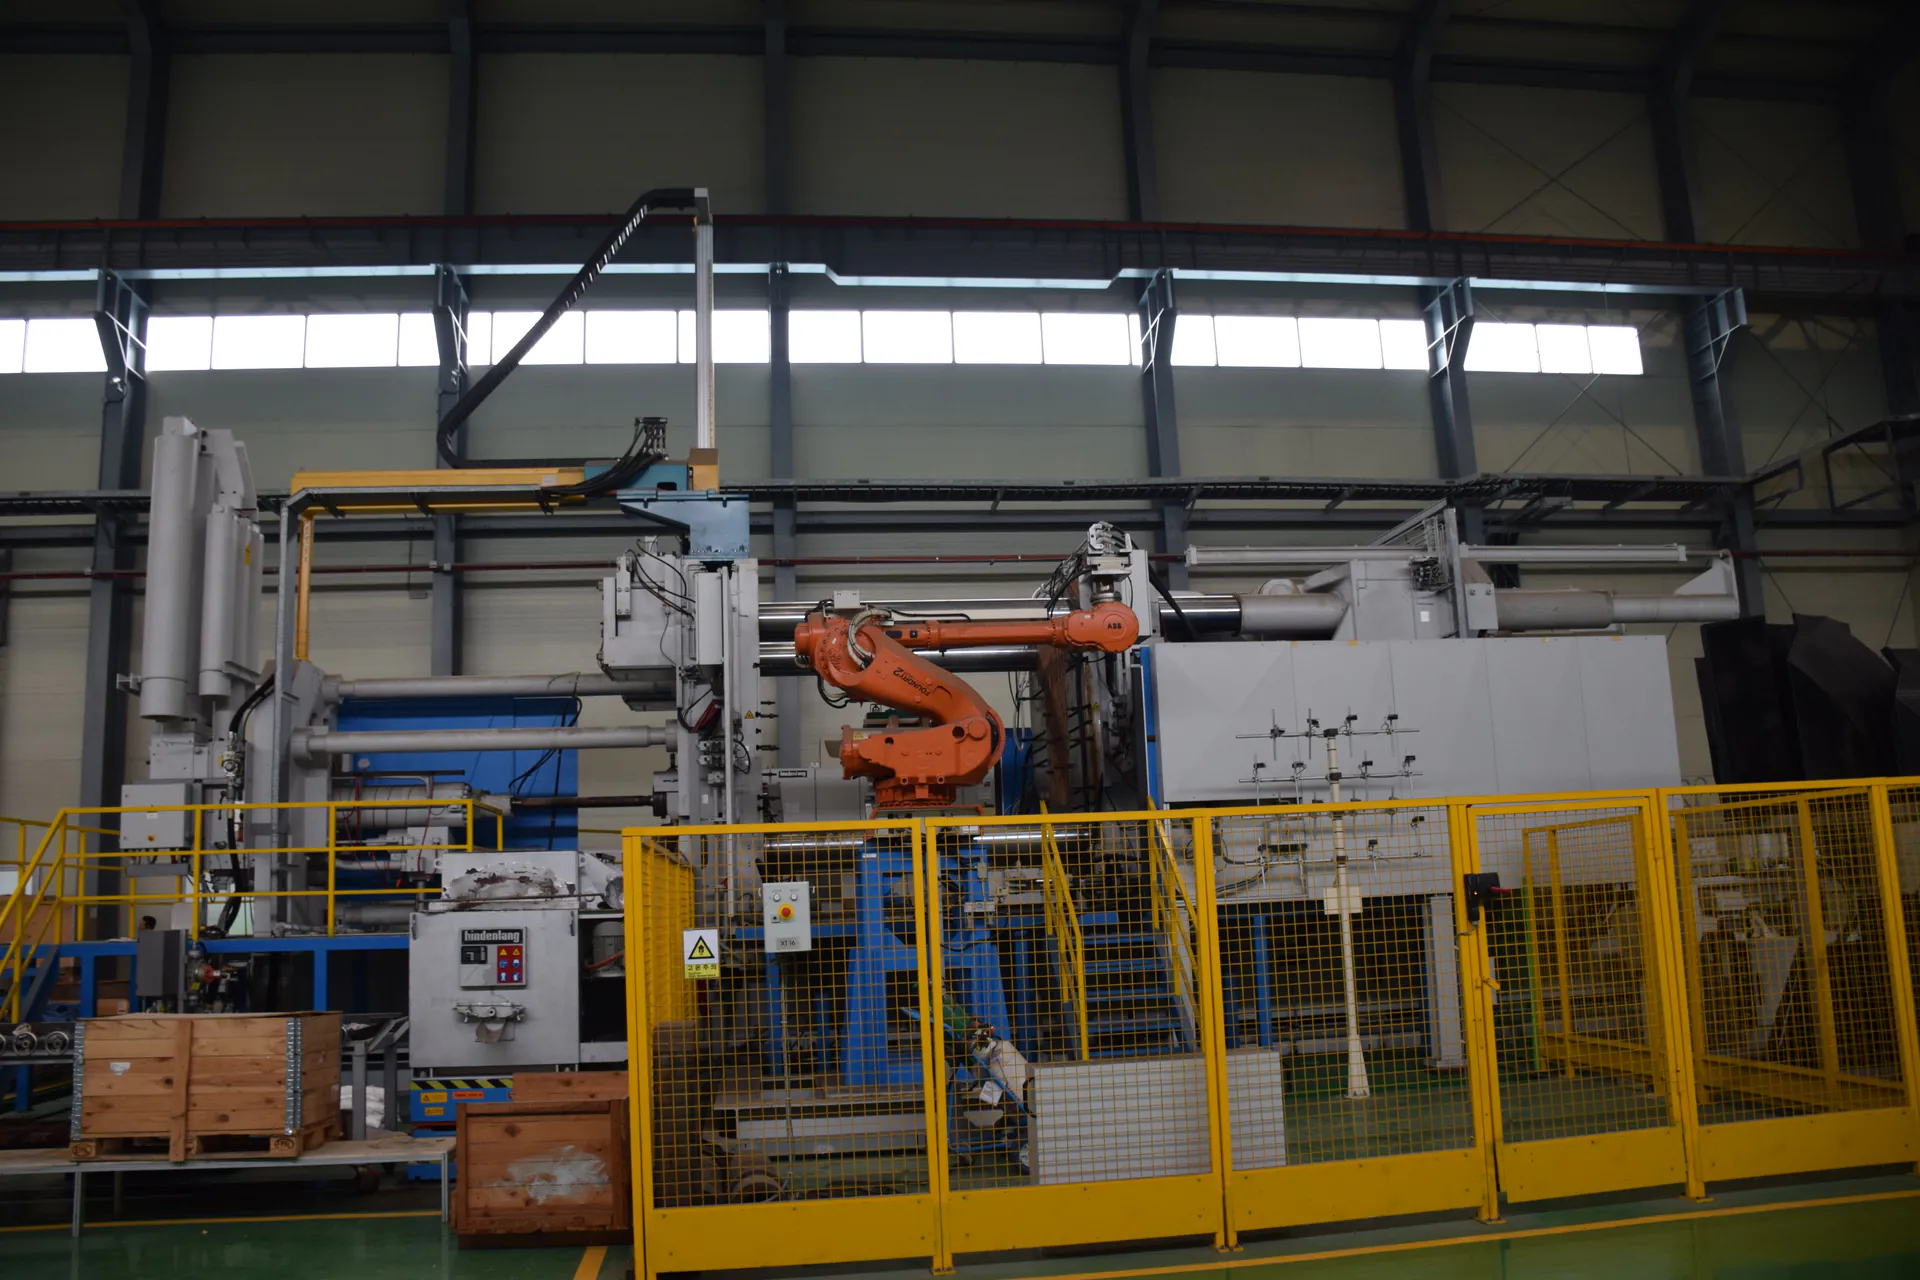
Bühler beschreibt die Carat 610 als rund 60 Fuß (etwa 18 m) lang und über 800.000 Pfund schwer – und nur als drittgrößte Maschine im eigenen Megacasting-Portfolio. IDRA meldete in einer Nachricht vom 6. November 2024 den Produktionsstart der ersten 9000-t-Giga-Press bei Hyundai. Maschinen nach Marke zeigen die FISS-Seiten zu Bühler und IDRA.
Zweiplatten oder Kniehebel bei Giga-Casting-Maschinen?
Die grundlegenden Unterschiede beider Schließprinzipien erklärt Kniehebel oder Zweiplattenmaschine? Bei Giga-Maschinen wiegen zwei Punkte besonders schwer. Erstens die Länge: Laut Bühler verkürzt der Wegfall der dritten Platte die Carat um bis zu zwei Meter und erlaubt „higher die locking forces in the same physical space“ (Herstellerangabe, Produktseite). Zweitens wird die Kraft hydraulisch eingestellt, nicht über die Vorspannung der Holme.
Zweiplatten ist dennoch nicht der einzige Weg: Die Giga-Press-Seite von IDRA beschreibt ein neues Schutzsystem, das die bisherige „toggle guarding“ (Kniehebel-Abdeckung) überflüssig macht – ein Hinweis, der auf eine Kniehebel-Schließeinheit deutet (Herstellerseite, Stand November 2026). Wie sich die erforderliche Kraft aus Projektionsfläche und Gießdruck ergibt, zeigt Schließkraft im Druckguss – die Logik ist dieselbe, nur die Projektionsfläche ist viel größer.
Prozessanforderungen beim Giga Casting
Die Maschine allein macht kein gutes Teil. Die Chalmers-Studie nennt Werkzeugtemperatur, Lage der Kühlkanäle, Erstarrungszeit, Auswerfen und Abschrecken als wesentliche Einflüsse auf den Verzug; Bühler nennt „thermal management and spraying“ als entscheidend.
Wenig Gas im Gefüge
Das Evakuieren der Kavität verringert Gasporosität – wichtig für duktile, fügbare Teile. Bühler bietet SmartVac als Option zur Carat an. Siehe Formfüllung und Vakuum.
Eigenschaften im Gusszustand
Legierungen wie trimal-37 (AlSi9Mn) von TRIMET werden als wärmebehandlungsfrei angeboten – ein Schritt entfällt, der ein großes Teil verziehen könnte.
Gleichmäßiges Temperaturfeld
Große Druckgießwerkzeuge mit wechselnden Wanddicken brauchen eine zonenweise Temperierung gegen Hotspots. Siehe Temperierung im Druckguss.
Anschnitt und Überläufe entfernen
Fehlausgerichtete Entgratwerkzeuge oder frei werdende Eigenspannungen können die Geometrie verändern. Siehe Entgraten im Druckguss.
Auch das Handling zählt: Laut den Chalmers-Interviews greifen Roboter das Gussteil meist am Pressrest, lange und dünne Teile können jedoch andere Greifkonzepte erfordern.
Fundament, Hallenkran und Logistik für eine Giga-Casting-Zelle
Eine Maschine von mehreren hundert Tonnen verändert die Anforderungen an das Gebäude. Die folgenden Punkte sind projektspezifisch und mit Hersteller, Tragwerksplanern und den zuständigen Behörden festzulegen:
- Fundament ausgelegt auf Maschinengewicht, dynamische Lasten und die Ausrichttoleranzen des Herstellers
- Tragfähigkeit und Hakenhöhe des Hallenkrans für Werkzeugwechsel und Instandhaltung schwerer Baugruppen
- Fläche für die komplette Zelle einschließlich Dosieren, Sprühen, Abschrecken und Entgraten
- Transportwege und Montageflächen für die schwersten Komponenten
- Umgang mit Kreislaufmaterial: Bühler nennt das Umschmelzen von Angüssen und Pressresten vor Ort
Verzug, Qualität und die Debatte um die Reparierbarkeit
Ein Giga-Casting verkürzt die Toleranzkette, nimmt aber Ausgleichsmöglichkeiten. Die Chalmers-Studie nennt den geometrischen Verzug „a key barrier“ für eine robuste Umsetzung; in ihren Versuchen verringerten höhere Werkzeugtemperatur, längere Erstarrung und milderes Abschrecken den Verzug – auf Kosten der Zykluszeit.
Die Reparierbarkeit nach Unfällen ist umstritten. Ein Whitepaper der Beratung Ducker warnte laut Fleet World, dass der Tausch ganzer Gussabschnitte Reparaturen unwirtschaftlich machen könne. Eine Studie von Thatcham Research zum Tesla Model Y, über die EUROGUSS 365 im Oktober 2025 berichtete, fand niedrigere Reparaturkosten als bei vergleichbaren konventionellen Strukturen – weil günstige Teilersatzstücke und Reparaturverfahren existieren. Thatchams Fazit: Reparierbarkeit muss von Anfang an mitkonstruiert werden.
Für wen sich Giga Casting eignet – und für wen nicht
Die Wirtschaftlichkeit von Giga-Casting lässt sich nur projektbezogen bewerten. Weniger Teile und Fügeoperationen stehen hohen Investitionen in Maschine, Werkzeug und Gebäude gegenüber – und dem Risiko, dass ein Ausschussteil einen ganzen Karosserieabschnitt bedeutet. Laut Chalmers machen die hohen Maschinen- und Werkzeugkosten umfangreiches Ausprobieren unpraktikabel.
Stückzahl und Stabilität prüfen
Hohe, planbare Stückzahlen einer Plattform über viele Jahre. Wechselnde Teilefamilien sprechen für konventionelle Maschinen.
Engineering-Kapazität prüfen
Simulation, thermische Werkzeugauslegung, Verzugskompensation und Reparaturkonzepte erfordern erfahrene Teams.
Standort prüfen
Fundament, Kran, Fläche und Medienversorgung müssen für die Zelle realistisch sein.
Alternativen vergleichen
Mehrere kleinere Strukturgussteile auf konventionellen Maschinen können weniger Risiko und mehr Flexibilität bedeuten.
Für die meisten Lohngießereien ist Giga-Casting eher ein Markttrend als eine Investitionsoption – einer, der die Nachfrage in Richtung Strukturguss, Vakuum und Temperierung verschiebt.
Giga-Casting ist ein System, nicht nur eine größere Maschine
Giga-Casting verbindet die größten Druckgießmaschinen, spezielle Legierungen, anspruchsvolle Temperierung und offene Fragen zu Qualität und Reparatur. Ob es passt, hängt weniger von der Maschine ab als von Stückzahl, Engineering-Kapazität und Standort. Für alle anderen bleiben gut gewählte konventionelle Kaltkammermaschinen die flexiblere Lösung.
Fragen zum Giga Casting
Ist Giga-Casting ein anderes Verfahren als Druckguss?
Nein. Giga-Casting ist Kaltkammer-Druckguss in deutlich größerem Maßstab. Die Unterschiede liegen in Maschinen- und Werkzeuggröße, Temperierung, Handling und Infrastruktur.
Welche Schließkraft hat eine Giga-Casting-Maschine?
Bühler verortet seine Megacasting-Maschinen bei 50.000 bis 92.000 kN, mit bis zu 92.000 kN für Carat 840 und 920; IDRA nennt 90.500 kN für die Giga Press NEO 9000. L.K. Technology hat noch größere Maschinen angekündigt.
Sind Giga-Castings nach einem Unfall reparierbar?
Das hängt von der Fahrzeugkonstruktion ab. Eine Studie von Thatcham Research zum Tesla Model Y fand konkurrenzfähige Reparaturkosten dank günstiger Teilersatzstücke. Ohne solche Vorkehrungen warnen Kritiker vor unwirtschaftlichen Reparaturen.
Gibt es gebrauchte Giga-Casting-Maschinen?
Selten. Bühler hat seine größten Carat-Modelle 2021 eingeführt, IDRA nennt eine Produktion seit 2020 – der Maschinenbestand ist also noch jung. Gebrauchtmaschinen sind in konventionellen Kaltkammergrößen deutlich leichter zu finden.
Kaltkammer-Druckgießmaschinen von FISS.
Nicht jedes Strukturbauteil braucht die größte Maschine. FISS bietet gebrauchte Kaltkammer-Druckgießmaschinen an und hilft bei der Einschätzung, welche Größe zu Ihren Teilen passt.
Quellen
Bühler Group: Carat Die-Casting Machine, Produktseite, buhlergroup.com, abgerufen am 6. November 2026; Pressemitteilung Bühler introduces strongest die-casting machines worldwide, 3. November 2021; Bühler builds first megacasting Carat 610 in North America, 30. September 2024; Bühler celebrates 50 megacasting-solution orders for large structural applications, 5. Juni 2025; Branchenseite Megacasting, abgerufen am 6. November 2026.
IDRA Group: Giga Press, Produktseite und Giga-Press-Katalog (NEO 5500–9000), idragroup.com, abgerufen am 6. November 2026; Nachricht Proud to announce the installation of the first Giga Press 9000 at Hyundai, datiert 06.11.2024.
L.K. Technology Holdings: L.K. Technology Collaborates with Nezha Motors to Introduce the World’s First 20,000-ton Giga Press, Pressemitteilung über Media OutReach, 15. Dezember 2023.
K. Wärmefjord, J. Hansen, R. Söderberg: Experimental and industrial insights into distortion control for megacasting, Procedia CIRP 145 (2026), S. 252–257.
TRIMET: trimal-37 – wärmebehandlungsfreie Legierung, Produktseite, trimet.eu, abgerufen am 6. November 2026.
EUROGUSS 365: Bericht über die Thatcham-Research-Studie zur Mega-Cast-Technologie von Tesla, 20. Oktober 2025; Fleet World: A. Grant, Breaking the mould: the rise of gigacasting and the implications for fleets (mit Bezug auf ein Ducker-Whitepaper), abgerufen am 6. November 2026.
