



Energieeffizienz im Druckguss: Wo Energie verbraucht wird und wo sie sich einsparen lässt
Energie gehört zu den größten Kostenpositionen einer Druckgießerei – und sie verteilt sich auf viele Verbraucher: Öfen, Maschinenhydraulik, Temperiergeräte, Kompressoren und Absauganlagen. Wirksam sparen heißt zu wissen, wo die Energie tatsächlich verbraucht wird – und zu berücksichtigen, dass jedes Ausschussteil die volle Energiemenge verbraucht hat.
Wo können Druckgießereien am meisten Energie sparen?
Der größte Hebel ist meist das Metall: Schmelzen und Warmhalten benötigen den Großteil der Energie, daher zählt jedes Kilogramm Anguss, Überlauf und Ausschuss, das wieder eingeschmolzen wird. Weitere Hebel sind die Maschinenhydraulik mit bedarfsgerechten Antrieben, das Wärmemanagement von Formen und Öfen, die Druckluft und ein konsequentes Standby-Management.
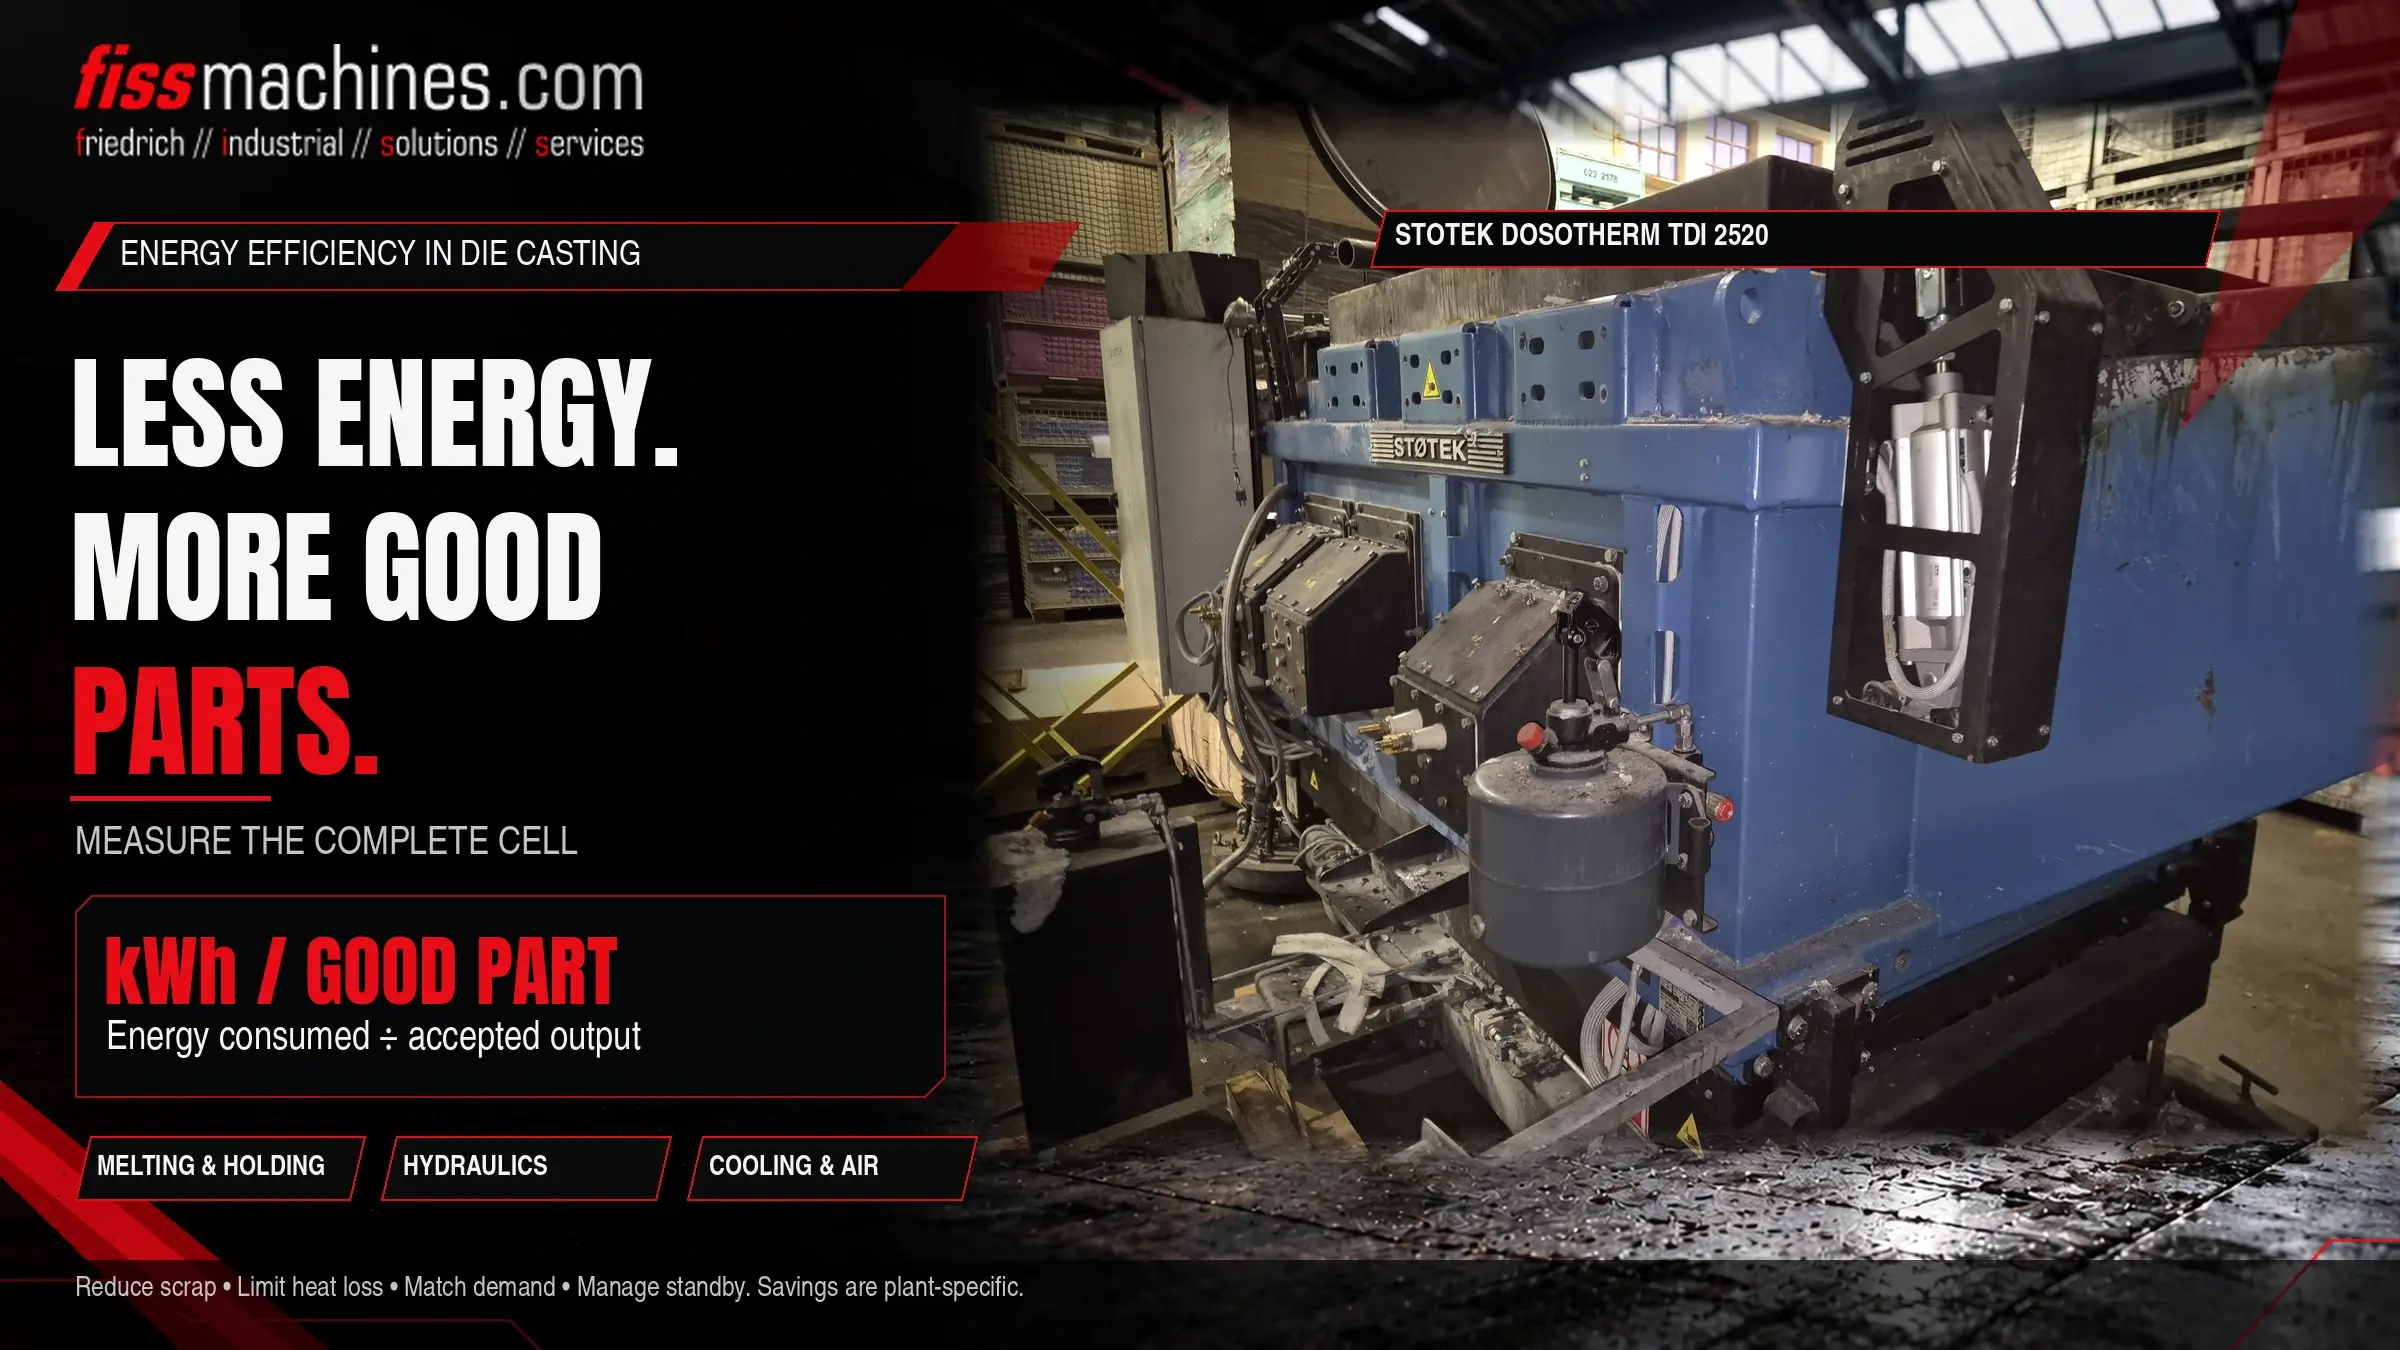
Am Anfang steht das Messen: Eine Kennzahl wie Energie pro Gutteil zeigt, welche Maßnahmen tatsächlich wirken.
Wohin die Energie in einer Druckgusszelle fließt
Eine Broschüre des US-Energieministeriums zur Gießereiindustrie ordnet 55 % des Energieeinsatzes dem Schmelzen zu. Die Zahl ist älter und bezieht sich auf die gesamte Gießereibranche, bestätigt aber, was Druckgießer in ihren eigenen Betrieben sehen: Thermische Prozesse dominieren.
Schmelzen und Warmhalten
Schmelzöfen, Warmhalte- und Dosieröfen, Pfannentransport. Energie wird dauerhaft benötigt, auch in Pausen.
Maschinenhydraulik
Pumpen für Schließen, Gießen, Auswerfer und Kernzüge. Bei Pumpen mit konstanter Drehzahl läuft ein großer Teil ohne Nutzarbeit.
Temperierung und Druckluft
Formtemperiergeräte, Kühlung, Druckluft zum Sprühen und Ausblasen, Absaugung und Fördertechnik.
Erst messen, dann entscheiden
Ohne Daten bleiben Einsparmaßnahmen Vermutungen. In vielen Betrieben wird Energie nur am Hauptzähler erfasst. Unterzähler an Öfen, Maschinen und Kompressoren machen die Verteilung sichtbar.
- Energie pro Gutteil oder pro Kilogramm Gutguss als zentrale Kennzahl
- Grundlast in Pausen, an Wochenenden und bei Formwechseln
- Vergleich gleicher Maschinen oder Schichten
- Erfassung von Ausschuss und Kreislaufmaterial in Kilogramm, nicht nur in Stück
Einen systematischen Rahmen dafür bieten Energiemanagementsysteme nach ISO 50001.
Weniger Metall im Kreislauf, weniger Wärmeverlust
Jedes Kilogramm Metall, das nicht im Gutteil landet, muss erneut geschmolzen werden. Das Ausbringen – das Verhältnis von Gutgussgewicht zu vergossenem Metall – ist deshalb eine Energiekennzahl. Optimierte Anschnitte und Überläufe, stabile Prozesse und niedrige Ausschussquoten verringern die Menge an Kreislaufmaterial.
- Ofendeckel und -türen geschlossen halten, Dichtungen intakt halten
- Isolierung und Feuerfestzustellung regelmäßig prüfen – heiße Stellen am Mantel zeigen Verluste
- Warmhaltetemperaturen nicht höher einstellen, als der Prozess erfordert
- Lange Standzeiten und unnötige Pfannentransporte vermeiden
- Ofengröße und Schmelzleistung auf den tatsächlichen Bedarf abstimmen
Welcher Ofentyp zu welcher Aufgabe passt, beschreibt der Beitrag Dosierofen, Schmelzofen oder Warmhalteofen?. Gebrauchte Öfen finden Sie unter Öfen.
Hydraulik: Volumenstrom nur, wenn er gebraucht wird
Bei älteren Druckgussmaschinen treiben Motoren mit konstanter Drehzahl die Pumpen oft dauerhaft an – auch wenn die Maschine auf das Sprühen, die Entnahme oder den nächsten Schuss wartet. Drehzahlvariable Antriebe passen den Volumenstrom an den tatsächlichen Bedarf an.
Bühler bietet zum Beispiel für die Baureihen Carat und Ecoline ein ServoDrive-Upgrade an – einen frequenzgeregelten Motor in Kombination mit einer mehrstufigen Konstantpumpe – und gibt an, damit mehr als 40 % des elektrischen Energieverbrauchs der Maschine einsparen zu können. Solche Werte sind Herstellerangaben; die tatsächliche Einsparung hängt von Maschine, Zyklus und Anteil der Wartezeiten ab.
Formtemperierung, Sprühen und Kühlung
Die Form muss in einem Temperaturfenster gehalten werden: beim Anfahren beheizt, in der Produktion gekühlt. Temperiergeräte, isolierte Leitungen und ein gut ausgelegtes Kühlsystem in der Form halten dieses Gleichgewicht mit weniger Energie. Auch das Sprühen kühlt die Form – eine zu große Sprühmenge kostet Trennmittel, Druckluft und oft zusätzliche Heizenergie.
Hintergründe dazu bieten die Beiträge Temperierung im Druckguss und Formsprühen im Druckguss.
Druckluft: teuer und oft undicht
Druckluft ist eine der teuersten Energieformen im Betrieb. Laut dem Merkblatt der Compressed Air Challenge zu Leckagen können Undichtigkeiten 20–30 % der Kompressorleistung verschwenden; ein schlecht gewarteter Betrieb hat typischerweise eine Leckagerate von rund 20 % der gesamten Erzeugungskapazität, in einem gut gewarteten System sollte sie unter 10 % liegen.
- Regelmäßige Leckagesuche, z. B. mit Ultraschallgeräten, und zeitnahe Reparatur
- Prüfen, ob Ausblasvorgänge verkürzt oder ersetzt werden können
- Netzdruck nicht höher einstellen, als der anspruchsvollste Verbraucher benötigt
- Zellen, die nicht produzieren, von der Versorgung trennen
Gebrauchtmaschinen und Modernisierung
Energieeffizienz ist nicht nur eine Frage der neuesten Maschine. Auch die Herstellung einer neuen Maschine verbraucht Energie und Rohstoffe; eine Maschine in gutem Zustand weiter zu nutzen, vermeidet dies. Im Rahmen einer Überholung lassen sich ältere Maschinen zudem aufrüsten, etwa mit bedarfsgerechten Antrieben, sofern der Hersteller dies anbietet.
Mehr zur Rolle von Gebrauchtmaschinen in einer nachhaltigen Produktion auf der Seite Nachhaltige Alternative.
Stabile Prozesse sind die beste Energiemaßnahme
Energieeffizienz beginnt im Druckguss beim Metall: wenig Ausschuss, gutes Ausbringen und gut isolierte Öfen haben die größte Wirkung. Bedarfsgerechte Hydraulik, konsequentes Standby-Management, gutes Wärmemanagement und ein dichtes Druckluftnetz kommen hinzu. Wer die Energie pro Gutteil misst, kann Maßnahmen priorisieren und ihre Wirkung belegen.
Fragen zur Energieeffizienz im Druckguss
Was verbraucht in einer Druckgießerei die meiste Energie?
In der Regel das Schmelzen und Warmhalten des Metalls. Eine Veröffentlichung des US-Energieministeriums zur Gießereiindustrie ordnet 55 % des Energieeinsatzes dem Schmelzen zu. Die genaue Verteilung hängt vom Betrieb ab.
Lohnt sich die Nachrüstung eines Servoantriebs?
Das hängt von Maschine und Betriebsprofil ab. Je höher der Anteil von Warte- und Haltezeiten im Zyklus, desto größer das Potenzial. Eine Verbrauchsmessung vorher und nachher bietet eine verlässliche Entscheidungsgrundlage.
Wie lässt sich der Energieverbrauch pro Teil messen?
Mit Unterzählern an Öfen, Maschinen und Kompressoren in Verbindung mit Produktionsdaten. Der Energieverbrauch eines Zeitraums wird durch Anzahl oder Gewicht der darin produzierten Gutteile geteilt.
Sind gebrauchte Druckgussmaschinen weniger energieeffizient?
Nicht zwangsläufig. Antriebstechnik, Zustand und Prozessstabilität sind wichtiger als das Alter. Eine gut gewartete Gebrauchtmaschine kann effizient arbeiten, besonders wenn sie bei einer Überholung modernisiert wird.
Maschinen und Öfen mit geprüftem Zustand.
FISS liefert gebrauchte Druckgussmaschinen, Öfen und Peripherie und berät bei der Auswahl einer Zelle, die zu Ihrer Produktion passt – einschließlich Überholung und Inbetriebnahme.
Quellen
U.S. Department of Energy, Office of Industrial Technologies: Metal Casting – Industry of the Future (Broschüre, um 2000) – Energieeinsatz in der Gießereiindustrie: Schmelzen 55 %, Formherstellung 12 %, Wärmebehandlung 6 %.
Bühler Group: ServoDrive upgrade – frequenzgeregelter Motor mit mehrstufiger Konstantpumpe, Herstellerangabe „mehr als 40 %“ Einsparung elektrischer Energie, Baureihen Carat und Ecoline, buhlergroup.com.
Compressed Air Challenge: Fact Sheet #7 – Compressed Air System Leaks (Stand 2026), aus dem DOE Sourcebook for Industry.
ISO 50001 – Energiemanagementsysteme: Anforderungen mit Anleitung zur Anwendung.
FISS Machines: Nachhaltige Alternative, fiss-machines.de, abgerufen am 29. Oktober 2026.
