



Vorbeugende Wartung von Druckgussmaschinen: Intervalle, Prüfpunkte und Dokumentation
Eine Druckgussmaschine arbeitet mit hohem Druck, hoher Geschwindigkeit und hoher Temperatur – Schuss für Schuss. Verschleiß ist unvermeidlich, ungeplanter Stillstand dagegen weitgehend nicht. Vorbeugende Wartung macht aus Verschleiß planbare Arbeit: Baugruppen werden geprüft, bevor sie ausfallen, und Veränderungen werden erkannt, solange sie noch klein sind.
Was umfasst die vorbeugende Wartung einer Druckgussmaschine?
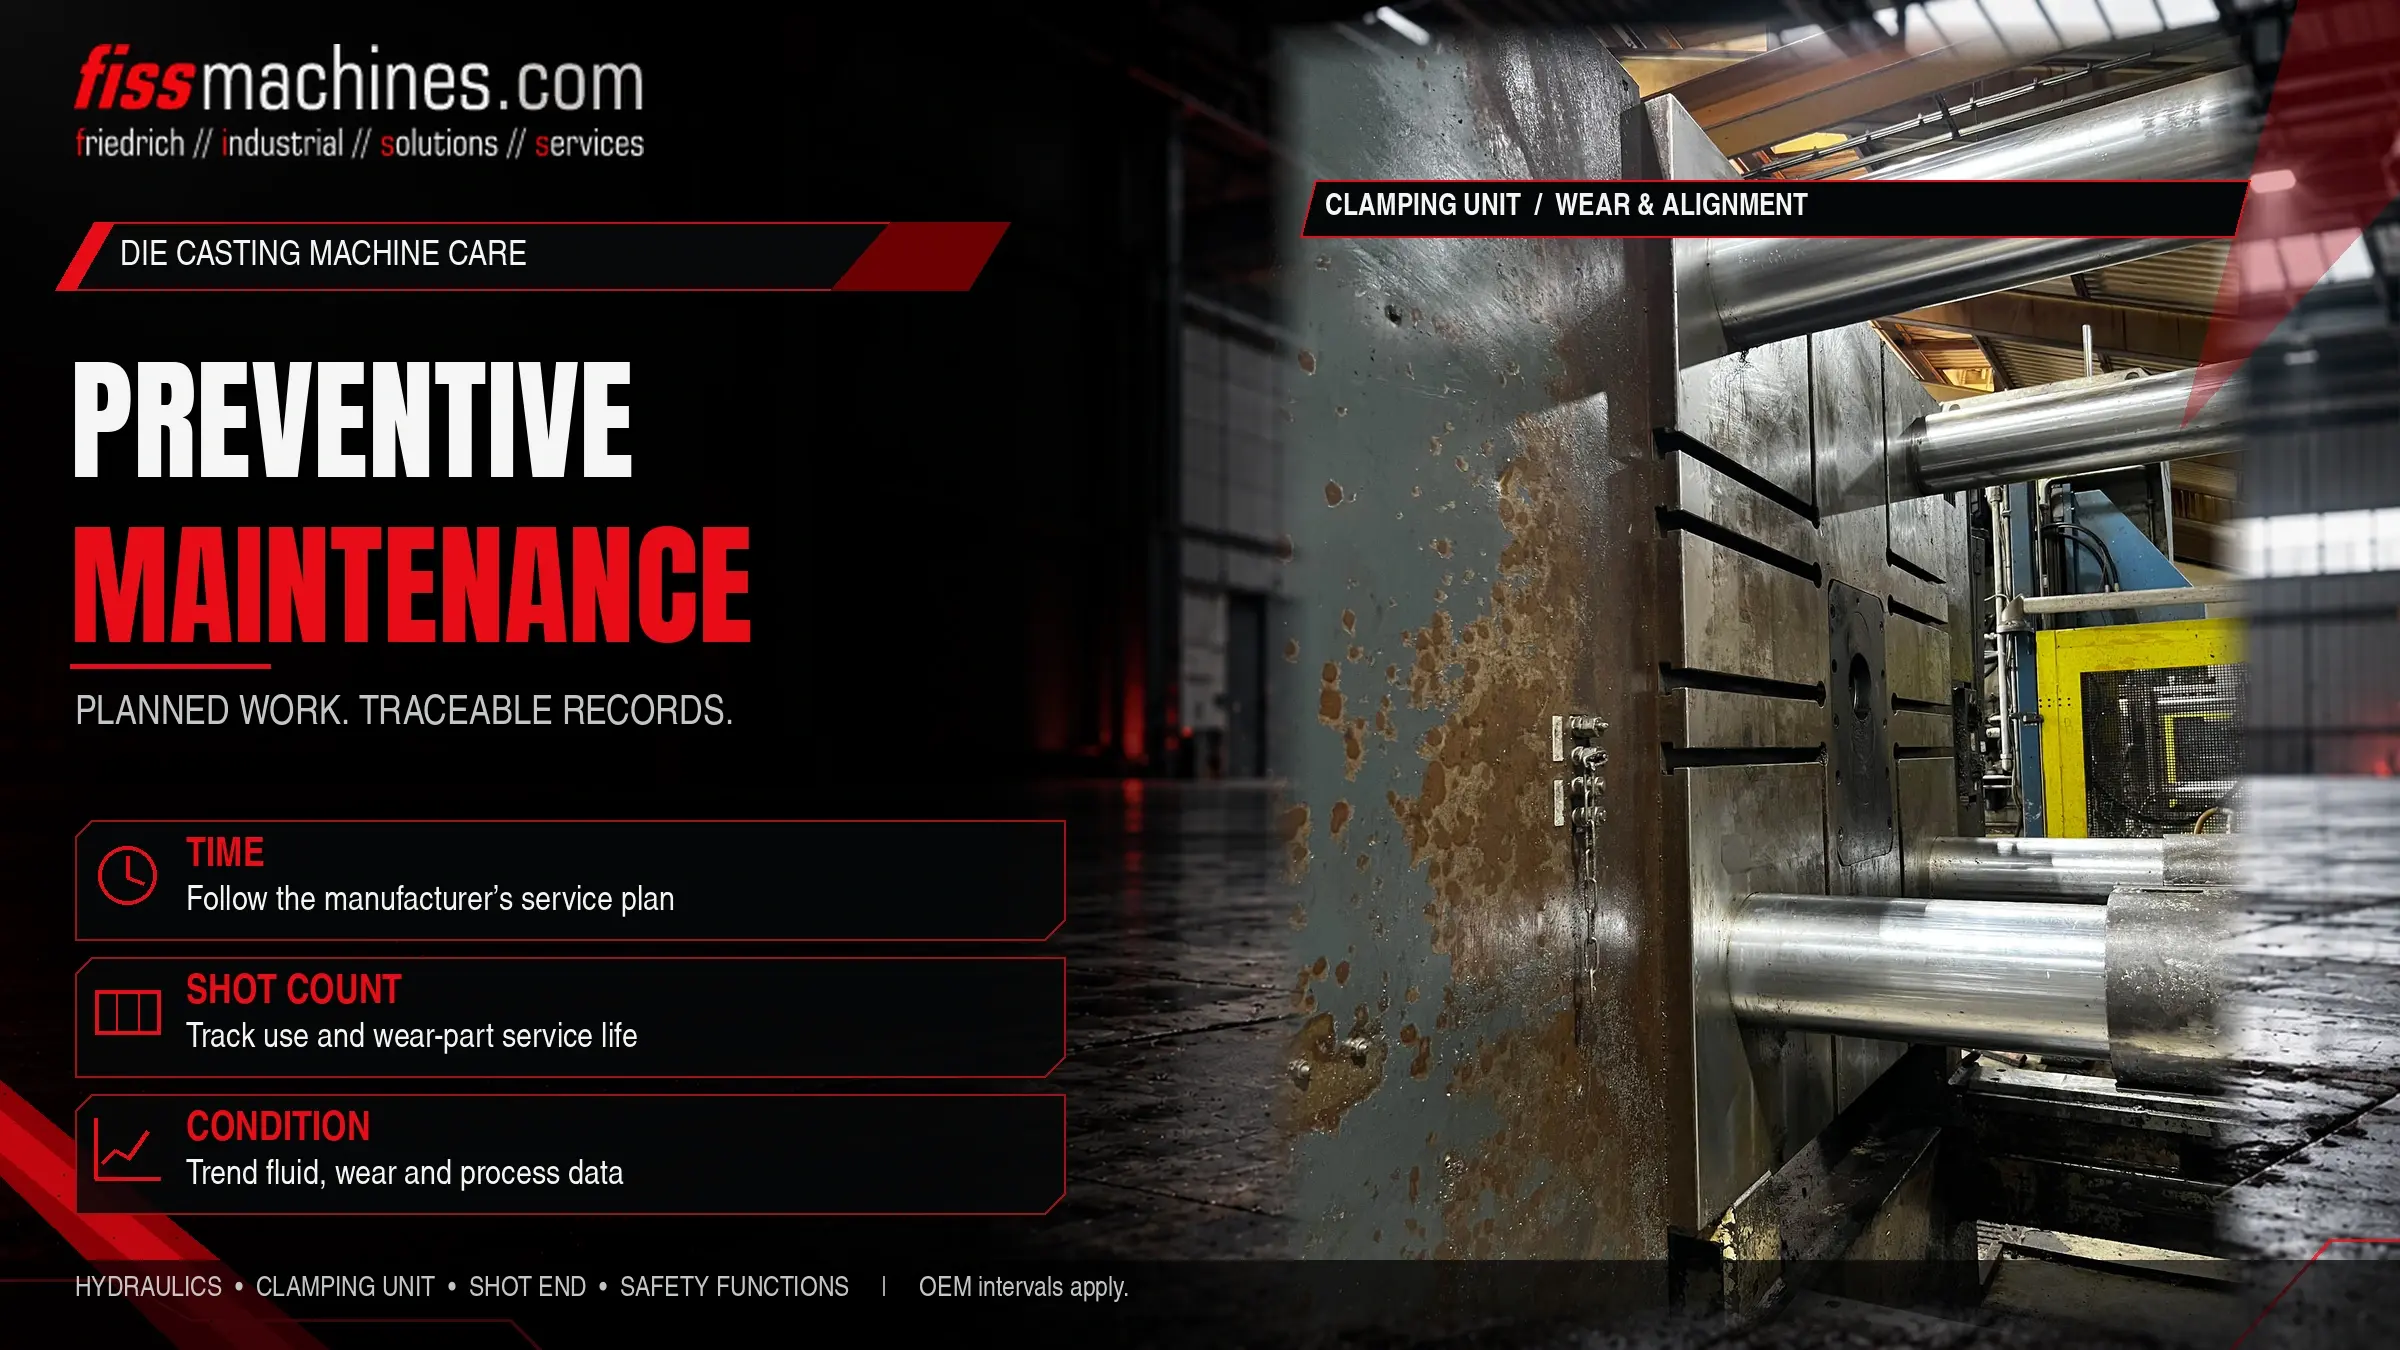
Vorbeugende Wartung verbindet regelmäßige Inspektion, Wartungsarbeiten wie Schmierung und Filterwechsel und den rechtzeitigen Tausch von Verschleißteilen. Im Mittelpunkt stehen das Hydrauliksystem mit seinen Speichern, die Schließeinheit mit Holmen und Kniehebel, die Gießeinheit und die Sicherheitsfunktionen.
Grundlage ist der Wartungsplan des Herstellers, ergänzt um eigene Aufzeichnungen: Schusszählerstände, Ölanalysen, Gießkurven und Störungshistorie zeigen, wo Intervalle angepasst werden müssen.
Instandhaltung ist mehr als Reparatur
DIN 31051 gliedert die Instandhaltung in vier Grundmaßnahmen: Inspektion (Feststellen des Ist-Zustands), Wartung (Verzögern des Abbaus, etwa durch Schmieren oder rechtzeitigen Tausch von Verschleißteilen), Instandsetzung (Wiederherstellen der Funktion) und Verbesserung (Beseitigen von Schwachstellen). Vorbeugende Instandhaltung setzt bei den ersten beiden an – damit die dritte seltener nötig wird.
Reparatur nach Ausfall
Kein Planungsaufwand, aber ungeplante Stillstände, Folgeschäden und Ersatzteilbeschaffung unter Zeitdruck.
Feste Intervalle
Arbeiten nach Zeit oder Schusszahl. Planbar, aber Intervalle können für die tatsächliche Belastung zu kurz oder zu lang sein.
Nach Messwerten
Ölanalysen, Gießkurven und Messungen entscheiden, wann gehandelt wird. Erfordert Daten und Erfahrung.
In der Praxis kombinieren Druckgießereien alle drei. Von der laufenden Instandhaltung zu unterscheiden ist die einmalige Generalüberholung, die im Beitrag Überholung oder Retrofit? beschrieben ist.
Eine praxistaugliche Gliederung nach Intervallen
Die folgende Übersicht zeigt eine typische Struktur. Die konkreten Arbeiten und Intervalle legt die Dokumentation des Maschinenherstellers fest; sie sollten an Belastung und Erfahrung des eigenen Betriebs angepasst werden.
| Intervall | Bereich | Typische Arbeiten |
|---|---|---|
| Jede Schicht | Maschine und Zelle | Sichtprüfung auf Leckagen, Füllstand und Temperatur der Hydraulik, Zentralschmierung, Funktion von Schutzgittern und Not-Halt |
| Wöchentlich | Hydraulik und Gießeinheit | Filteranzeigen, Kühlwasser, Zustand von Gießkolben und Kolbenschmierung, Sauberkeit des Formbereichs |
| Monatlich bis quartalsweise | Flüssigkeit und Speicher | Ölprobe und Analyse, Vorfülldruck der Speicher, Kraftverteilung auf die Holme, Schläuche und Verschraubungen |
| Jährlich | Gesamte Maschine | Umfassende Inspektion: Aufspannplatten, Kniehebellager, Holmmuttern, Elektrik, sicherheitstechnische Prüfungen nach nationalen Vorschriften |
Hydraulikflüssigkeit: Zustand statt fester Wechselintervalle
Weil Leckagen in der Nähe von flüssigem Metall eine Brandgefahr darstellen, werden Druckgussmaschinen häufig mit schwer entflammbaren Druckflüssigkeiten betrieben. Verbreitet sind Wasser-Glykol-Flüssigkeiten (HFC); wasserfreie synthetische Flüssigkeiten (HFDU) sind eine Alternative. Beides hat Folgen für die Wartung: HFC-Flüssigkeiten erfordern regelmäßige Probenahme und Analyse, denn vernachlässigte Flüssigkeit kann zu Korrosion und Kavitation führen. Die Umstellung von einem Flüssigkeitstyp auf einen anderen erfordert aufwendiges Spülen.
- Ölproben in festen Abständen und immer an derselben Stelle entnehmen
- Partikelverschmutzung bewerten lassen, z. B. als Reinheitsklasse nach ISO 4406
- Bei HFC: Wassergehalt und weitere vom Lieferanten vorgegebene Kennwerte überwachen
- Filter nach Differenzdruckanzeige wechseln, nicht nur nach Kalender
- Leckagen umgehend beheben – sie sind Brandrisiko, Kostenfaktor und oft ein Verschleißsignal
Hydrospeicher: gespeicherte Energie für den Schuss
Die schnelle Formfüllphase braucht für kurze Zeit einen sehr hohen Ölstrom. Er kommt aus Hydrospeichern, die mit Stickstoff vorgefüllt sind. Sinkt der Vorfülldruck, steht weniger Energie zur Verfügung – Schussgeschwindigkeit und Wiederholgenauigkeit leiden, oft schleichend und unbemerkt.
Speicherhersteller wie HYDAC empfehlen, den Vorfülldruck in der ersten Woche nach der Inbetriebnahme zu prüfen, bei unverändertem Wert erneut nach drei bis vier Monaten und danach mindestens einmal jährlich. Geprüft wird bei flüssigkeitsseitig drucklosem Speicher; gefüllt werden darf nur mit Stickstoff, niemals mit Druckluft oder Sauerstoff. Als Druckgeräte können Speicher zudem wiederkehrenden Prüfungen nach nationalem Recht unterliegen.
Schließeinheit: Holme, Kniehebel und Aufspannplatten
Die Schließeinheit hält die Form gegen den Metalldruck geschlossen. Verteilt sich die Kraft nicht gleichmäßig auf die Holme, kann die Form einseitig Grat bilden, Form und Platten werden ungleichmäßig belastet und einzelne Holme überlastet.
Kraftverteilung messen
Säulendehnungs-Messsysteme zeigen, wie gleichmäßig sich die Schließkraft verteilt. Abweichungen werden nach Herstellervorgabe über die Holmmuttern bzw. die Formhöhenverstellung korrigiert.
Schmierung und Lagerspiel
Kniehebelgelenke brauchen eine zuverlässige Schmierung. Zunehmendes Spiel in Bolzen und Buchsen beeinträchtigt Verriegelung und Plattenbewegung.
Parallelität und Flächen
Parallelität der Platten und Zustand der Aufspannflächen regelmäßig prüfen, besonders nach Formschäden oder Kollisionen.
Schutzeinrichtungen
Funktion von Schutzgittern, Verriegelungen und Not-Halt regelmäßig testen und die Ergebnisse dokumentieren.
Passende Ausrüstung bietet FISS unter Säulendehnungs-Messsysteme. Wie die Schließkraft berechnet wird, erklärt der Beitrag Schließkraft im Druckguss.
Gießeinheit: wo sich Verschleiß im Prozess zeigt
An Kaltkammermaschinen sind Gießkammer und Presskolben klassische Verschleißteile. Wächst das Spiel, strömt Metall am Kolben vorbei; Schäden in der Gießkammer beeinträchtigen die Kolbenbewegung. Beides zeigt sich in der Gießkurve als veränderte Geschwindigkeiten und Druckverläufe. Hintergründe zu den Bauteilen bietet der Beitrag Gießkammer und Presskolben im Kaltkammer-Druckguss.
Gießkurven aus gutem Maschinenzustand sind wertvolle Referenzdaten. Verändern sich Füllzeiten oder Druckaufbau bei unveränderten Einstellungen, liegt die Ursache häufig an der Gießeinheit oder an den Speichern.
Dokumentation macht die Instandhaltung besser
- Wartungsbuch mit Datum, Schusszählerstand, Befund und Maßnahmen
- Ergebnisse von Ölanalysen und Speicherprüfungen als Verlauf
- Referenz-Gießkurven und Sicherungen der Steuerungsprogramme
- Ersatzteilliste mit kritischen Teilen auf Lager
- Störungshistorie, um wiederkehrende Schwachstellen zu erkennen
Diese Dokumentation steigert auch den Wert einer Maschine: Wird sie später verkauft, ist eine lückenlose Wartungshistorie einer der überzeugendsten Nachweise ihres Zustands.
Geplante Arbeit statt ungeplanter Stillstand
Vorbeugende Wartung einer Druckgussmaschine braucht kein komplexes System, sondern Konsequenz: klare Aufgaben je Intervall, Aufmerksamkeit für Hydraulik, Speicher, Schließeinheit und Gießeinheit sowie Aufzeichnungen, die Trends sichtbar machen. Zeigt die Wartung, dass Baugruppen am Ende ihrer Lebensdauer angekommen sind, ist eine geplante Überholung meist wirtschaftlicher als eine Folge von Reparaturen.
Fragen zur Wartung von Druckgussmaschinen
Wie oft sollte die Hydraulikflüssigkeit gewechselt werden?
Am besten nach Zustand. Regelmäßige Ölanalysen zeigen, ob Verschmutzung, Wassergehalt oder Alterung einen Wechsel erfordern. Maßgeblich sind die Vorgaben des Flüssigkeitslieferanten und des Maschinenherstellers.
Warum sinkt die Schussgeschwindigkeit mit der Zeit?
Häufige Ursachen sind ein sinkender Vorfülldruck der Speicher, Verschleiß an der Gießeinheit, innere Leckagen in Ventilen oder Zylindern und verschmutzte Flüssigkeit. Der Vergleich der Gießkurven mit Referenzwerten hilft, die Ursache einzugrenzen.
Was zeigt eine Säulendehnungsmessung?
Sie zeigt, wie sich die Schließkraft auf die Holme verteilt. Eine ungleichmäßige Verteilung kann Grat, Formschäden und die Überlastung einzelner Holme verursachen.
Was ist der Unterschied zwischen Wartung und Überholung?
Wartung erfolgt laufend und erhält den Zustand der Maschine. Eine Überholung ist ein einmaliges Projekt, bei dem verschlissene Baugruppen aufgearbeitet oder ersetzt werden, um die Leistungsfähigkeit der Maschine wiederherzustellen.
Überholte Druckgussmaschinen von FISS.
Häufen sich die Reparaturen, ist eine Überholung oder eine Ersatzmaschine oft die bessere Lösung. FISS überholt gebrauchte Druckgießmaschinen und liefert Maschinen mit geprüftem Zustand.
Quellen
DIN 31051:2019-06 – Grundlagen der Instandhaltung (Inspektion, Wartung, Instandsetzung, Verbesserung); Begriffe nach DGUV-IFA-Lexikon.
ISO 4406 – Fluidtechnik: Hydraulik-Druckflüssigkeiten, Verfahren zur Codierung des Verschmutzungsgrades durch Feststoffpartikel.
EUROGUSS 365: R. Knecht (Quaker Houghton), Choosing between HFC and HFDU, 2022.
HYDAC: Betriebsanleitungen für Hydrospeicher sowie Füll- und Prüfvorrichtungen (SK 600, FPS/FPK) – Prüfintervalle des Vorfülldrucks, Druckentlastung, Befüllung nur mit Stickstoff.
FISS Machines: Zubehörkategorie Säulendehnungs-Messsysteme und Service Überholung von Druckgießmaschinen, fiss-machines.de, abgerufen am 29. Oktober 2026.
