



Gießkammer und Presskolben im Druckguss: Aufbau, Funktion und Verschleiß
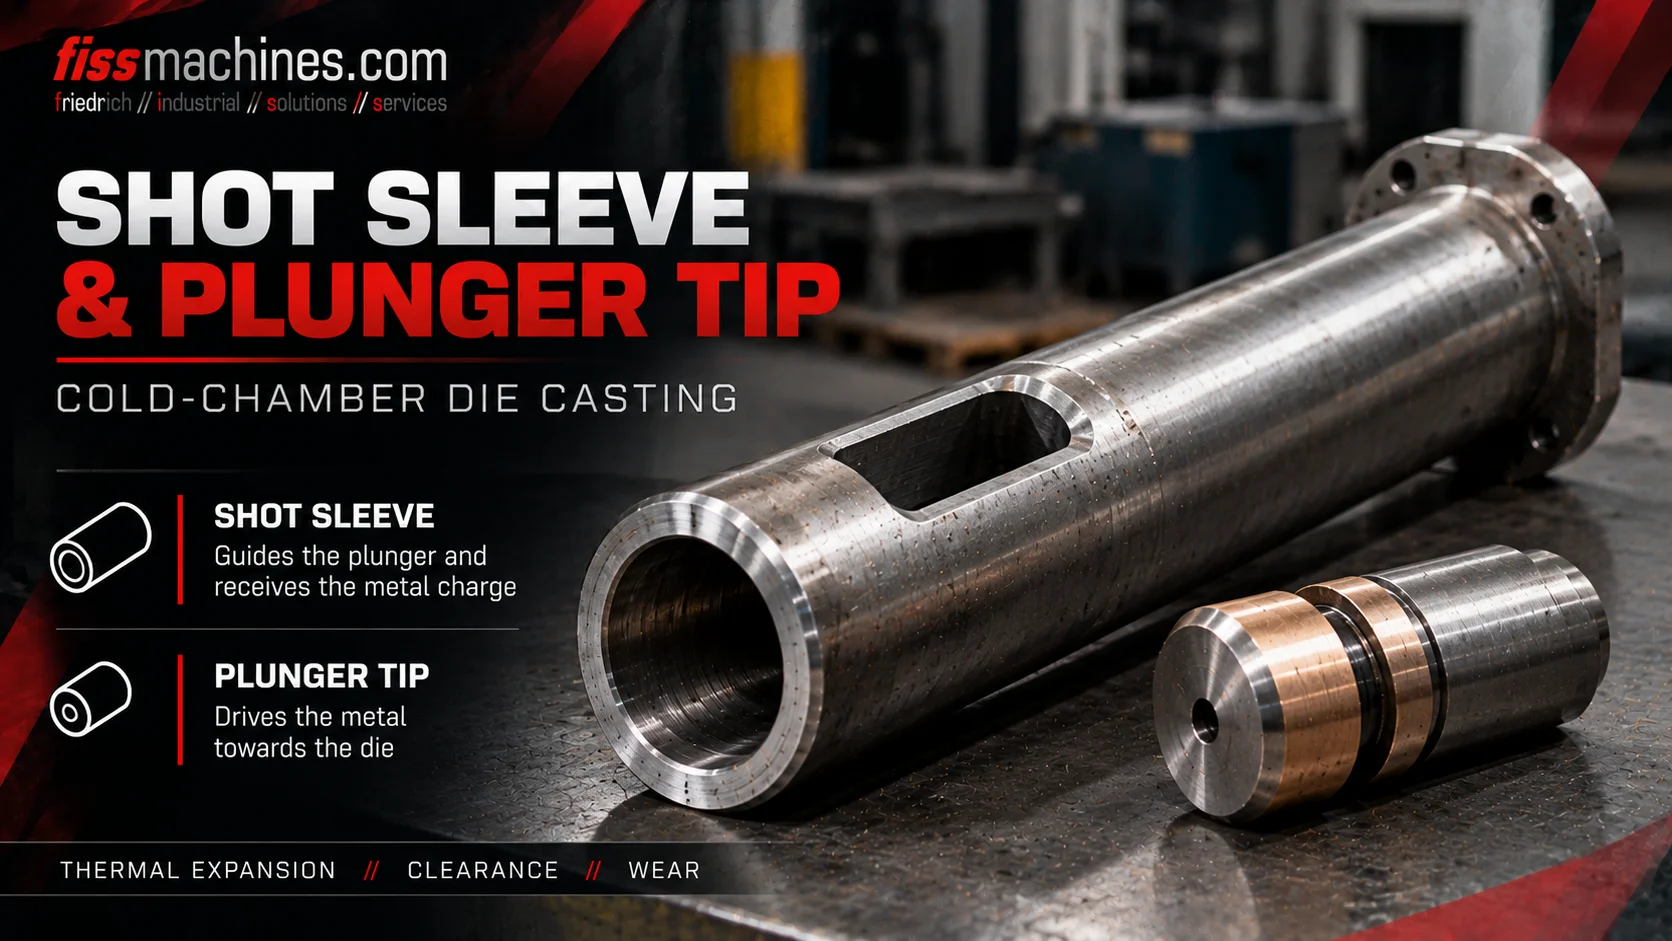
Beim Kaltkammer-Druckguss gelangt die dosierte Metallschmelze zunächst in die Gießkammer. Von dort schiebt der Gießkolben das Metall durch das Lauf- und Anschnittsystem in die geschlossene Druckgießform. Obwohl Gießkammer und Kolbenspitze gegenüber der Schließeinheit vergleichsweise kompakte Bauteile sind, beeinflussen ihr Verschleißzustand und ihre thermische Beanspruchung den Füllprozess und die Wartungskosten deutlich.
Welche Aufgabe haben Gießkammer und Presskolben?
Die Gießkammer nimmt beim Kaltkammerverfahren eine definierte Schmelzemenge auf. Der Gieß- beziehungsweise Presskolben verdrängt diese Schmelze in Richtung Formhohlraum. Der Ablauf umfasst üblicherweise einen geregelten Vorlauf, einen schnellen Füllhub und eine Nachdruckphase. Ungünstiges Kolbenspiel, Verschleiß oder fehlerhafte Schmierung können diesen Prozess beeinträchtigen.
Welche Komponenten gehören zu Gießkammer und Kolbensystem?
Zu einer typischen horizontalen Kaltkammer-Gießeinheit gehören die an das Werkzeug angebundene Gießkammer, eine Einfüllöffnung, die Kolbenspitze, die Kolbenstange sowie der Antrieb der Gießeinheit. Die Gießkammer verbindet den Bereich der Metallzufuhr mit dem Lauf- und Anschnittsystem des Werkzeugs.
Die Kolbenspitze bewegt sich mit einem konstruktiv definierten Spiel in der Kammer. Werkstoff, Dicht- und Verschleißkonzept sowie gegebenenfalls Kühlung und Schmierung müssen zur Wärme- und Reibbelastung passen.
Für den Ersatz oder die Bewertung genügt der nominelle Kammerdurchmesser nicht allein. Entscheidend sind ebenso Länge, Einfüllposition, Befestigung, Innengeometrie, Kolbenkonzept und das thermische Betriebsverhalten.
Führt die Schmelze
Nimmt das Flüssigmetall auf und bildet die Führung für den vorfahrenden Gießkolben.
Verdrängt das Metall
Überträgt die Kolbenbewegung auf die Schmelze und arbeitet mit definiertem Spiel.
Steuert den Hub
Stellt die vorgegebene Geschwindigkeit und den Prozessdruck bereit.
Vorlauf, Füllhub und Nachdruck: drei wichtige Gießphasen
In der ersten Phase wird der Gießkolben kontrolliert vorgeschoben. Dabei soll die Schmelze möglichst ohne umschlagende Wellen und unnötige Lufteinschlüsse in Richtung Anschnitt bewegt werden. Das erforderliche Vorlaufprofil hängt vom Füllgrad und von der Kammergeometrie ab.
In der anschließenden Füllphase beschleunigt der Antrieb den Kolben, um den Formhohlraum in der vorgesehenen Zeit zu füllen. Der Umschaltpunkt zwischen Vorlauf und Füllhub muss zu Anschnitt, Gussteil, Schmelzetemperatur und Werkzeugtemperatur passen.
Nach der Formfüllung wird der prozessspezifische Nachdruck aufgebracht. Er kann die Nachverdichtung in der frühen Erstarrungsphase unterstützen, beseitigt aber weder alle Gaseinschlüsse noch eine ungünstige Strömungsführung.
| Prozessphase | Aufgabe | Mögliche Herausforderung |
|---|---|---|
| Vorlauf | Schmelze mit möglichst ruhiger Wellenbildung vorschieben | Lufteinschlüsse durch überschlagende Schmelzewellen |
| Füllhub | Formhohlraum mit der vorgesehenen Geschwindigkeit füllen | Kaltläufe, Erosion oder Lufteinschlüsse bei ungeeigneten Einstellungen |
| Nachdruck | Erforderliche Druckbedingungen nach der Füllung erzeugen | Zu geringe Druckübertragung oder Druckspitzen |
Typische Verschleißbilder an Gießkammer und Presskolben
In jedem Zyklus wirken hohe Temperaturunterschiede, Reibung, metallischer Kontakt und dynamische Kräfte auf das System. An der Gießkammer können Riefen, Ablagerungen, örtliche Auswaschungen oder Maßveränderungen auftreten. Auch Kolbenspitzen und Dichtelemente verschleißen.
Ist das Spiel zu groß, kann Metall an der Kolbenspitze vorbeigelangen. Abhängig vom System können dadurch Ablagerungen, Schwergängigkeit, Prozessschwankungen oder Undichtigkeiten entstehen. Ist das Betriebsspiel aufgrund falscher Bauteile oder thermischer Ausdehnung zu klein, droht dagegen das Klemmen.
Veränderte Druckverläufe, ungewöhnliche Reibung oder wiederkehrender Metallübertritt sind Warnzeichen. Sie beweisen die Ursache allein jedoch nicht: Hydraulik, Schmierung, Temperatur und Gießparameter müssen in die Diagnose einbezogen werden.
Riefen und Ablagerungen
Bohrung auf örtliche Beschädigungen und Anhaftungen prüfen.
Verschleiß und Undichtigkeit
Spiel und Dichtelemente gemäß Herstellervorgaben beurteilen.
Erhöhter Widerstand
Druckkurven mit mechanischer Prüfung und Betriebsdaten abgleichen.
Warum Schmierung und Temperaturführung zusammengehören
Die Gleitpaarung zwischen Gießkolben und Gießkammer benötigt ein geeignetes Betriebskonzept. Schmierstofftyp, Menge und Auftragsort sollten den Empfehlungen des Maschinen- oder Komponentenherstellers sowie der verarbeiteten Legierung entsprechen.
Zu geringe Schmierung kann den Verschleiß beschleunigen. Eine übermäßige oder falsch platzierte Schmierung kann unerwünschte Rückstände und zusätzliche Prozessgase verursachen. Ziel ist ein kontrollierter, wiederholbarer Auftrag.
Ändern sich Kammer, Kolbenspitze oder Kühlbedingungen, verändert sich möglicherweise auch das benötigte Passungsspiel bei Betriebstemperatur. Ersatzteile dürfen nicht ohne Maß- und Systemprüfung beliebig kombiniert werden.
Praktische Prüfliste für die Kaltkammer-Gießeinheit
Eine Sichtkontrolle ist ein sinnvoller Anfang. Wenn ein funktionierender Probebetrieb möglich ist, liefern aufgezeichnete Vorlauf-, Füll- und Druckverläufe zusätzliche Hinweise auf die Prozessstabilität.
Bei einer Überholung oder einem Maschinenumzug sollten Kammerbohrung, lokale Verschleißstellen, Kolbenspitze, Dichtungen, Kolbenstangenführung, Schmiergeräte und gegebenenfalls Kühlanschlüsse geprüft werden. Ebenso wichtig ist die Verfügbarkeit spezifikationsgerechter Ersatzteile.
- Gießkammerdurchmesser, Länge und Bauart dokumentieren
- Innenbohrung auf Riefen, Auswaschungen und Ablagerungen prüfen
- Kolbenspitze und vom Hersteller festgelegtes Spiel beurteilen
- Ausrichtung von Kolbenstange und Führung prüfen
- Schmiergeräte und Kühlanschlüsse kontrollieren
- Wenn verfügbar: Geschwindigkeits- und Druckkurven auswerten
- Ersatzteilversorgung und technische Unterlagen klären
Die Gießeinheit im Gesamtzusammenhang der Druckgießmaschine
Die Gießeinheit muss zu erforderlichem Schussvolumen, Legierung und Lauf-Anschnittsystem passen. Genauso wichtig sind ausreichende Schließkraft, Werkzeugraum, Zustand der Hydraulik und die verfügbare Automation.
FISS führt gebrauchte Kaltkammer-Druckgießmaschinen und komplette Gießzellen. Beim Kauf sollten Gießkammer- und Kolbenausstattung dokumentiert und auf die geplante Anwendung geprüft werden. Die frühere Einsatzfähigkeit einer Maschine bedeutet nicht automatisch, dass sie unverändert für ein anderes Gussteil geeignet ist.
Häufige Fragen zu Gießkammer und Presskolben
Hat eine Warmkammer-Druckgießmaschine ebenfalls eine solche Gießkammer?
Die hier beschriebene horizontale Gießkammer mit Presskolben ist typisch für Kaltkammermaschinen. Warmkammermaschinen verwenden eine anders aufgebaute, in die Schmelze integrierte Gießeinheit.
Warum ist die Vorlaufgeschwindigkeit wichtig?
Ein geeignetes Vorlaufprofil führt die Schmelze kontrolliert in Richtung Anschnitt und kann übermäßige Wellenbildung sowie Lufteinschlüsse begrenzen.
Was verursacht Verschleiß an der Kolbenspitze?
Thermische Belastung, Reibung, abrasive Partikel, unzureichende Schmierung, falsches Spiel und Ausrichtungsprobleme können beteiligt sein.
Führt eine verschlissene Kolbenspitze immer zu Porosität?
Nein. Verschleiß kann Prozessschwankungen begünstigen, Porosität hat aber mehrere Ursachen. Formfüllung, Entlüftung, Schmelzequalität und Prozessdaten müssen gemeinsam bewertet werden.
Kann jede Kolbenspitze als Ersatz verwendet werden?
Nein. Werkstoff, Durchmesser, Spiel, Dichtkonzept und thermische Randbedingungen müssen mit Gießkammer und Herstellerspezifikation zusammenpassen.
Gebrauchte Kaltkammer-Druckgießmaschine gesucht?
FISS unterstützt Kauf und Verkauf einzelner Kaltkammermaschinen und kompletter Druckgusszellen. Für die Auswahl sind Gießeinheit, Schusskapazität und Gesamtzustand entscheidend.
Kaltkammer-Druckgießmaschinen ansehenFachliche Grundlagen und Quellen
Grundlagen: Handbuch Urformen, Abschnitt 1.6.4.1.1 zum Kaltkammer-Gießvorgang. Ergänzende allgemeine Hinweise zur Verschleißprüfung; keine herstellerspezifischen Toleranzen behauptet. Eigenständig formuliert.
