



Induktionsofen oder Tiegelofen? NE-Metalle schmelzen im Vergleich
Kleine und mittlere NE-Gießereien stehen oft vor derselben Entscheidung: im gas- oder elektrisch beheizten Tiegelofen schmelzen oder im Induktionsofen, der die Wärme im Metall selbst erzeugt? Die Antwort hängt von Legierungsspektrum, Losgrößen, Schmelzequalität und Infrastruktur am Standort ab.
Induktionsofen oder Tiegelofen: Was ist der Unterschied?
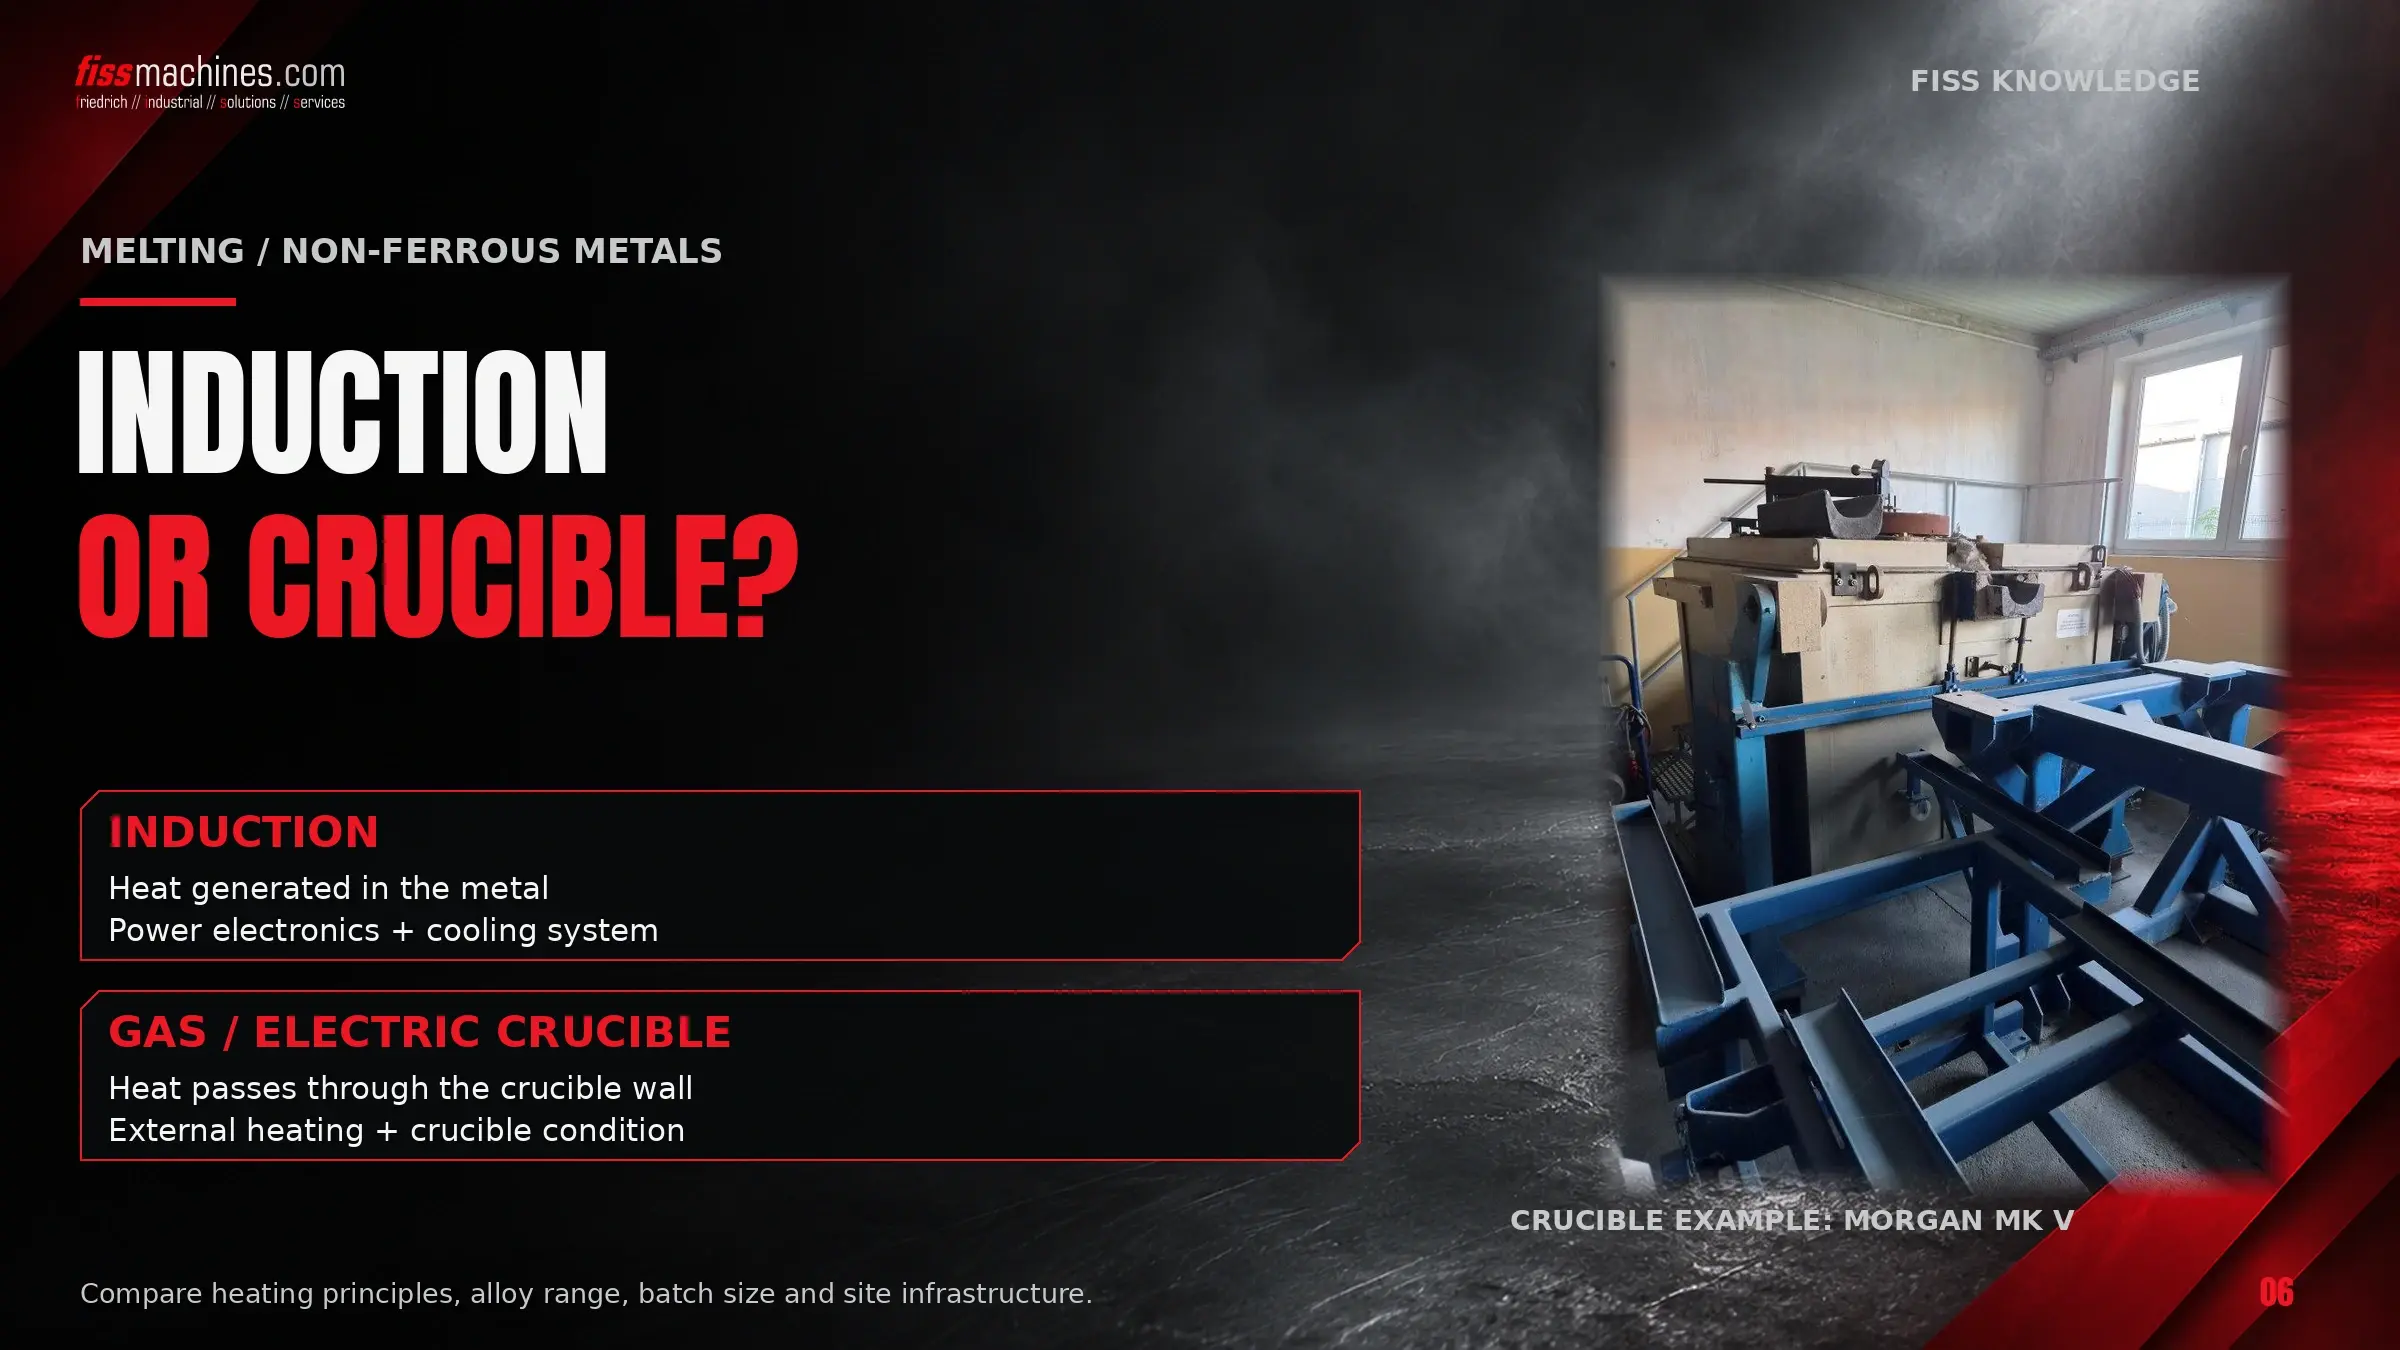
Ein Tiegelofen beheizt einen Tiegel von außen – mit Brenner oder elektrischen Widerstandsheizelementen –, die Wärme gelangt durch die Tiegelwand ins Metall. Ein Induktionsofen erzeugt mit dem Wechselfeld einer wassergekühlten Spule die Wärme direkt im Einsatz und bewegt dabei zugleich das Bad.
Tiegelöfen sind einfach, brauchen wenig Infrastruktur und eignen sich für Legierungswechsel in kleinen Losen. Induktionsöfen schmelzen schneller und mischen Legierungen gut, benötigen aber Umrichter, Kühlwasseranlage, starken Netzanschluss und konsequente Sicherheitsdisziplin. Bei Aluminium ist die Badbewegung Vorteil und Risiko zugleich.
Drei Wege, Wärme ins Metall zu bringen
Dieser Beitrag vergleicht Heizprinzipien. Welche Funktion ein Ofen im Metallfluss hat – Schmelzen, Warmhalten oder Dosieren –, erklärt Dosierofen, Schmelzofen oder Warmhalteofen?
Tiegelinduktionsofen
Eine Spule umschließt einen feuerfesten Tiegel oder eine gestampfte Zustellung. Das Feld induziert Ströme im Einsatz; die Wärme entsteht im Metall, das Bad wird elektromagnetisch gerührt.
Rinneninduktionsofen
Ein am Ofengefäß angeflanschter Induktor beheizt Metall in einer geschlossenen Rinnenschleife. Vor allem ein Warmhalteofen für Dauerbetrieb.
Tiegelofen
Brenner oder Widerstandsheizung beheizen einen Tiegel aus Ton-Graphit oder Siliciumcarbid von außen. Keine elektromagnetische Badbewegung.
Tiegel oder Rinne, Netz- oder Mittelfrequenz
Der Tiegelinduktionsofen ist der übliche Induktionsschmelzofen für den Chargenbetrieb. Otto Junker beschreibt ihn als vollständig entleerbar und „besonders geeignet für flexible Legierungswechsel und diskontinuierlichen Chargenbetrieb“; die Intensität der Badbewegung lässt sich über die Frequenz beeinflussen. Moderne Anlagen werden über Umrichter in Thyristor- oder IGBT-Technik gespeist.
Der Rinneninduktionsofen arbeitet wie ein Transformator, dessen Sekundärwicklung das flüssige Metall in der Rinne ist. Otto Junker positioniert Rinnenöfen vor allem als effiziente Warmhalteöfen, die Schmelzen und Gießen entkoppeln; die Tochter INDUGA baut Rinnenschmelzöfen für Kupferlegierungen und Aluminium. Für Legierungen mit Neigung zu Ablagerungen bevorzugt Otto Junker Tiegelöfen, weil Rinnen zuwachsen können.
Netzfrequenz oder Mittelfrequenz
Netzfrequenzöfen (50/60 Hz) wurden typischerweise mit flüssigem Sumpf betrieben: Laut Inductotherm blieben etwa 10–15 % der Ofenkapazität zwischen den Abstichen flüssig, und die turbulente Badbewegung bei niedriger Frequenz erforderte überdimensionierte Öfen. Erst leistungsfähige Mittelfrequenz-Umrichter machten den Chargenbetrieb praktikabel – der Ofen wird nach jeder Schmelze entleert und kann nach der Schicht abgeschaltet werden.
Badbewegung: Vorteil beim Legieren, Risiko bei Aluminium
Homogene Schmelze, schnelles Legieren
Die Badbewegung verteilt Legierungselemente und Temperatur. Nach Angaben von StrikoWestofen-Autoren zieht sie Späne unter die Badoberfläche – Voraussetzung für geringen Abbrand.
Oxide und Wasserstoff
Zu starke Turbulenz reißt die Oxidhaut des Aluminiums auf, faltet Oxidfilme in die Schmelze und erhöht die Krätzebildung. Oxidbildung und Wasserstoffaufnahme hängen zusammen.
In der Praxis werden Leistung und Frequenz reduziert, sobald der Einsatz flüssig ist, damit die Badoberfläche ruhig bleibt. Entgasung, Filtration und Oxide behandelt Schmelzequalität im Aluminiumguss.
Gas oder Strom, kippbar oder zum Schöpfen
StrikoWestofen-Autoren (2010) nannten die Stärken von Tiegelöfen: einfache Bedienung und Wartung, geringe Investition sowie verschiedene Legierungen in kleinen Losen mit schnellem Wechsel. Für größere Mengen hielten sie Tiegelöfen wegen hohen spezifischen Energieverbrauchs und manueller Bedienung für unwirtschaftlich.
Gas- oder ölbeheizt
Nabertherm bezeichnet gasbeheizte Öfen als ideal zum Schmelzen. Luftüberschuss und direkte Flammenbeaufschlagung oxidieren den Tiegel.
Elektrische Widerstandsheizung
Keine Verbrennungsgase – eine Feuchtigkeitsquelle weniger für Aluminium. Verbreitet zum Warmhalten.
Kipptiegelofen
Der ganze Ofen kippt und gießt in Pfanne oder Form, häufig mit elektrohydraulischem Antrieb.
Schöpftiegelofen
Stationärer Ofen; das Metall wird von Hand oder per Roboter geschöpft. Typisch als Warmhalteofen am Gießplatz.
Tiegelwerkstoff und Verschleiß
Übliche Werkstoffe sind Ton-Graphit und Siliciumcarbid (SiC). Nach Foseco (Molten Metal Systems) richtet sich die Wahl vor allem nach Arbeitstemperaturen und Heizzyklen. Typische Ursachen für vorzeitigen Ausfall:
- Thermoschock durch unzureichendes Vorwärmen nach dem Abkühlen
- Oxidation durch Luftüberschuss, Flammenbeaufschlagung oder langes Warmhalten bei niedriger Temperatur
- Flussmittel mit dem festen Einsatz statt ins vollständig flüssige Bad gegeben
- Krätzeansätze, die sich ausdehnen und die Wand sprengen
- Schwere Masseln in den Tiegel fallen gelassen, verkeilter Einsatz
Gerissene Tiegel sollten nicht repariert, sondern sofort außer Betrieb genommen werden, wie Molten Metal Systems empfiehlt.
Im direkten Vergleich für typische NE-Anwendungen
| Kriterium | Tiegelinduktionsofen | Tiegelofen (Gas / Strom) |
|---|---|---|
| Wärmeübertragung | Entsteht direkt im Einsatz | Durch die Tiegelwand |
| Badbewegung | Elektromagnetisch, über Frequenz und Leistung einstellbar | Keine; Mischen von Hand oder per Rotor |
| Legierungswechsel | Vollständig entleerbar, chargengeeignet | Einfach; eigener Tiegel je Legierung möglich |
| Infrastruktur | Umrichter, Kondensatoren, Kühlwasseranlage, leistungsstarker Netzanschluss | Gasanschluss und Abgasführung oder Stromanschluss |
| Typischer Einsatz | Kupferlegierungen, Aluminium mit Legieren, größere Chargen | Aluminium, Zink und Kupferlegierungen in kleinen Losen, Warmhalten am Gießplatz |
Kühlwasser, Stromversorgung und Kontakt Wasser–Schmelze
Ein Induktionsofen ist ein System: Spule, Umrichter, Transformator, Kondensatoren, Kühlung, Zustellung, Steuerung und Netzanschluss müssen zusammenpassen. Spulen, Umrichter und Kabel sind wassergekühlt.
Die größte Gefahr ist Wasser, das auf flüssiges Metall trifft: Es verdampft schlagartig und kann eine Explosion auslösen. Inductotherm-Ingenieure warnen, dass ein Durchbruch durch eine versagende Zustellung die Spule beschädigen kann – dann erreicht Kühlwasser das Metall. Nasser oder geschlossener Einsatz ist bei beiden Ofentypen gefährlich.
- Feuerfeste Zustellung vor jeder Schmelze prüfen (AFS: Grate, Abplatzungen, Auswaschungen, Ansätze)
- Erdschlussüberwachung nach Herstellervorgabe testen
- Wasserstände und Leckagen prüfen – Leckagen führen zu Überschlägen an der Spule
- Nur trockenes, vorgewärmtes Material chargieren
- Tiegelöfen: Notablauf und Auffangwanne für Tiegelbruch
Energiekennzahlen: nur mit Kontext
Vergleiche sind nur bei gleicher Legierung, Temperatur, Chargengröße und Betriebsweise sinnvoll. Veröffentlichte Werte sind meist Herstellerangaben: StrikoWestofen-Autoren nannten für Tiegelöfen etwa 130–150 m³ Gas (Kaltluftbrenner) oder rund 400 kWh Strom, um eine Tonne Aluminium auf 720 °C zu schmelzen. Otto Junker gibt für Kupfer- und Aluminiumlegierungen 7–9 % Einsparung durch eine Mehrlagenspule an. Warmhaltezeiten, Deckel und Kreislaufmaterial wiegen oft schwerer – siehe Energieeffizienz im Druckguss.
Worauf Sie bei einem gebrauchten Ofen achten sollten
Spule, Umrichter, Kühlung
Spule und Wasserleckagen, Zustellung, Umrichtergeneration (Thyristor oder IGBT) und Ersatzteile, Kondensatoren, Kühlkreislauf, Erdschlussüberwachung, Unterlagen.
Beheizung, Isolierung, Mechanik
Brenner oder Heizelemente, Isolierung und heiße Stellen am Mantel, Kipphydraulik, Notablauf, Verfügbarkeit von Ersatztiegeln.
Vor dem Kauf eines Induktionsofens Netzanschluss und Kühlwasserkapazität am neuen Standort prüfen. FISS führt gebrauchte Öfen – darunter Induktions- und Tiegelöfen – in der Ofenübersicht; das Angebot ändert sich mit dem Bestand.
Der Prozess entscheidet, nicht der Ofentyp
Tiegelöfen bleiben die pragmatische Wahl für viele Legierungen in kleinen Losen bei geringer Infrastruktur. Induktionsöfen spielen ihre Stärken aus, wo schnelles Schmelzen, Legieren und Kreislaufmaterial zählen – sofern Stromversorgung, Kühlwasser, Sicherheit und eine sorgfältige Badführung bei Aluminium gewährleistet sind.
Fragen zu Induktions- und Tiegelöfen
Kann man Aluminium im Induktionsofen schmelzen?
Ja. Tiegelinduktionsöfen werden für Aluminium eingesetzt, besonders für Kreislaufmaterial und Späne. Um Oxid- und Wasserstoffaufnahme zu begrenzen, wird die Badbewegung nach dem Schmelzen reduziert und die Schmelze vor dem Gießen behandelt.
Warum eignen sich Rinnenöfen kaum für Legierungswechsel?
Die Rinne muss ständig mit flüssigem Metall gefüllt sein, Rinnenöfen laufen daher kontinuierlich. Tiegelinduktions- und Tiegelöfen lassen sich vollständig entleeren.
Wie lange hält ein Tiegel?
Einen allgemeingültigen Wert gibt es nicht. Die Standzeit hängt von Legierung, Temperatur, Flussmittel, Chargierweise und Vorwärmen ab. Ein Einsatzprotokoll hilft bei der Planung des Wechsels, ersetzt aber nicht die Sichtprüfung.
Gas- oder elektrisch beheizter Tiegelofen?
Gasbeheizte Öfen sind stark im Schmelzen; elektrisch beheizte vermeiden Verbrennungsgase und sind zum Warmhalten verbreitet. Meist entscheiden örtliche Energiepreise, vorhandene Anschlüsse und Emissionsauflagen.
Gebrauchte Tiegel- und Induktionsöfen von FISS.
FISS bietet gebrauchte Tiegelöfen, Induktionsöfen und Schmelzöfen für NE-Gießereien an und hilft bei der Frage, welche Bauart zu Ihren Legierungen, Losgrößen und Ihrem Standort passt.
Quellen
Otto Junker: Mittelfrequenz-Induktionstiegelofen und Rinnen-Warmhalteofen, otto-junker.com, abgerufen am 5. November 2026.
K. Malpohl, R. Hillen (StrikoWestofen): Aluminium melting furnaces for die casting, Foundry-Planet, 2010.
S. Prabhu (Inductotherm): More Powerful Induction Furnaces and Inverters, Foundry Management & Technology, 2011.
E. Tabatabaei, R. C. Turner (Inductotherm): Molten Metal Splash and Furnace Refractory Safety, Foundry Management & Technology, 2009.
AFS Institute: Back to Basics: Induction Furnace Daily Maintenance, Modern Casting, 2023.
Foseco / Molten Metal Systems: Frequently Asked Questions about Crucibles, foseco.com, abgerufen am 5. November 2026; Foundry Management & Technology: Top 10 Ways to Maximize Crucible Service Life, 2013.
Nabertherm: Kippöfen K, KB, KBR und Schöpföfen T zum Schmelzen und Warmhalten, nabertherm.com, abgerufen am 5. November 2026.
ICSOBA 2023: Initiatives to Minimize Dross Generation in Casthouse (Beitrag CH04).
